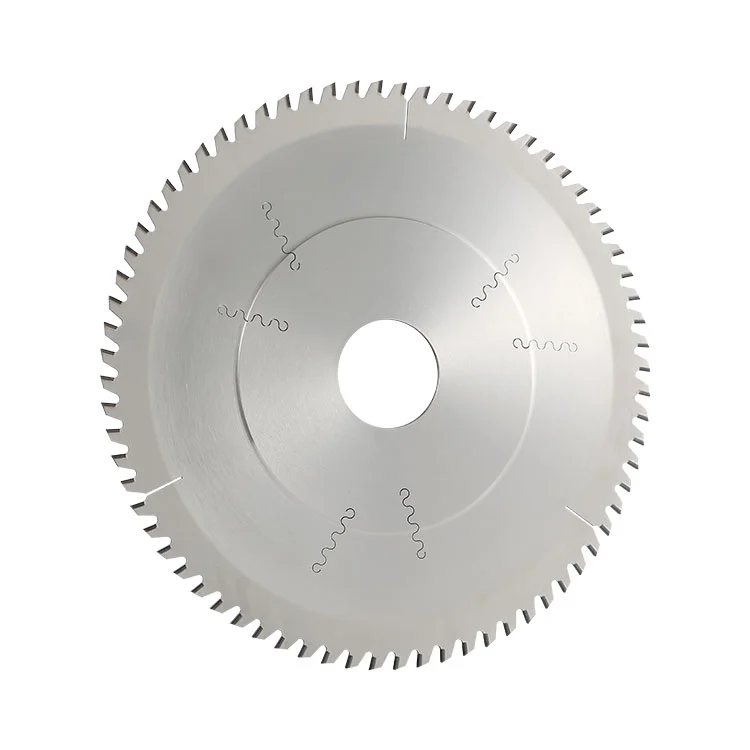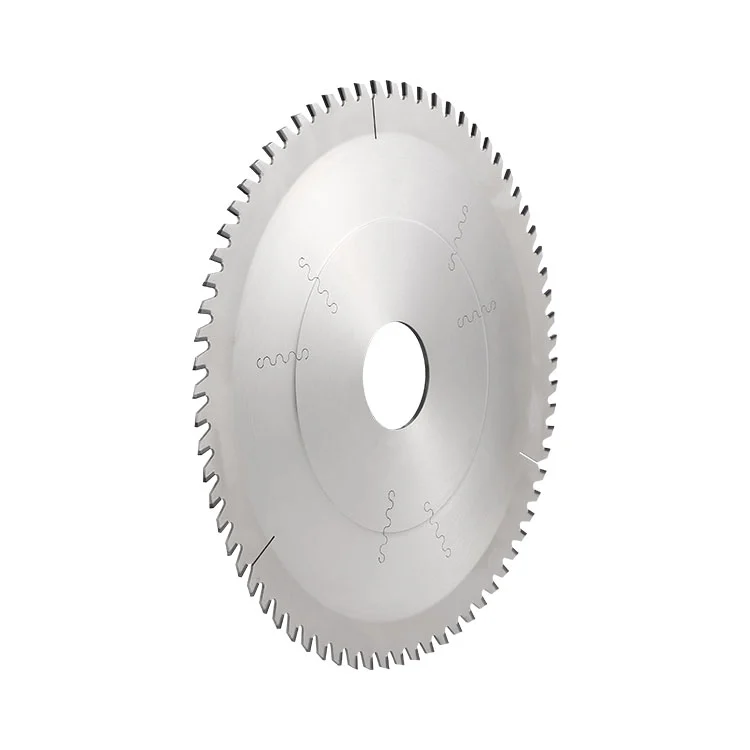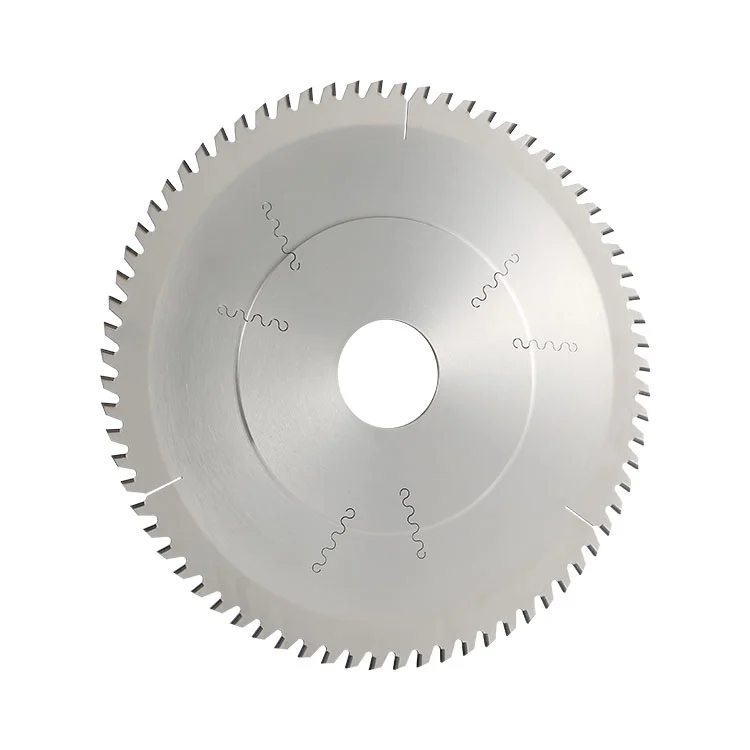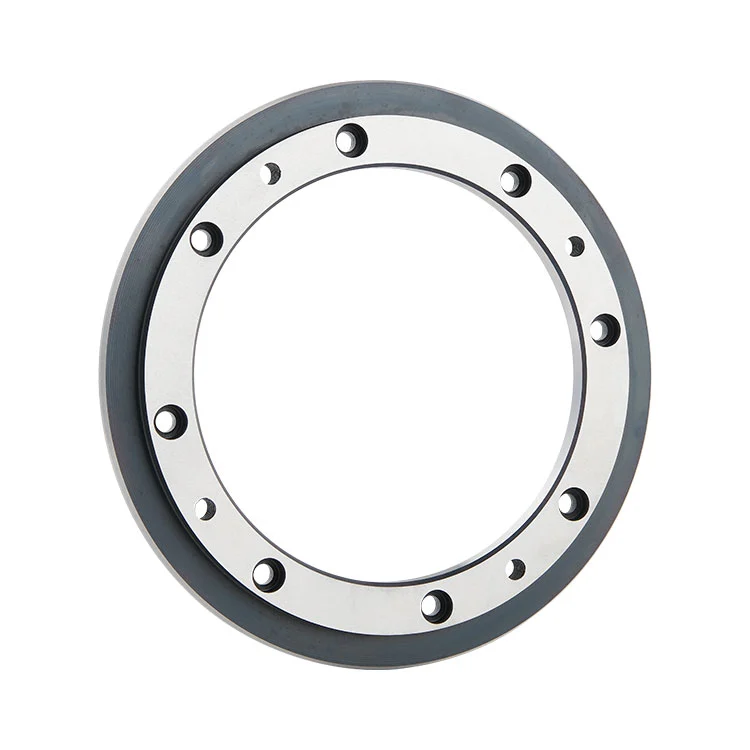
PCB 材料の準備では、一貫した基板寸法ときれいな刃先が重要です。継続生産では、超硬PCBスリッター後続の PCB 製造プロセスの前に、銅張積層板 (CCL) と PP プリプレグを縦方向にスリットする際に実用的な役割を果たします。材料の選択、刃の形状、寸法精度、上下のナイフの調整はすべて、最終的な切断結果に影響します。
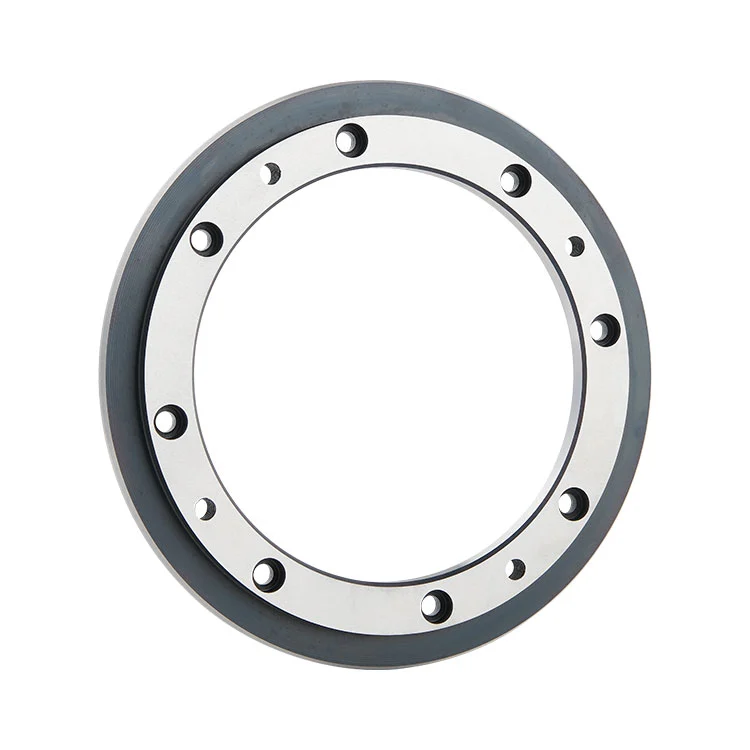
スリッティングは、PCB 基材の製造における重要な準備ステップです。銅張積層板と PP プリプレグはシートまたはロールで供給されますが、下流工程で必要な寸法を実現するには縦方向の切断が必要な場合があります。
この作業では、丸刃とスリッターが連動して、所定の切断線に沿って材料を分割します。カットの品質は、その後の積層作業や PCB 製造作業前の材料の取り扱い、寸法の一貫性、エッジの状態に影響を与える可能性があります。
PCB基板のスリット加工は汎用の切断加工とは異なり、素材の特性や切断条件に注意が必要です。不均一な切断、過度のバリ、または材料の層間剥離があると、追加の検査および取り扱い作業が発生する可能性があります。したがって、適切な工具を選択することは、安定した生産プロセスを維持するために重要です。
スリッターナイフの製造に使用される材料は、耐摩耗性、硬度、寸法安定性、繰り返しの切断負荷に耐える能力に影響します。これらの特性は、刃先が PCB ベース材料と繰り返し接触する連続生産環境に特に関係します。
SKD11は、クロム、モリブデン、バナジウムなどの合金元素を含む高炭素高クロム合金工具鋼です。適切な熱処理と精密研削により、工業用スリット用途に必要な硬度と耐摩耗性を実現します。
このカッターの場合、熱処理後の刃先硬度は HRC 60 ~ 62 に達します。この材料は寸法安定性と硬度と靱性のバランスも提供し、刃が繰り返しの切断作業や材料接合部の衝撃に耐えられるようにします。
材料の選択は、実際の基板、機械構成、生産条件に合わせて行う必要があります。ブレードの位置合わせ、クリアランス、または機械の状態が不適切な場合、刃先が硬いだけでは理想的な切断結果は保証されません。
ブレードの精度は切断の安定性に直接影響します。 PCB基板のスリッティングでは、寸法のズレや刃の振れにより、切断幅のばらつきやエッジの凹凸、動作の不安定などが発生することがあります。
円形スリットナイフの精度には、いくつかの製造および検査要因が影響します。
● 寸法精度:外径、内径および厚さは、スリッター装置および必要な切断構成に適合する必要があります。
● 端振れ:端振れを制御することで、一定の切断幅を維持し、動作中の不均一な接触を軽減します。
● 平面度:ブレードの平坦性により、安定した位置決めと指定された機械速度でのスムーズな動作がサポートされます。
● 最先端の状態:精密研削により一貫した刃先が得られ、最終検査では欠け、傷、バリがないかチェックされます。
これらの要素が連携して作用します。寸法が管理され、適切に研磨されたブレードは、生産全体を通じて再現性のある切断条件を維持するのに役立ちます。
多くの PCB 基板スリッティング システムは、上部と下部のナイフ配置を使用します。 2 つの円形ナイフがカッター シャフト上で連動してローリング カット アクションを生み出します。それらの相対的な位置とクリアランスは、切断プロセスにとって重要です。
1 つのナイフだけでは、意図したペアのスリット操作を実行できません。上部と下部のナイフは、機械の設計、材料の厚さ、切断要件に応じて適合させる必要があります。
不適切なクリアランス、位置ずれ、または過度のシャフトの振れは、ブレード自体の状態が良好であっても、切断セクションに影響を与える可能性があります。設置およびセットアップ中、オペレーターは連続生産を開始する前に、ナイフの組み合わせ、位置、機械の状態を確認する必要があります。
バリや刃先の不均一は一般的な問題であり、体系的なトラブルシューティングが必要です。これらは必ずしもスリッターナイフの欠陥を示すものではありません。いくつかのプロセスおよび装置の要因が問題の原因となる可能性があります。
● 磨耗した刃先:不動態化されたエッジは基板をきれいに切断できなくなり、バリが増加する可能性があります。
● ナイフのクリアランスが正しくない:上部ナイフと下部ナイフの間のギャップが不適切であると、ローリング切断動作に影響を与える可能性があります。
● 過度の端振れ:刃の動きが不均一であると、材料の幅全体にわたって切断条件が不均一になる可能性があります。
● 素材の状態:基材の厚さまたは含水率の変化は、切断動作に影響を与える可能性があります。
● 機械シャフトの摩耗:カッター シャフトが摩耗したり不安定になったりすると、ブレードの位置や操作精度に影響を与える可能性があります。
切断品質が低下した場合、原因を特定せずにナイフを交換するよりも、ブレード、機械、基板を一緒にチェックする方が効果的です。
品質管理は原材料の検査から始まり、機械加工、熱処理、研削、最終検査と続きます。各段階は、カッターが生産に入る前に潜在的な問題を特定するのに役立ちます。
SKD11 生素材の材料組成、金属組織状態、硬度を確認できます。機械加工中に、検査員は主要な寸法と平坦度を検証します。熱処理検査にはバッチ硬度のサンプリングが含まれますが、精密研削検査では寸法公差、平面度、端振れに重点が置かれます。
出荷前に刃先を顕微鏡で検査し、欠け、傷、バリがないか検査します。完成品の寸法検査や外観検査も行います。
スリッターナイフは使用すると刃先が徐々に摩耗していきます。刃の残りの状態や研ぎ代によっては、再研削することで切断能力が回復し、寿命が延びる場合があります。
刃先、ナイフのクリアランス、カッター シャフトを定期的に検査することは、重大な生産中断を引き起こす前に、発生している問題を特定するのに役立ちます。再研磨は、必要な寸法とブレードの形状を維持するために、適切な技術要件に従う必要があります。
適切なカッターを選択するには、外径を確認するだけでは不十分です。ツールはスリッター機、材料の種類、生産要件に適合する必要があります。
仕様を確認する前に、メーカーは次のことを考慮する必要があります。
● 材料:アプリケーションに CCL、PP プリプレグ、またはその他の互換性のある基板が含まれるかどうかを確認します。
● マシン構成:カッター シャフト、取り付け配置、および上下ナイフの組み合わせ要件を確認してください。
● 寸法:外径、内径、厚みを設備図面と照らし合わせてご確認ください。
● 切断要件:必要なスリット幅と許容可能な刃先状態を定義します。
● トライアルテスト:大量生産を行う前に、実機での切断品質、寸法安定性、バリの状態を評価してください。
参考までに、このカッターの製品仕様には、外径 150 mm、190 mm、200 mm、内径 100 mm または 140 mm、厚さ 12 mm または 15 mm が含まれています。設備図面に応じて特注寸法もご相談可能です。
正確な機械図面と基板情報を提供することは、工具メーカーが寸法互換性を評価し、適切な構成を推奨するのに役立ちます。
答え:PCB基材製造に使用される銅張積層板(CCL)やPPプリプレグを縦方向にスリットするカッターです。
答え:上下のナイフが連動してローリングカット動作を行います。それらの組み合わせとクリアランスは、意図したスリットプロセスに不可欠です。
答え:SKD11は適切な熱処理を施すことにより、高い硬度と耐摩耗性を実現します。これらの特性により、PCB 基材を含む繰り返しの切断作業に適しています。
答え:このモデルは CCL および PP 基材のスリット加工を目的としており、銅回路を備えた完成品 FR4 回路基板ではありません。ご使用前に工具メーカーにご確認ください。
答え:刃先の状態、上下ナイフのクリアランス、刃先の振れ、基板の状態、カッターシャフトを検査します。これらの要因はすべて切断品質に影響を与える可能性があります。
答え:はい。外径、内径、厚さはお客様の図面や設備の要件に応じてカスタマイズできます。
答え:はい。十分な研削代が残っている場合は、再研削を行うことで切れ刃が回復します。実際の再研磨サイクル数は、ブレードの状態と寸法要件によって異なります。
答え:有益な情報には、スリッター機のモデル、カッターの図面、必要な外径と内径、厚さ、素材の種類、切断対象寸法などが含まれます。
信頼性の高い PCB 基板のスリッティングは、適切な工具材料、正確な製造、正しいナイフの組み合わせ、および安定した機械条件の組み合わせによって決まります。これらの要素を総合的に評価することで、メーカーは切断品質をより適切に管理し、一貫した上流の材料準備を維持できます。