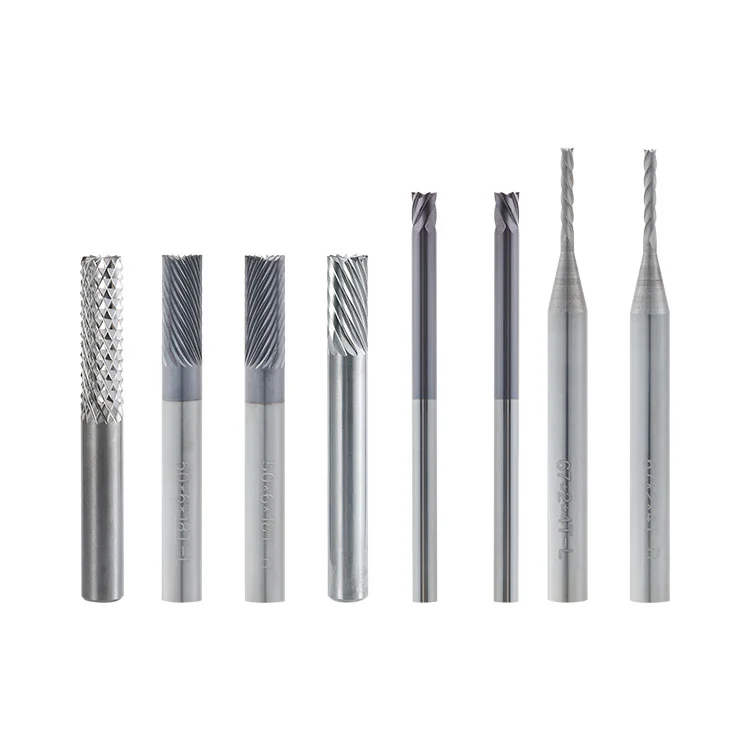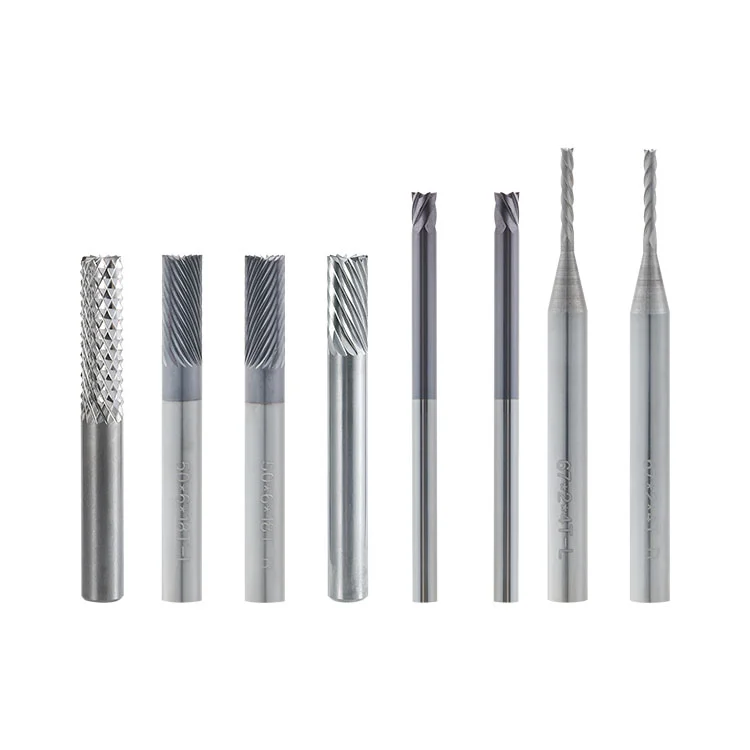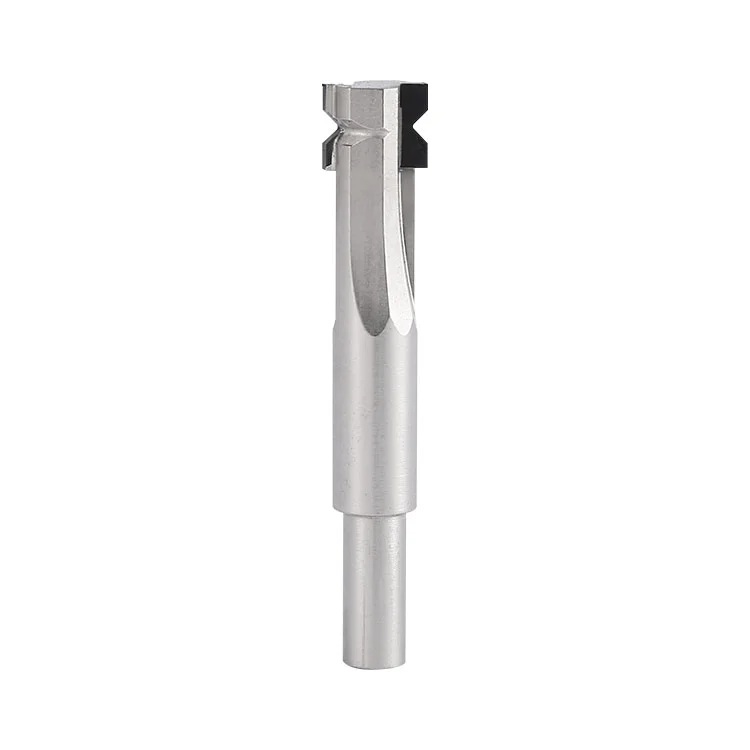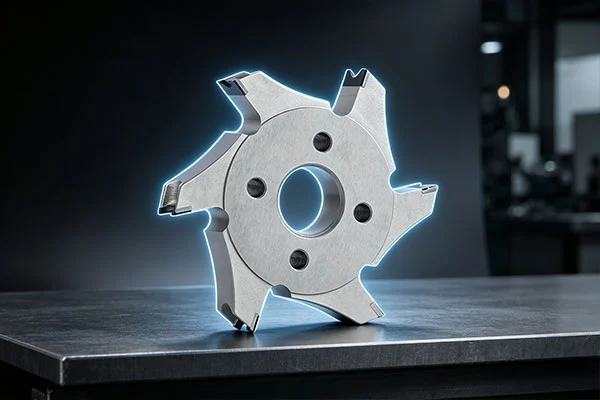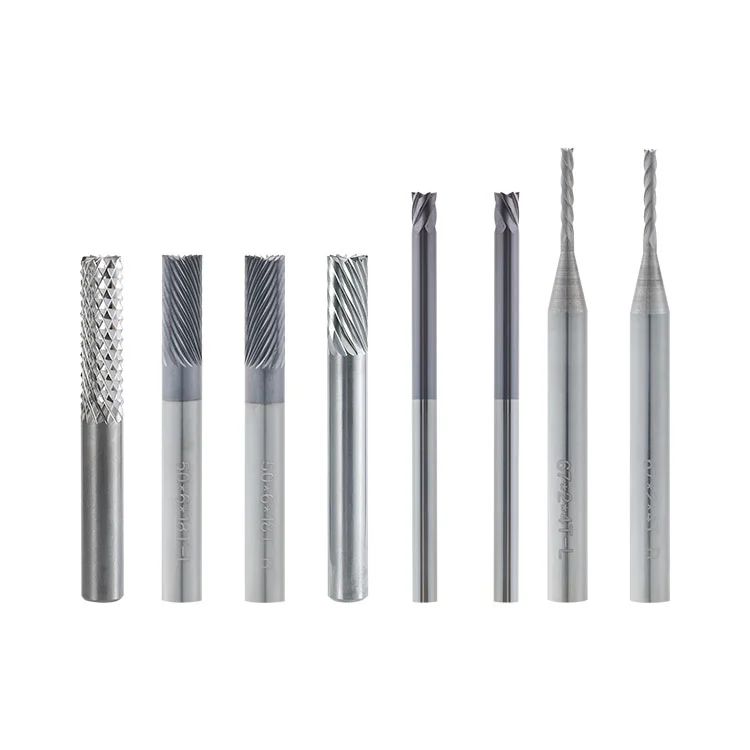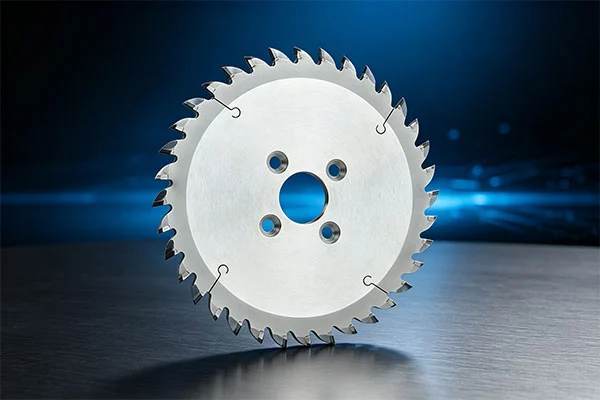
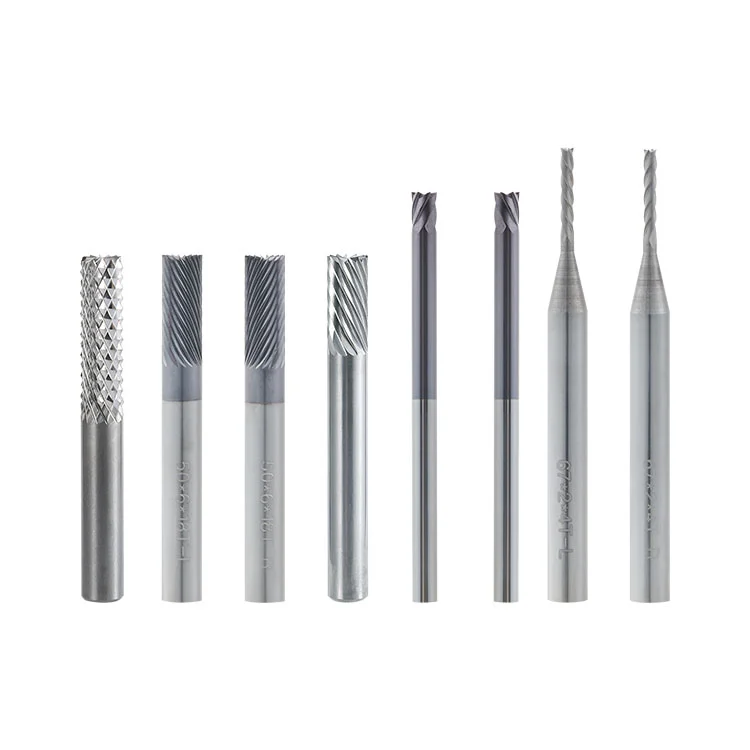
東莞威成電子有限公司工業用基板処理用の PCB 切断ツールを開発しています。超硬PCBエッジ面取りカッター、ゴールドフィンガーの面取りと面取り用に設計された超硬ソリッドツールです。ストレートシャンク構造と不動態化された鏡面研磨された刃先を備えたこのカッターは、PCB コネクタの準備中に金メッキ層に傷がついたり剥がれたりするリスクを軽減しながら、滑らかな傾斜面を生成するのに役立ちます。
ゴールド フィンガーは、プリント基板の端に沿って配置された導電性接触領域です。これらは通常、PCB を互換性のあるスロットまたはコネクタに接続するために使用されます。挿入前に、ゴールド フィンガーの端を面取りして、傾斜したガイド面を作成する必要がある場合があります。
適切に加工されたベベルは、基板をコネクタにガイドし、スムーズな挿入と取り外しをサポートします。傷、剥がれ、不均一なエッジは接触領域や完成した基板の外観に影響を与える可能性があるため、金メッキの表面の状態は特に重要です。
自動化された PCB 生産では、専用の面取りカッターを使用して基板エッジを加工します。刃先の状態、寸法精度、機械との互換性はすべて、完成したヤゲンの一貫性に影響します。
超硬カッターは自動 PCB 面取り機のスピンドルにクランプされます。動作中、ツールは高速で回転し、PCB は制御された送り速度で機械内を搬送されます。
ゴールドフィンガーの端が回転刃先に接触し、基板のエッジをフライス加工して傾斜した案内面を形成します。このプロセスは連続加工用に設計されており、機械のセットアップと送り条件が適切に制御されていれば、一貫したベベルを生成できます。
重要な点の 1 つは、カッター自体がベベル角度を決定しないことです。ヤゲン角度はヤゲン加工機によって事前に設定および調整されます。カッターはストレートシャンク工具であり、機械の構成によって必要な加工角度が決まります。
カッターは、一般にタングステン鋼とも呼ばれる超微粒子超硬合金で製造されています。この材料は高い硬度と耐摩耗性を備えているため、プリント基板製造における繰り返しの切断作業に適しています。
超硬ソリッド構造により、連続的なゴールドフィンガー面取りに必要な切削性能をサポートします。ただし、工具の選択では、ボードの材質、機械のスピンドル、切削パラメータ、生産量を考慮する必要があります。
ガラス繊維含有量または無機フィラー含有量が多い基板の場合、工具の摩耗が増加する可能性があります。これらの材料は、量産前にサンプル処理を通じて評価し、切削品質と工具の互換性を確認する必要があります。
金メッキされた PCB エッジを加工する場合、刃先の状態は特に重要です。未処理の鋭利なエッジや損傷した刃先は、面取りプロセス中に傷、摩擦、または局所的な応力を引き起こす可能性があります。
不動態化と鏡面研磨により、刃先に沿った鋭利な部分が除去され、より滑らかな接触面が得られます。これにより、金メッキ層との摩擦が軽減され、機械加工時の金剥離のリスクが軽減されます。
ただし、カッターは最終結果に影響を与える要素の 1 つにすぎません。金層の密着性、基板の状態、スピンドルの振れ、ゴミの除去、送り速度も考慮する必要があります。連続生産の前に初品検査を行うことをお勧めします。
直径のみに基づいてカッターを選択すると、取り付けや加工の問題が発生する可能性があります。工具は、面取り機のスピンドル、コレット、および利用可能な設置スペースに適合する必要があります。
製品仕様範囲には、カッター直径、歯数、シャンク直径、長さのさまざまな組み合わせが含まれます。記載されているカッター直径には、1.5 mm、2 mm、3 mm、3.175 mm、4 mm、6 mm、6.35 mm があります。シャンク直径には、モデルに応じて 3.175 mm、6 mm、6.35 mm があります。
ご注文の前に、以下の情報をご確認ください。
● カッター径:機械の設置スペースや加工形状と照らし合わせて必要な径をご確認ください。
● シャンク径:シャンクをスピンドルとコレットに合わせて確実にクランプします。
● 工具の長さ:機械のセットアップに必要な切断長さと全長を確認してください。
● 歯数:必要な加工条件や装置との相性に応じて、対応機種をお選びください。
● ボード材質:ツール評価のために PCB タイプと関連する材料特性を提供します。
機械モデル、既存のカッターのサンプル、または技術図面を提供すると、生産前に必要な寸法を確認するのに役立ちます。
ゴールドフィンガーの傷、コーティングの剥がれ、ベベル面の凹凸は、さまざまな原因で発生する可能性があります。機械や基板の状態を確認せずにカッターを交換すると、根本的な問題が解決しない場合があります。
原因としては、刃先の欠け、不動態化処理不足、工具振れ過多、集塵不良、送り速度過多、金めっき層の密着力の弱さなどが考えられます。初品テスト中にカッターと PCB 表面を検査します。
表面の波打ちや目に見えるツールマークは、スピンドルやコレットの摩耗、不十分なツール剛性、不安定な基板搬送、またはスピンドル速度と送り速度の不適切な関係に関連している可能性があります。
不均一なベベル角度は、機械角度設定の誤り、基板の位置ずれ、搬送の不安定、主軸の異常な振れなどによって発生する可能性があります。刃先角度は、カッターの成形角度が固定されていると仮定するのではなく、機械を通して確認および調整する必要があります。
ガラス繊維の含有量が多い、粉塵の除去が不十分、過度の切削温度、および不適切な加工パラメータにより、工具の摩耗が促進される可能性があります。定期的な検査は、製造品質に影響を与える前に、最先端の状態の変化を特定するのに役立ちます。
正しい取り付けと定期的なメンテナンスにより、工具の状態を維持し、安定した加工をサポートします。作業前に、カッターに亀裂、欠け、またはエッジの損傷がないか適切な倍率で検査してください。加工前にシャンクとコレットをきれいにし、工具の振れをチェックする必要があります。
製造中は集塵システムを作動させて、ガラス繊維やその他の切削片を除去してください。基板送り速度の急激な変化は避けてください。衝撃荷重が加わり、刃先が損傷するリスクが高まる可能性があります。
加工後は柔らかいブラシでホコリを取り除き、カッターを乾燥した場所に保管してください。刃先と硬い物体との接触を避けてください。刃先が鈍くなった場合は、プロによる再研磨により切れ味が回復する場合があります。研削後、工具を再取り付けする前に振れを再度確認する必要があります。
設置後や工具交換後に試し切りや初品検査を行ってください。連続生産を行う前に、ベベル角度、表面仕上げ、金メッキ層の状態を確認してください。
A: PCB 面取り機で金メッキされたゴールド フィンガーの端を面取りするために使用されます。このプロセスでは、コネクタへの PCB の挿入をサポートする傾斜したガイド面が作成されます。
A: いいえ。カッターは固定成形角度のないストレートシャンク構造です。ベベル角度は、PCB ベベリングマシンによって設定および調整されます。
A: 不動態化と鏡面研磨により、鋭利な部分が取り除かれ、より滑らかな刃先が得られます。これにより、金メッキ表面の摩擦、傷、剥がれのリスクが軽減されます。
A: 薄いFPC基板の面取り評価が可能です。切削衝撃を制限するために基板の送り速度を下げる必要があり、生産前にサンプルテストを行うことをお勧めします。厚い補強板を使用したFPC基板も事前評価が必要です。
A: 刃先の欠けや研磨不足、工具の振れ過ぎ、工具と基板の間にゴミが挟まった、送り速度が速い、金メッキ層の密着不良などが考えられます。これらの要素は個別に確認する必要があります。
A: スピンドルとコレットの仕様、設置スペース、必要な工具長、機械構成を確認してください。カッターの寸法は、装置の図面または既存のツールのサンプルと照らし合わせて確認する必要があります。
A: はい。工具の状態が許せば、プロによる再研磨により、鈍くなった刃先を回復させることができます。研削後は刃先を検査し、工具の振れを再確認してから再取り付けしてください。
A: 初品試験を実施し、ベベル角度、表面仕上げ、金メッキ層の状態を確認します。また、カッターの取り付け、スピンドルの振れ、コレットの清浄度、基板の位置、および集塵も確認してください。
一貫した PCB ゴールドフィンガー面取りには、超硬工具の構造、最先端の準備、機械の互換性、プロセス制御の適切な組み合わせが必要です。生産前にこれらの要素を評価することは、メーカーが安定したベベル品質を維持し、回避可能な表面欠陥を減らすのに役立ちます。