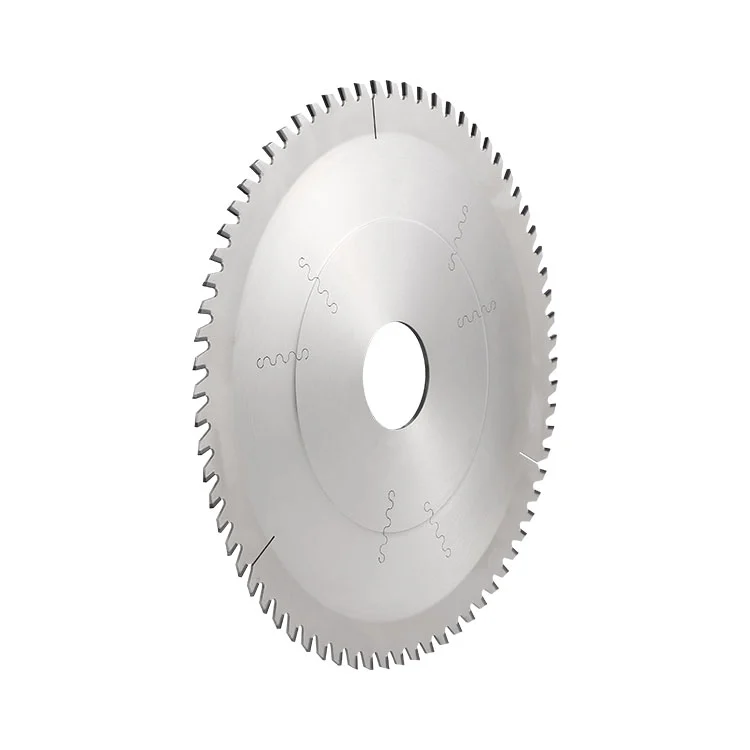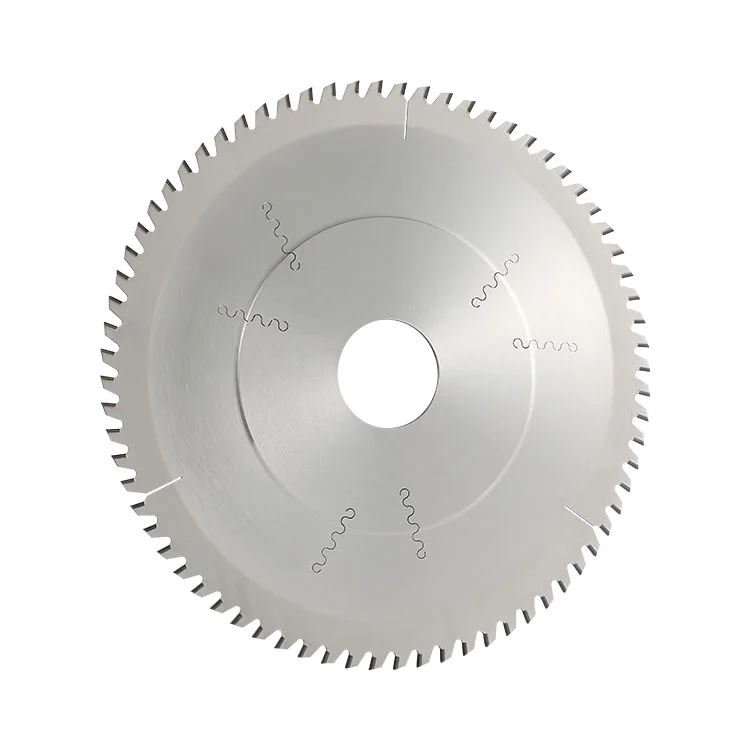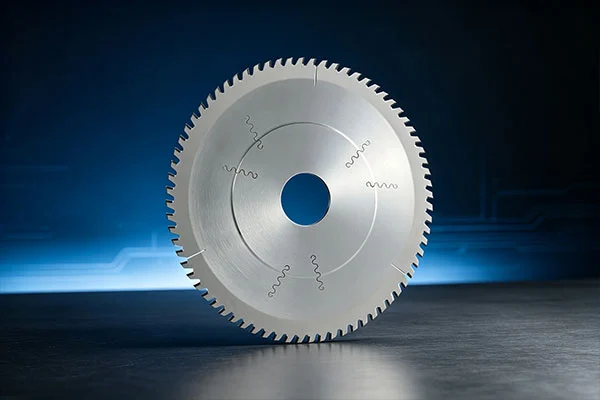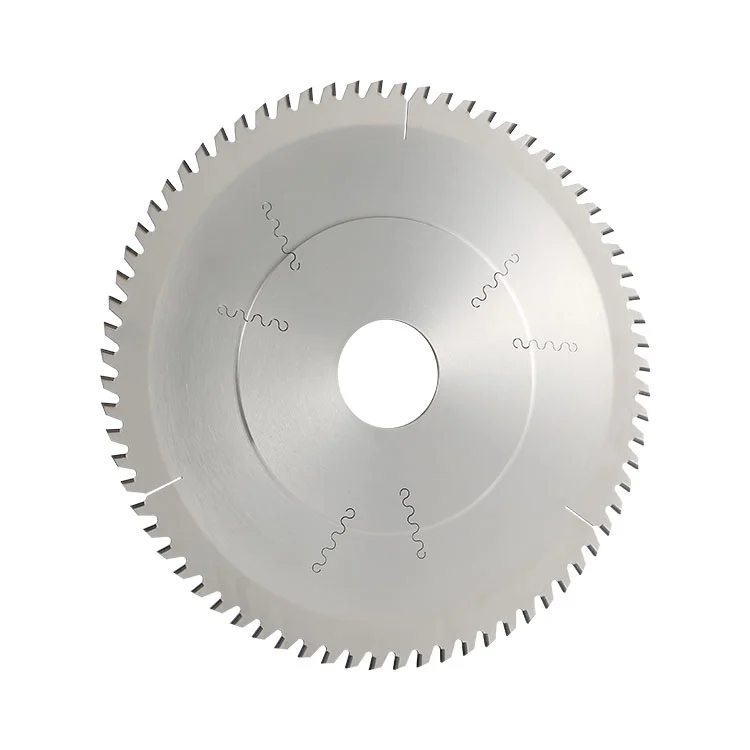
基板の切断工程では、分離後にバリが残るため追加のトリミングが必要となり、長年生産効率を左右するネックとなっていました。ダイヤモンド切断および研削ブレードの出現により、切断とエッジ研削を 1 つの操作に組み合わせることにより、この従来のワークフローが変革され、取り扱い手順が削減され、同時にエッジの一貫性が向上しました。
最初にボードを分離し、2 番目のプロセスでエッジを仕上げる代わりに、これらのブレードを使用すると、切断とエッジ研削を 1 回のパスで完了できます。これは、安定したエッジ品質、より短いサイクルタイム、およびより少ない手動修正を必要とする生産ラインにとって特に価値があります。
統合された切断と研削ブレードの仕組み
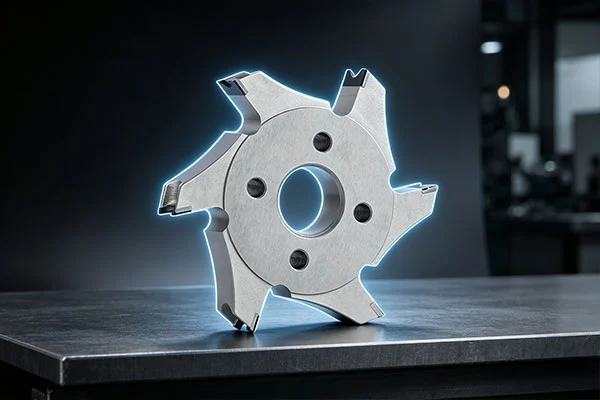
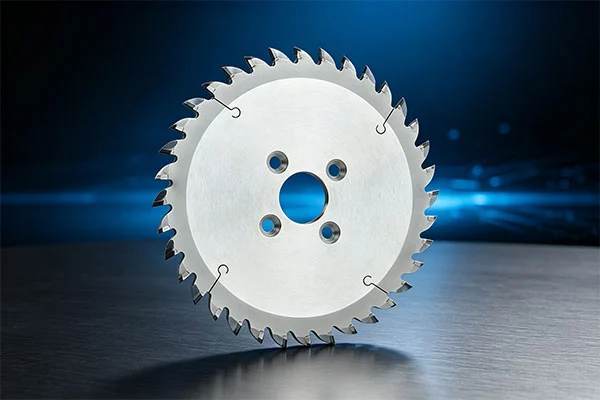
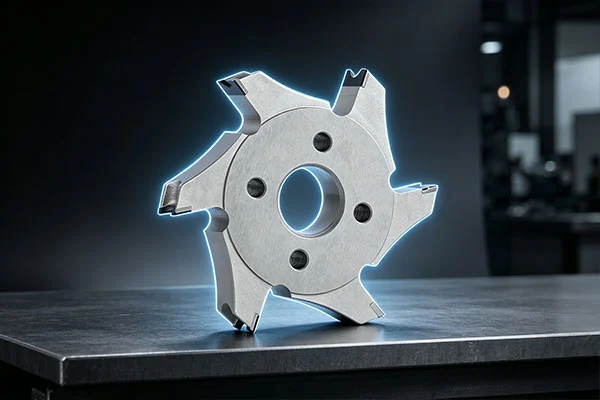
これらのツールは通常、切断および研削ラインの左上、左下、右上、右下の位置に取り付けられた 4 つのブレードのセットとして動作します。ブレード本体は、切断歯と研削歯が交互に配置されており、切断歯は研削歯よりも半径方向にさらに延びています。この構造により、基板をカットしながらトリミングできるため、分割されたエッジも同じパスで仕上げられます。
処理された基板エッジはバリがなく均一に仕上げられており、次のプロセスステップにすぐに使用できます。コーナー半径の制御も必要なラインの場合、この統合アプローチを、次のような専用のコーナー丸めツールと組み合わせることができます。PCBエッジ加工用ダイヤモンドコーナー丸めツール.
材質範囲と加工可能厚さ
適用基板材質は各種回路基板、銅張積層板、多層積層板、アルミ系基板をカバーしており、加工可能な厚さは0.2mmから9mmまでです。この範囲により、同じブレードのコンセプトをさまざまな基板タイプや生産要件にわたって使用できるため、混合製品ラインで頻繁にツールを交換する必要性が軽減されます。
- 回路基板:標準FR-4および関連基板材料。
- 銅張積層板:ワンパスでの切断と端面仕上げに適しています。
- 多層ラミネート:多層構造上で一貫したエッジ品質をサポートします。
- アルミニウムベースのボード:推奨厚さの範囲内でご使用いただけます。
- 加工可能厚さ:材料とライン設定に応じて、約 0.2 mm ~ 9 mm。
工具寿命と再研磨
通常の動作条件下では、ブレードは 5 回以上再研磨できるため、工具の保守サイクルが大幅に延長されます。再研磨は、長期的な消耗品コストの管理に役立ち、頻繁なブレード交換によって生じるダウンタイムを削減します。一貫した切断と研削の結果を維持するには、オペレーターは定期的にブレードの磨耗、クランプ精度、刃先の品質をチェックする必要があります。
切断と研削の統合によりライン効率が向上する理由
生産ラインのサイクルタイムと処理の一貫性を追求する回路基板メーカーにとって、統合された切断および研削ソリューションは基板の取り扱いと二次クランプを軽減し、効率を向上させると同時に、繰り返しの位置決めによって引き起こされる精度の偏差を最小限に抑えます。この技術的アプローチは、ますます多くの自動切断および研削ラインで採用されています。
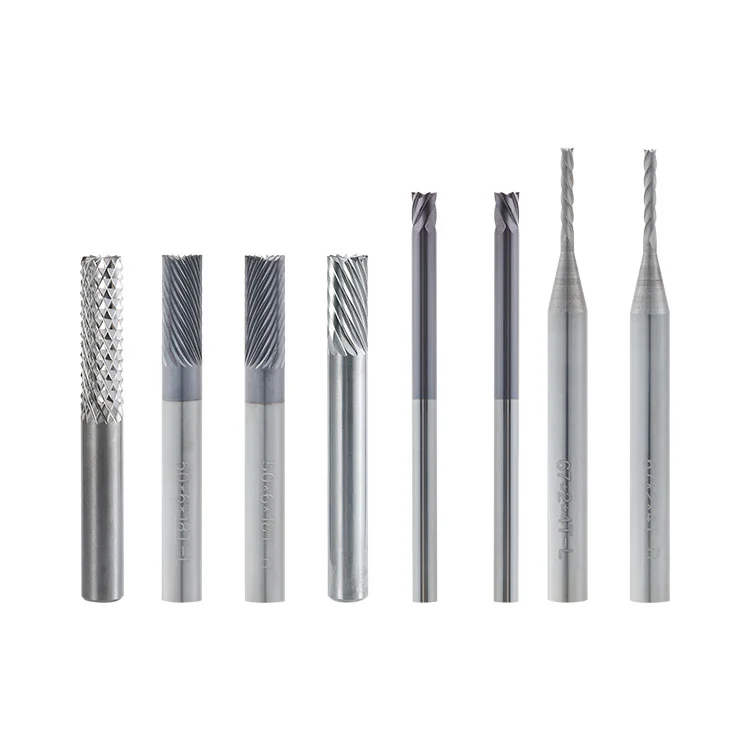
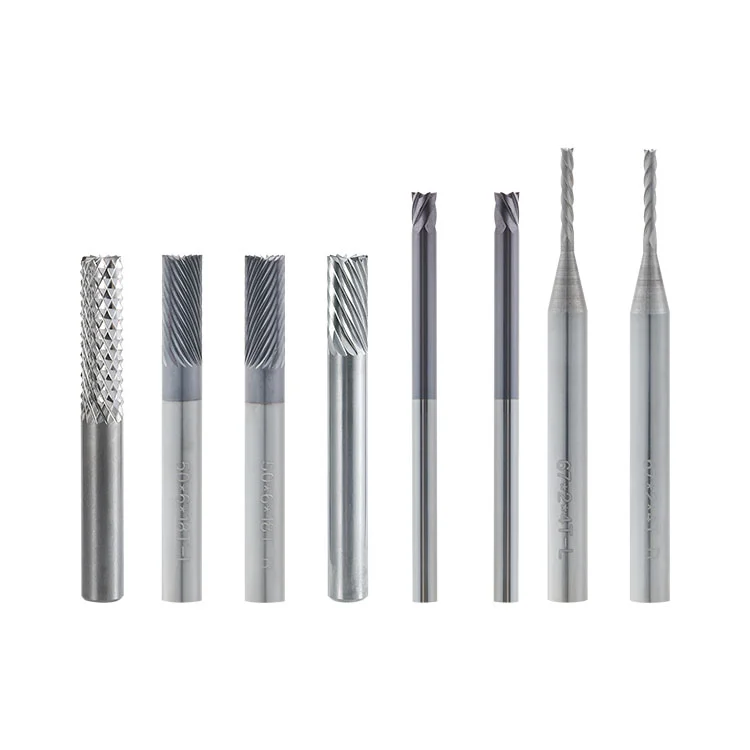
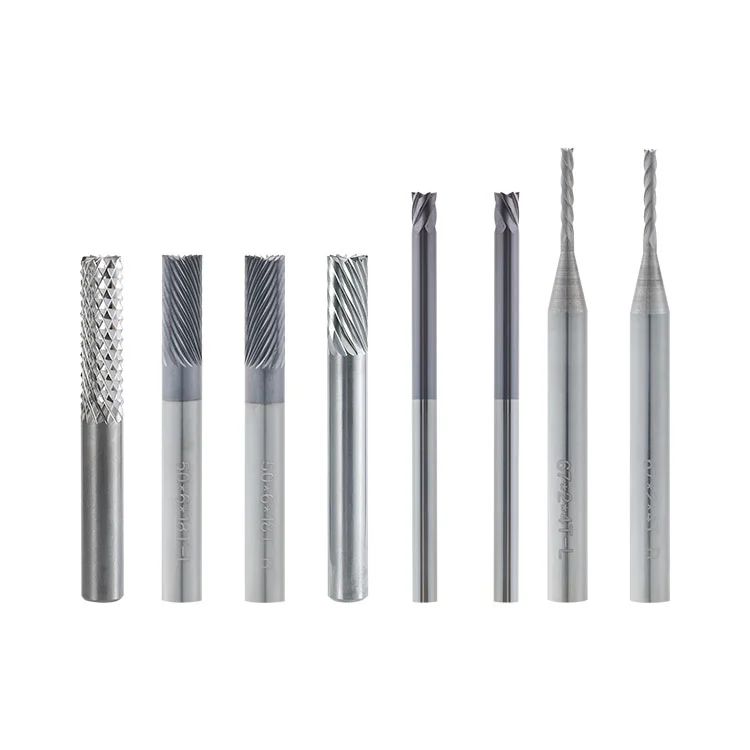
個別の切断とトリミングのステップと比較して、統合されたブレード セットはプロセス チェーンを短縮し、手動介入を減らし、より安定したエッジ仕上げを維持するのに役立ちます。さまざまな工具オプションを比較するメーカーの場合、完全なプリント基板用PCD切削工具そして超硬PCB切削工具これらの製品ラインナップは、さまざまな基板材質やエッジ要件に合わせて追加の選択肢を提供します。
角の丸みやエッジの輪郭加工も必要な場合は、超硬PCB角丸カッター統合された切断および研削ブレードセットと一緒にレビューできます。
切断および研削ラインに適したブレード セットを選択するのにサポートが必要ですか?
基板の材質、厚さの範囲、ライン構成を共有していただければ、ブレードセットと再研削計画をお客様の生産要件に適合させるお手伝いをいたします。