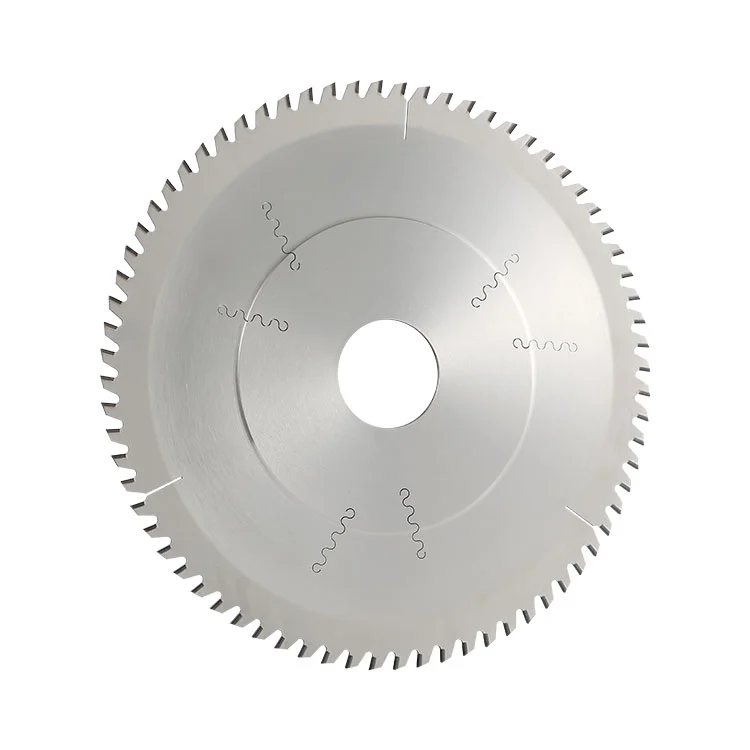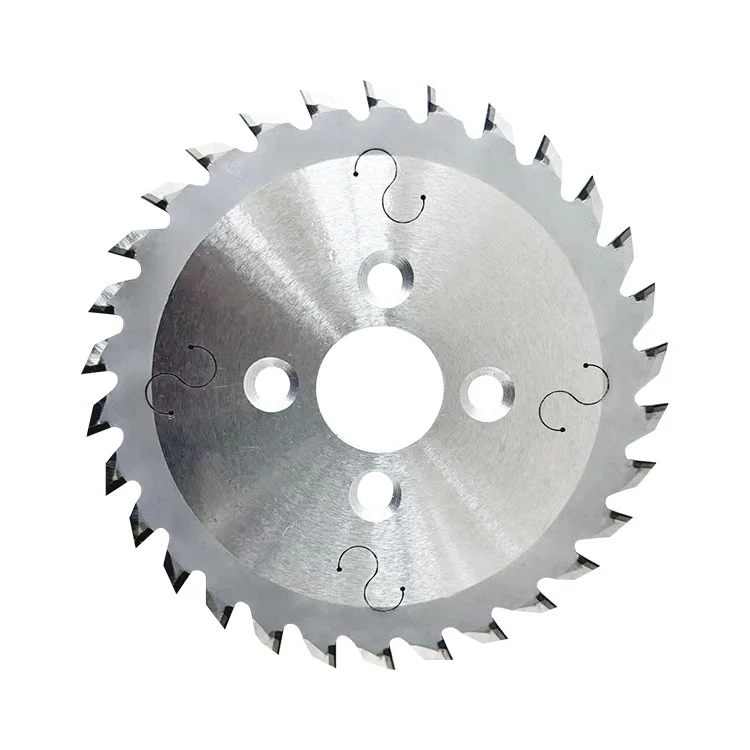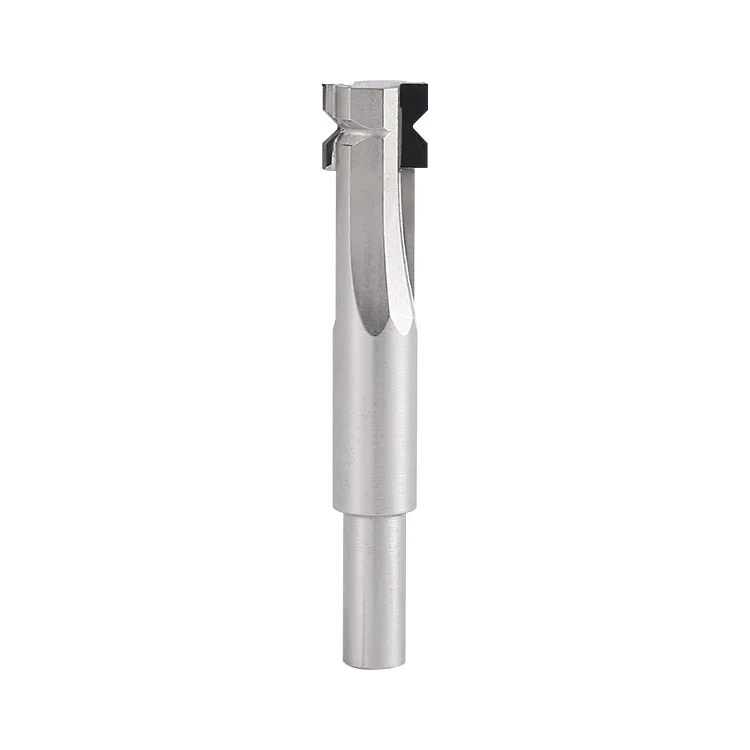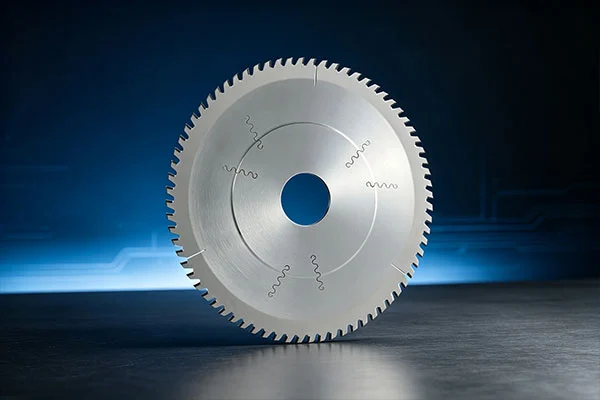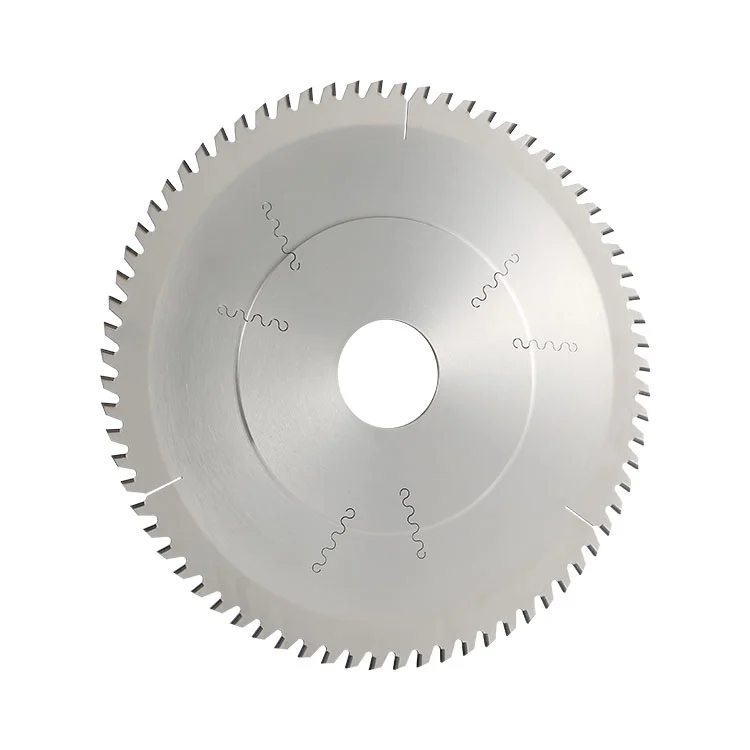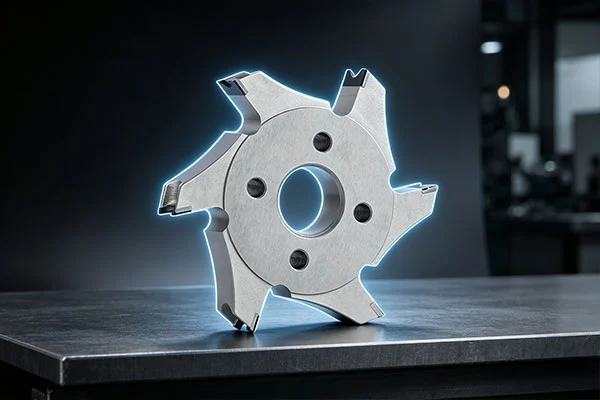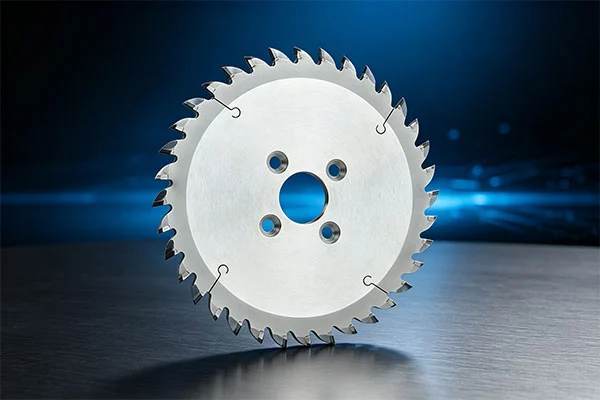
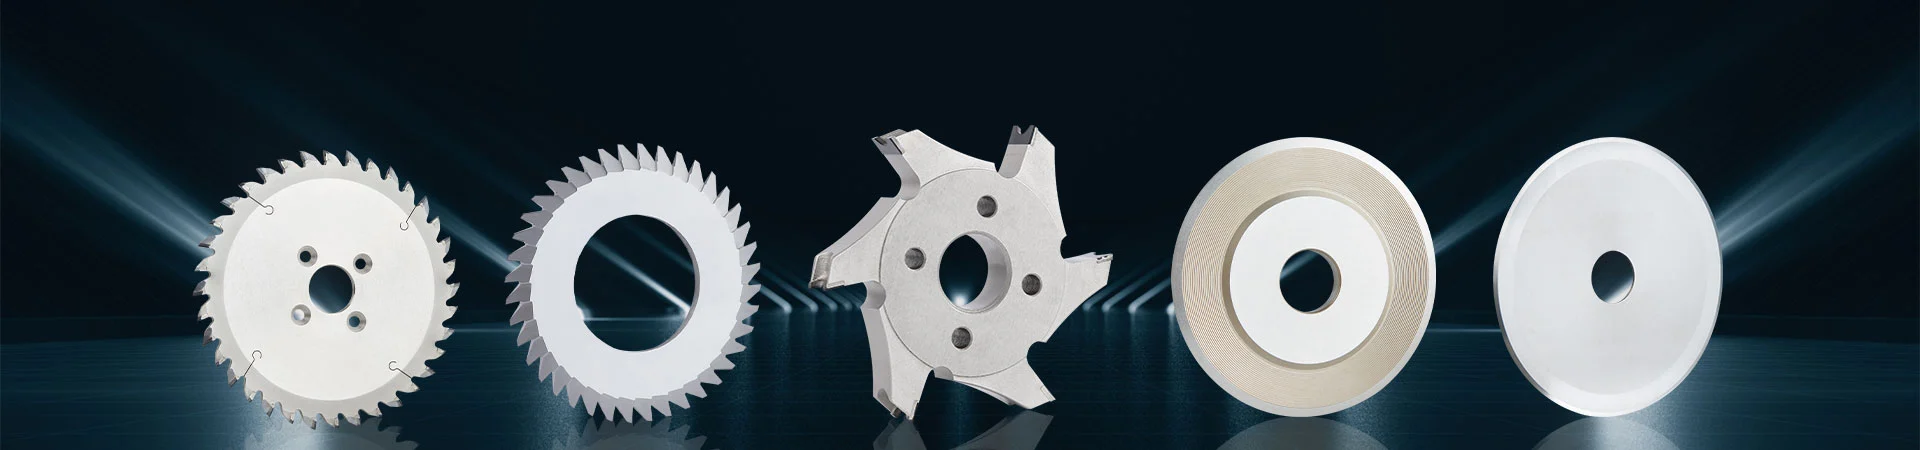
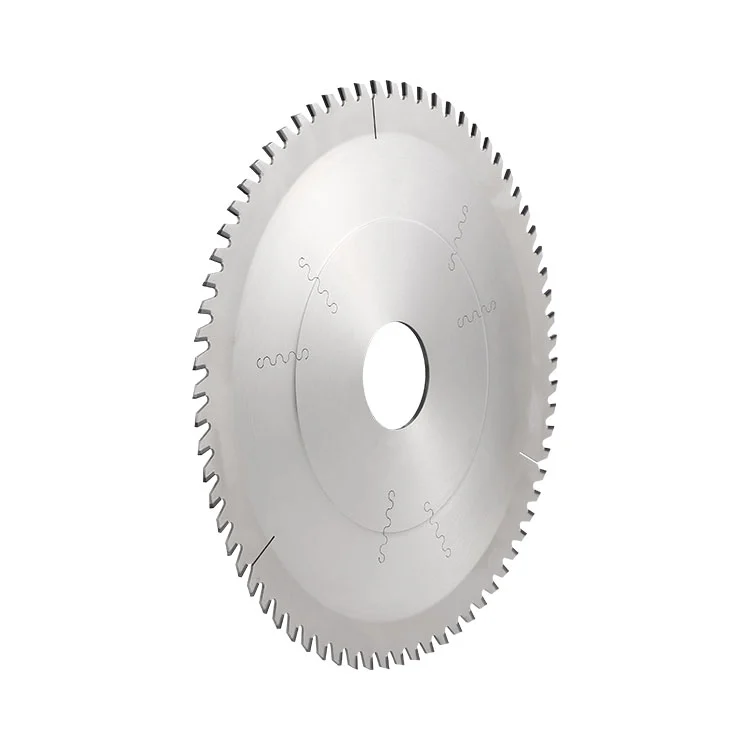
Winway は PCB 用 PCD ソーブレードの専門メーカーおよびサプライヤーです。高強度合金鋼を母材とし、刃先にPCD多結晶ダイヤモンドセグメントをろう付けしたブレードです。利用可能な歯形には、左右交互の歯、台形平歯、その他のオプションが含まれており、FR-4 銅張積層板、高ガラス繊維基板、アルミニウムベース基板、その他の PCB 材料のパネルサイジングと切断に適しています。
PCDダイヤモンド刃先は通常のタングステン鋼鋸刃と比較して、優れた耐摩耗性をもたらします。合金鋼母材により、高速切削時の振動が少なく、優れた動的バランスを実現します。
大量切断においてもきれいな切断面を実現し、ガラス繊維バリや銅箔バリを軽減します。その耐用年数はタングステン鋼の鋸刃よりもはるかに長いため、PCB 工場での大量のパネルのサイジングに推奨されるツールとなっています。
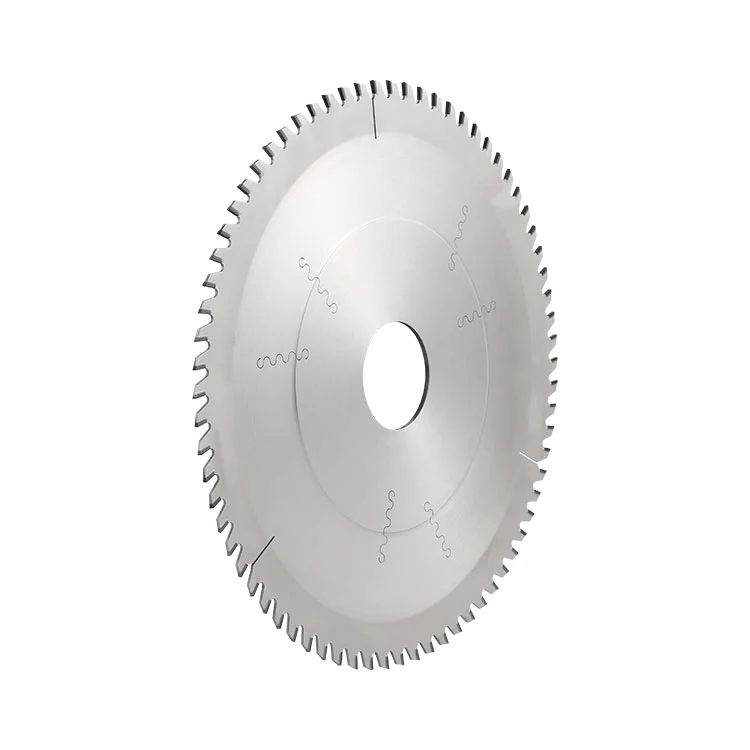
プリント基板用PCDソーブレード(PCD パネルサイジング ソーブレード) は、ろう付けされた多結晶ダイヤモンド (PCD) セグメントを切断歯として備えた合金鋼基板で構成された特殊な PCB 切断ツールです。 PCB パネルサイジングマシンに設置され、大きな未加工のベースボードを後続の生産プロセスに備えた完成寸法に切断します。
パネルサイジングマシンのスピンドルは、ダイヤモンドソーブレードを高速で回転させます。その切断プロセスには次の段階が含まれます。
機械スピンドルはブレードを駆動して必要な動作速度で回転させ、PCD 切削歯を PCB ワークピースに接触させます。
高速回転する PCD 刃は、せん断と研削の組み合わせ効果により、ワークの樹脂、ガラス繊維クロス、銅箔を切断します。
異なる歯形がそれぞれの切削タスクを実行します。左右交互の歯で双方向切削を実現し、台形平歯で予備溝入れ後仕上げ断面トリミングを行うことで基板の内部応力を低減します。
このプロセスにより、PCB パネルのサイジングと分離が完了し、平坦な切断断面が得られ、層間剥離、毛羽立ち、エッジの欠けが減少し、切断寸法精度の維持に役立ちます。
次の表は、この製品で利用可能な標準仕様を示しています。プリント基板用PCDソーブレード.
| 序数 | 外径(mm) | 本体厚さ(mm) | 内径(mm) | 歯数Z | 歯の輪郭 |
|---|---|---|---|---|---|
| 01 | 255 | 2.5 | 25.4 | 60/72 | 左右交互 / 台形フラット |
| 02 | 305 | 2.4/2.6/4.0 | 25.4 / 31.75 | 54/60/72 | 左右交互 / 台形フラット |
| 03 | 325 | 3.6/4.0 | 25.4/30/60 | 72/84 | 左右交互 / 台形フラット |
| 04 | 350 | 3.2/3.6/4.0 | 25.4/30/60 | 48/54/72/84 | 左右交互 / 台形フラット |
カスタマイズ:機械や PCB の生産要件に応じて、カスタムの外径、内穴、厚さ、歯数、歯形が利用可能です。
このブレードは、次の PCB パネルのサイジングおよび切断用途向けに設計されています。
一般的なFR-4銅張積層板の大量パネルサイジング切断。
高TG、高ガラス繊維を使用した加工が難しいPCB基板の生産を削減します。
アルミニウムベースの PCB のパネルサイジングとパネル取り外し。
ハロゲンフリー基板、複合基板の切断。
自動パネルサイジング機の連続量産ライン。
以下の作業条件はこのブレードには適していないか、刃先が損傷するリスクが高まる可能性があります。
固体金属の切断:堅固な厚い金属、ステンレス鋼、高硬度の金属ワークの切断。 PCDの歯は欠けやすいです。
硬い不純物:大きな硬質金属不純物や粗大粒子が混入したワークピースは、PCD 切削歯に衝撃による損傷を与えます。
ゴミの除去が不十分:効果的な粉塵吹き飛ばしや切りくず除去装置のない作業環境。蓄積されたガラス繊維の粉塵は歯の摩耗を促進します。
過度の機器振動:スピンドルの振れが過度であるか、フランジプレートが緩んでいる装置。激しい振動により PCD の歯欠けが発生しやすくなります。
重負荷乾式切削:送風冷却を必要としない長時間の重負荷ドライカット。高温になると、PCD セグメントのろう付け除去や基板の変形が生じる可能性があります。
スピンドルフランジおよび位置決め面を清掃し、鋸刃を正しい回転方向に取り付け、フランジナットを正しく締めてください。鋸刃の振れを 0.05 mm 以下に制御します。取り付ける前に亀裂や歯の欠けがないか確認してください。
鋸刃の矢印マークは主軸の回転方向と一致している必要があります。逆に装着すると歯に重大な損傷を与えます。
PCB 原板は、反りや滑りがなく、しっかりと押し付けられる必要があります。ワークの振動はバリや加工寸法の不均一の主な原因となります。
板厚と材質に応じて、適切な主軸速度と送り速度を調整してください。 1回のパスで過剰な切り込み深さを避け、ブローおよび切りくず除去システムを継続的に稼働させてください。
次の表は、一般的な切断の問題、考えられる原因、および対応する解決策をまとめたものです。
| 異常現象 | 根本的な原因 | 解決 |
|---|---|---|
| 基板エッジの毛羽立ちとガラス繊維のバリ | 切れ刃が鈍い、送りが多すぎる、切りくず吹きが不十分、ワークが緩んでいる、主軸振れが大きい | 送り速度を下げる、エアブローを強化する、ワークピースを再プレスする、スピンドルを検査する、歯が磨耗している場合は再研磨のために戻る |
| 切断寸法が不安定 | 鋸刃の振れが大きい、フランジの緩み、ワークの滑り | 鋸刃を再取り付けしてロックし、スピンドルを調整し、基板のクランプを改善します |
| PCD歯欠け・歯欠損 | 回転方向の間違い、硬い不純物の混入した基板、激しい振動、深さ超過のシングルパス切削 | 回転方向の確認、原板の品質の検査、装置の振動の除去、切断パラメータの最適化 |
| PCD セグメントのろう付けおよび脱落 | 長時間のドライカット、過負荷切削、過度の切削熱 | 切りくず吹き込み冷却を強化し、送り速度を下げ、切削負荷を軽減します |
| 基板焼け・樹脂焼け | 主軸送りパラメータの不一致、切りくず排出不良 | 速度と送りのマッチングを調整し、ブローを強化して熱い切りくずを除去します。 |
鋸刃は衝突や落下を避け、専用の刃ケースに個別に保管してください。 PCD の歯を強い衝撃から保護し、合金鋼の基材を湿気から遠ざけて錆を防ぎます。
ブレードの亀裂、歯の欠け、基板の変形を目視検査します。取り付ける前にフランジと位置決め穴を清掃してください。
チップブロー装置を常に作動させてください。定期的に切断面の品質と歯の磨耗状態を確認してください。
柔らかいブラシまたは低圧エアガンを使用して、歯の隙間から樹脂とガラス繊維の残留物を取り除きます。 PCD の歯を硬い工具で削らないでください。
切断品質が明らかに低下した場合、サービスが利用可能な場合は、ブレードを工場に送り返し、専門家による再研磨を依頼してください。自分で刃を研磨しないでください。
A1: PCD ダイヤモンド刃は耐摩耗性に優れ、合金鋼基材は高速での動的バランスに優れています。その耐用年数はタングステン鋼鋸刃に比べて数倍長いです。ガラス繊維や銅箔のバリが少なく、大量切断でも安定した切断品質を維持し、頻繁な工具交換を軽減し、生産効率を向上します。
A2: 一般的なオプションは、左右交互の歯と台形平ら (高低) の歯です。ボードの材質と厚さに応じて選択してください。ご要望に応じてカスタム歯形も利用可能です。
A3:プリント基板用PCDソーブレード通常の FR-4 銅張積層板、高ガラス繊維基板、アルミニウムベース基板などの PCB 材料のパネルサイジングと切断に適しています。
A4: 耐用年数は、基板のガラス繊維含有量、主軸速度、送り速度、切りくず吹きの効果によって異なります。同等の作業条件下では、タングステン鋼の鋸刃よりもはるかに優れた性能を発揮します。高ガラス繊維素材は刃の摩耗を早めます。
A5: 必ずしもそうではありません。原因としては、切れ刃の磨耗、過剰な送り速度、不十分な切りくず吹き、基板クランプの緩み、主軸の振れが大きいことが考えられます。新しい工具のパフォーマンスが悪い場合は、まず装置のパラメータとクランプの状態を確認してください。刃先が摩耗した後は再研磨が必要になる場合があります。
住所
中国広東省東莞市万江区港口大道50号永力達天生工業団地17号館
Eメール