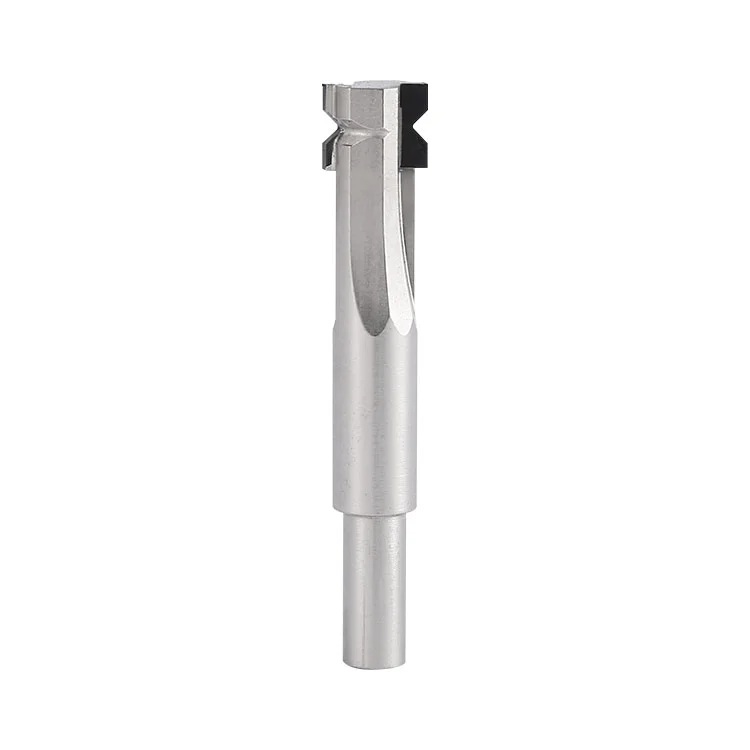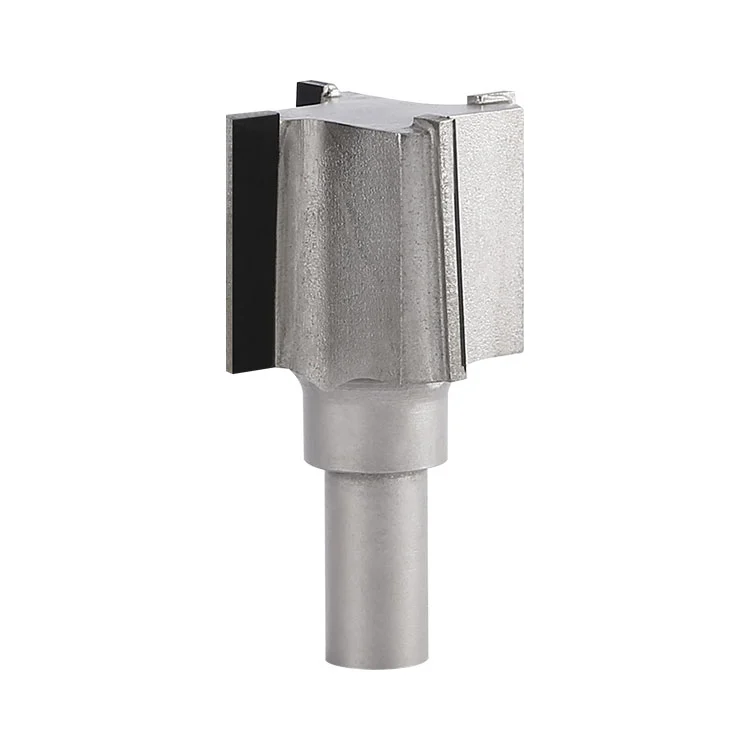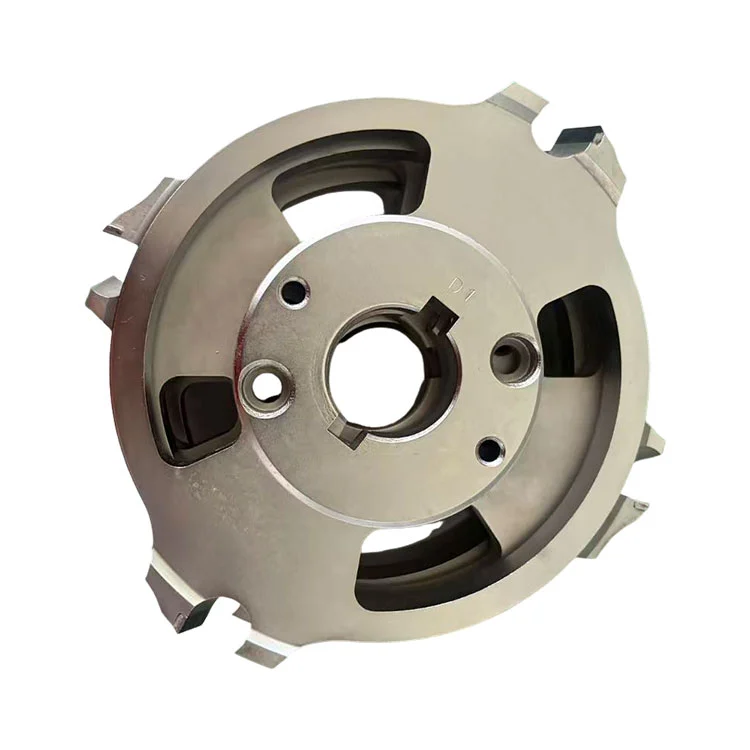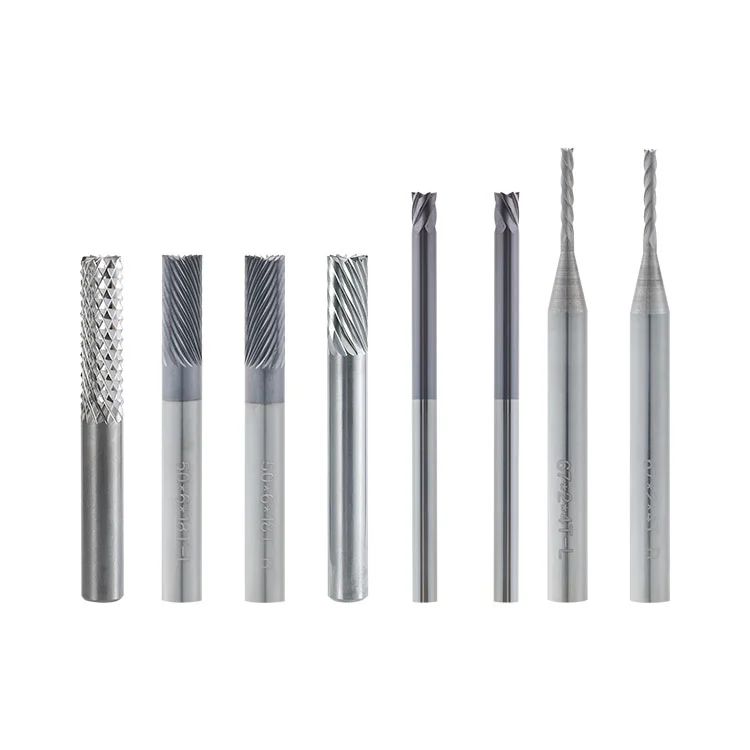
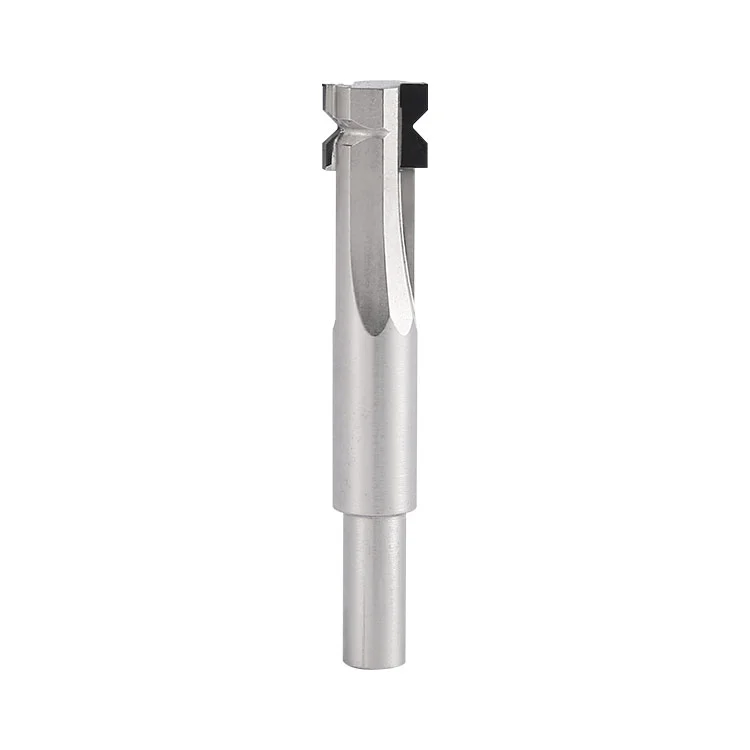
中国の PCD PCB スモール コーナー ラジアス カッター メーカー Winway は、信頼性の高いマイクロラジアス加工ソリューションを求める PCB メーカーに精密切削ツールを提供しています。合金鋼シャンクは高温ろう付けされた PCD ダイヤモンド インサートと統合されており、精密に研磨されたマイクロ アーク刃先が特徴です。このツールは、PCB の外形、スロット、穴の開口部に沿って鋭いエッジを丸め、直角のエッジを滑らかな R 円弧に変換します。応力集中の軽減、基板エッジ欠けや銅箔浮きの防止、加工バリの除去に役立ちます。従来のタングステン鋼の小半径カッターと比較して、PCD ダイヤモンド刃はグラスファイバー入り基板の加工時に高い耐摩耗性を発揮し、工具寿命を延ばし、継続的な量産をサポートします。
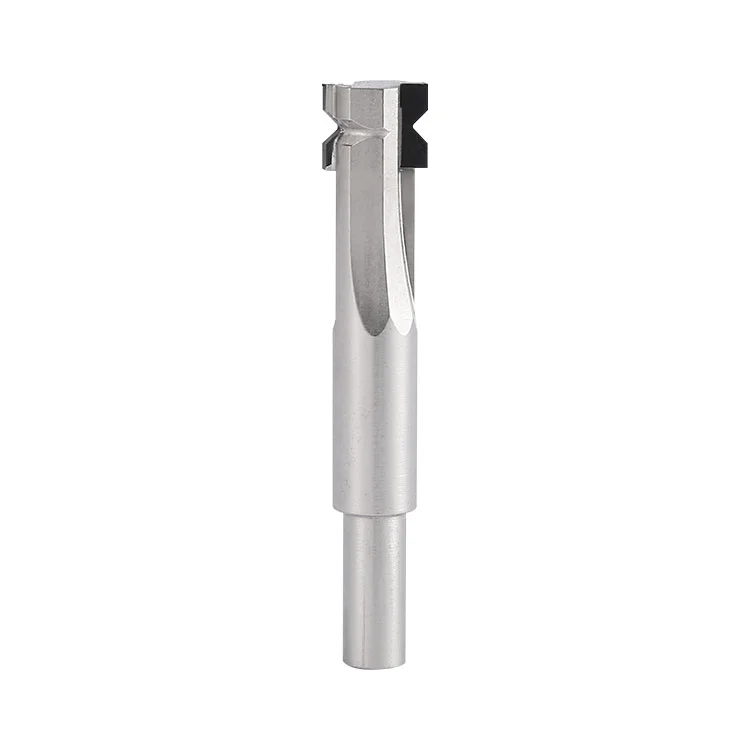
PCD PCB スモールコーナーラジアスカッターは、合金鋼基板と高温ろう付けされた PCD ダイヤモンド円弧状刃先で構成されるシャンクタイプの成形工具です。これは、一般的な R 値が 0.1/0.3/0.5 mm のプリント基板のマイクロ半径成形用に特別に設計されています。プリセットされたアーク刃先は、標準的な丸みを帯びたコーナーを 1 回のパスで加工し、基板エッジと穴開口部の不動態化とバリ取りを実現します。 PCB成形工程専用のダイヤモンド切削工具に属します。
高速回転:工作機械の主軸によって工具が高速回転し、PCD 円弧状の切れ刃が PCB ワークの直角エッジに接触します。
輪郭送り:アーク刃先はワークピースの輪郭に沿って均一に送り、鋭角な材料を除去して標準的なマイクロ半径のアークを 1 回のパスで形成します。
切りくず排出:ヘリカルチップフルートはグラスファイバーの粉塵や樹脂の切りくずを素早く排出し、切りくずの摩擦による刃先や基板表面の傷や熱焼けのリスクを軽減します。
耐摩耗加工:超高硬度 PCD ダイヤモンド刃のおかげで、ガラス繊維入り材料を切断する際の工具の摩耗が遅く、バッチ全体で安定した R 寸法が保証され、頻繁な工具交換頻度が低くなります。
| アイテム | パラメータの仕様 |
| 製品名 | PCD PCB スモールコーナーラジアスカッター |
| 切断外径 | 9.5mm |
| 全長 | 55mm |
| シャンク径 | 6mm |
| オプションの半径 | R0.1 / R0.3 / R0.5mm |
| 最先端の素材 | PCD多結晶ダイヤモンド |
| シャンク基材材質 | 熱処理された高強度合金鋼 |
FR-4 およびグラスファイバーボード:PCB FR-4 グラスファイバーボード、高 TG ボード、および高グラスファイバーボードのボードエッジの丸み付け、不動態化、およびバリ取り。
アルミニウムベースおよびメタルコア PCB:アルミベースPCB、メタルコアPCBのエッジや穴開口部にR角を形成します。
多層および厚銅基板:輪郭の角を丸くすることで、銅箔の浮きやエッジの欠けを防ぎます。
V-CUTスロット加工:V-CUTスロットの両端にRアングル加工を施し、基板ブレイク時のクラックリスクを軽減します。
量産PCB形成:高い R 角度の一貫性と長寿命の連続加工を必要とする精密加工シナリオ。
固体金属加工:厚い金属無垢材、ステンレス鋼、高硬度の無垢金属部品の加工。 (PCDはグラスファイバー/樹脂ベースの基板に最適化されており、金属切削では刃先欠けが発生しやすくなります。)
硬い不純物を含むワーク:硬い粗粒異物や多量の金属不純物が多量に含まれるワークで、PCD エッジに激しい衝撃欠けを引き起こす可能性があります。
過剰な切込み深さ:シングルパスの深さが刃先の許容限界を超えており、エッジの欠けや基板の損傷につながります。
集塵が不十分:集塵システムのない機器では、グラスファイバーの粉塵が蓄積し、エッジの摩耗が促進され、ボード表面に傷がつきます。
不安定な加工セットアップ:スピンドルの振れが大きい、または固定具が緩んでいる作業条件。 PCD のエッジは振動により欠ける傾向が非常に高くなります。
長時間の高温切断:高温下での長時間の重負荷のドライカットでは、PCD ろう付け接合部が剥離する危険性があり、鋼基板が熱変形する危険性があります。
1. 過度のスピンドル振れ、コレットの汚れ、または摩耗した状態で加工を開始しないでください。振動により PCD ダイヤモンドエッジが欠ける可能性があります。
2. クランプされていないワークピースとの工具の衝突や主軸の起動を禁止します。
3. 集塵システムを有効にする必要があります。グラスファイバーの粉塵が刃先を摩耗させ、摩耗を加速させます。
4. 高速回転時の急停止や急激な送り方向変更は禁止してください。
5. 推奨される最大切削深さを決して超えないでください。全深さのシングルパス切断は禁止されています。
6. 工具を研削またはサンドブラスト条件に使用しないでください。 PCD エッジは硬い物の衝突から保護する必要があります。
7. 工具の落下や強い衝撃を防ぎます。 PCD の先端は脆く、軽い衝撃で欠ける可能性があります。スチールシャンクは衝撃後に曲がる可能性があります。
| 異常現象 | 根本的な原因 |
| 基板エッジのチッピングとガラス繊維の引き抜き | 主軸振れが大きい、送り速度過大、刃先の鈍さ、基板内部の充填物・不純物過多、集塵不足。 |
| 不安定な R 半径サイズ | 同心度の不良、コレットの滑り、ワークピースのアンクランプ、衝撃によるツール基板の曲がり。 |
| PCDチップ欠け・歯抜け | 工具の衝突、ワークピース内部の硬い異物、激しい振動、過剰なシングルパス切削深さ。 |
| 最先端の剥離(PCDインサート脱落) | 過度の切削熱、過負荷加工、ろう付け接合部の損傷、冷却せずに長時間のドライカット、基板の熱変形によるろう付け継ぎ目の引っ張り。 |
| 盤面黒染め&エッジの樹脂焼き付け | 主軸速度の不一致、切りくず排出不良、高温下で切りくずが基板表面を焦げる。 |
| 工具の耐用年数が予想を大幅に下回る | ガラス繊維の多いワーク、無理な切削パラメータ、集塵効果の低下、基板の変形による不安定な切削。 |
ストレージ:最先端の保護が施された専用工具箱に個別に保管してください。衝突を避けるために、積み重ねたり、裸で置いたりしないでください。
操作前:刃先にノッチや亀裂がないか目視で検査します。コレットのゴミを掃除します。テストスピンドルの振れ。
加工中:集塵システムを継続的に稼働させてください。定期的にR寸法をサンプルチェックし、刃先の摩耗やシャンクの変形を監視します。
加工後:低圧エアガンを使用して刃先から切りくずの粉を吹き飛ばします(硬い物体がダイヤモンドの刃先に傷をつけないようにしてください)。 PCD エッジにマイクロチッピングがないか検査します。
取り扱い:シャンクのみを持ち、ダイヤモンドの先端には触れないでください。落下を防止します。落下により鋼基板が曲がったり、工具が削れたりする可能性があります。
A1: 過剰な切削熱と衝撃負荷が主な原因です。高温ろう付け接合部に過剰な応力がかかり、PCD インサートが高張力鋼基板から分離します。スチール基板の熱変形も剥離のリスクを高めます。切削深さを減らし、パラメータを最適化し、集塵と熱放散を保証します。
A2: 最も可能性が高いのは、多層切削パスのオーバーラップ不良、治具の緩み、スチールシャンクの曲がり、または工具の過度の同心度エラーです。優先事項: コレット、スピンドルの振れ、シャンクの真直度を検査します。
A3: はい。 PCD 小半径カッターはアルミニウムベースの PCB に適しています。切断パラメータを最適化してアルミチップの付着を防ぎ、切断熱を制御して基板の熱変形を防ぎます。
住所
中国広東省東莞市万江区港口大道50号永力達天生工業団地17号館
Eメール