製品
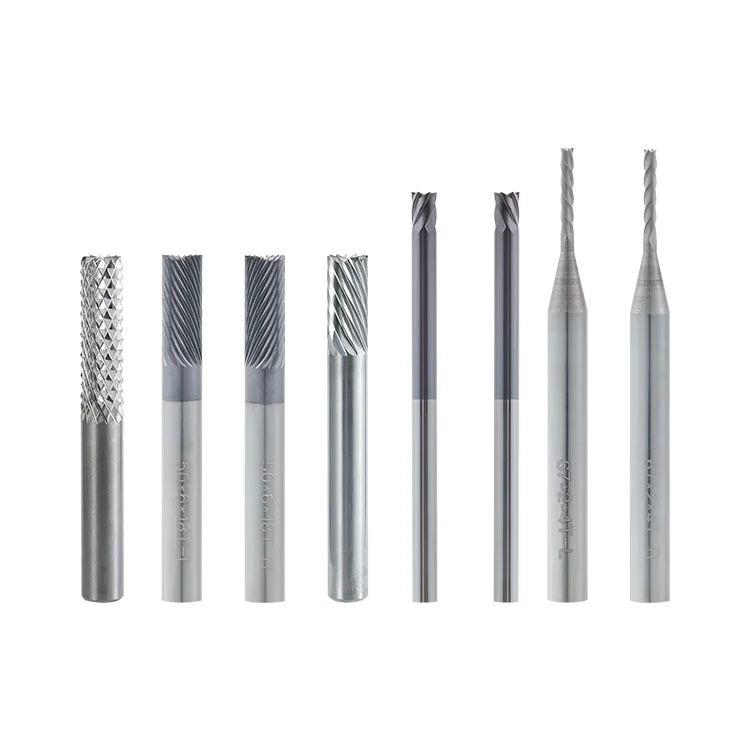
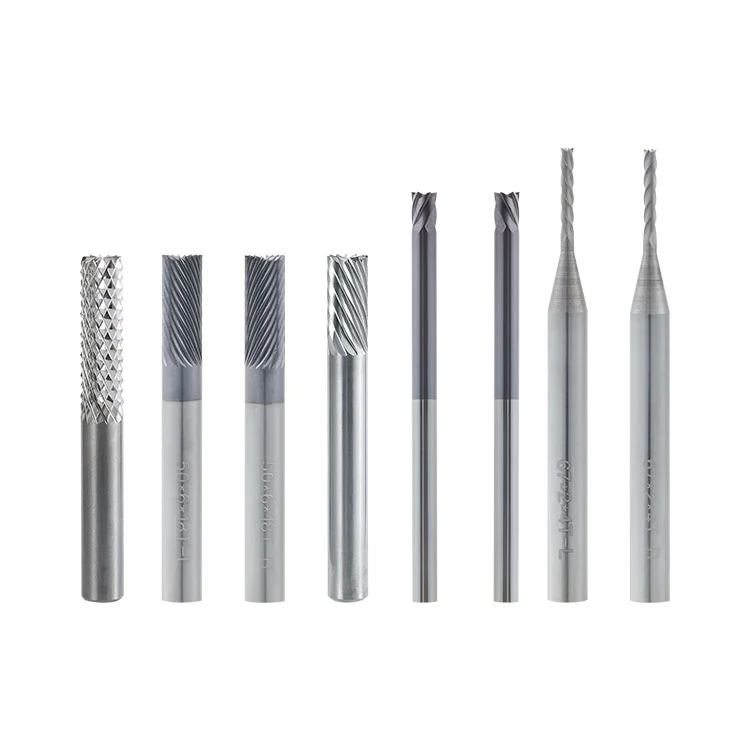
超硬PCBベベルカッター
  • 超硬PCBベベルカッター超硬PCBベベルカッター

超硬PCBベベルカッター

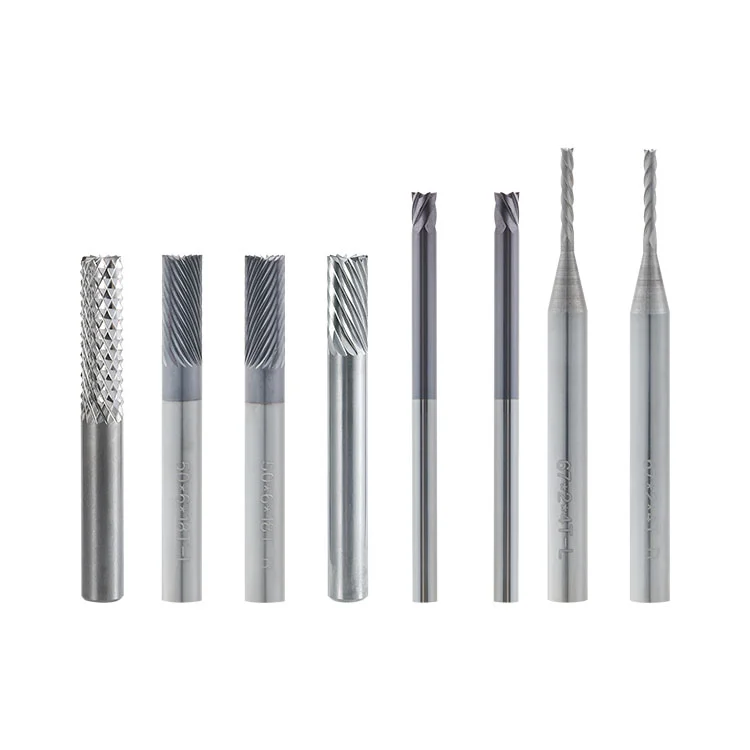
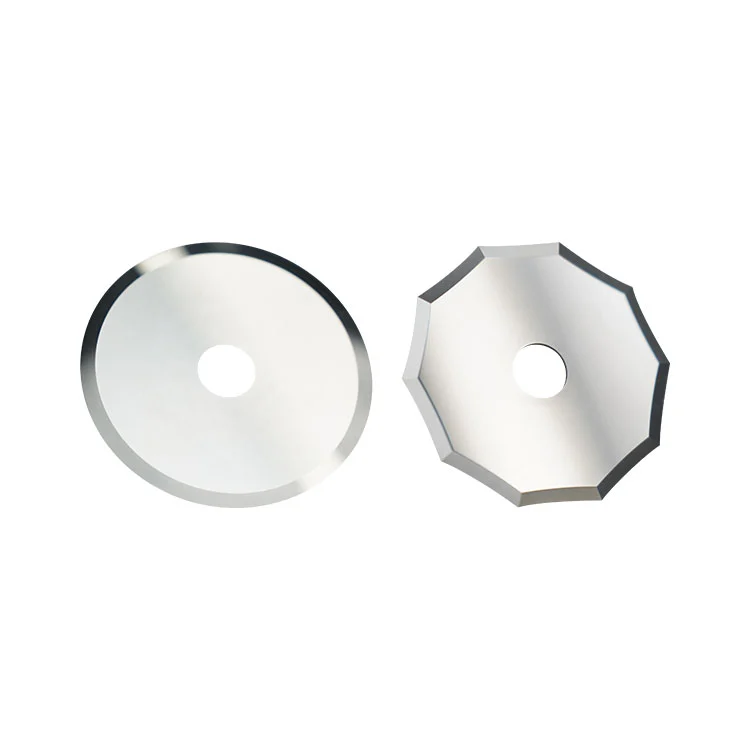
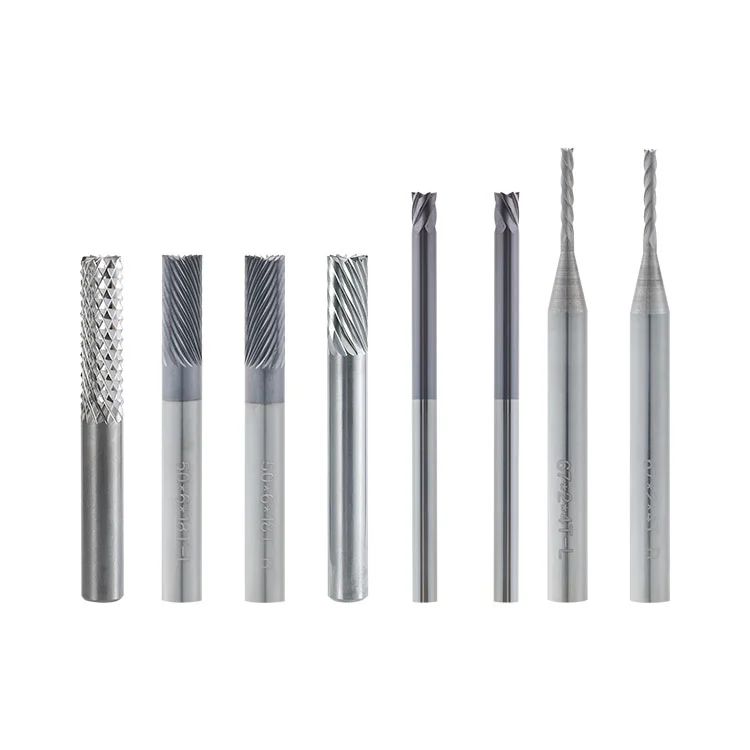
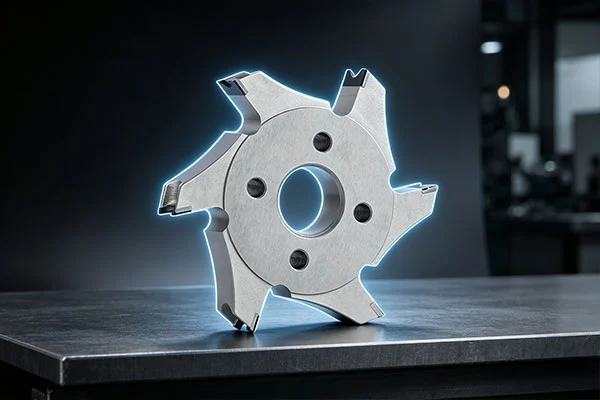
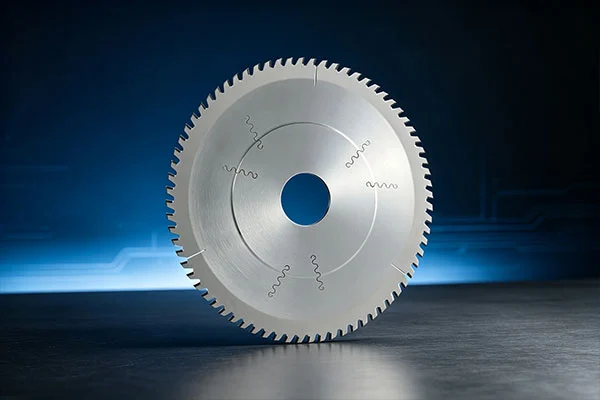
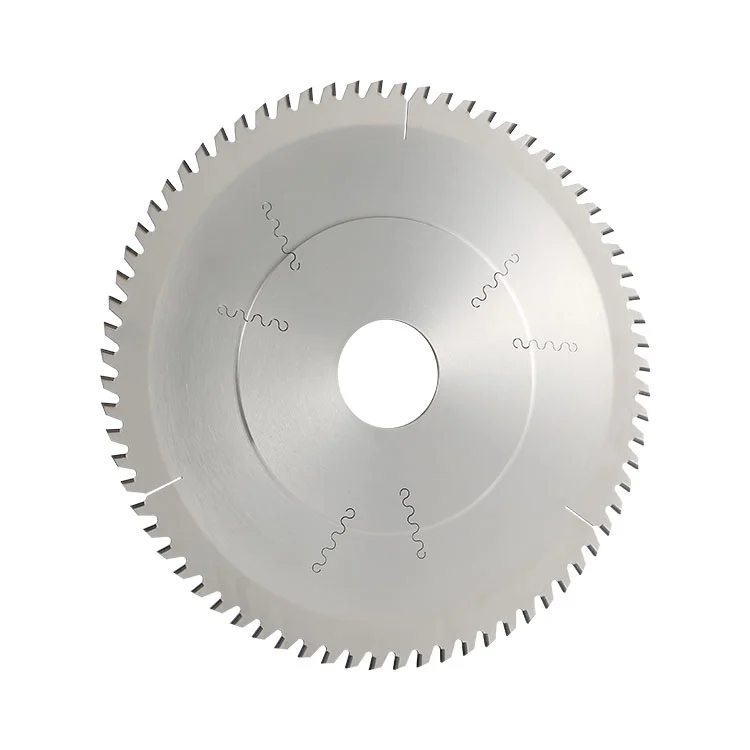
Winway はプロのサプライヤーとして、超硬 PCB ベベル カッターを提供しています。この超硬ソリッド ベベル カッターは、PCB ゴールドフィンガー ベベル加工用に特別に設計されています。超微粒子超硬基材を採用しており、PCBゴールドフィンガーの面取りや面取り加工に使用されます。銅箔の引き抜き、銅の欠け、ノッチ、白化、バリなどのゴールドフィンガー加工の一般的な欠陥を解決します。刃先はナノ精密研削により鋭い切れ味を発揮します。機械加工後のゴールドフィンガーのエッジは滑らかで丸みを帯びており、プラグプルの信頼性と A グレードの外観基準を満たしています。大量連続生産向けのPCBゴールドフィンガー面取り機に対応しており、再研磨が可能で何度でも繰り返し使用できます。

    専門メーカーとして、Winway は超硬 PCB ベベル カッターを提供しています。ゴールドフィンガー用超硬ベベル カッターは、PCB 業界のゴールド フィンガー プロセスの仕上げツールです。PCB ゴールド フィンガー コンタクト位置のベベル面取りに使用され、コネクタの抜き差しを容易にし、ゴールド フィンガー エッジが相手端子を傷つけるのを防ぎます。金メッキ層、銅層、FR4基板の複合構造に合わせて歯形と切削角度を最適化しています。高い加工安定性により、金めっき層のダメージや銅箔の引き毛羽立ちを低減し、ゴールドフィンガーPCB基板の量産に適しています。

    Carbide PCB Tungsten Steel V-Cut Cutter

    製品の定義

    ゴールドフィンガー用超硬ベベルカッター(Carbide PCB Bevel Cutter):超硬合金を焼結、精密CNC研削、最先端のホーニング処理により仕上げた仕上げ切削工具です。プリント基板のゴールドフィンガー位置の面取りに特化しており、ゴールドフィンガー端面に所定の傾斜面を形成し、スムーズなコネクタの抜き差しを実現します。

    材料分析

    母材:超硬合金(タングステン鋼) コバルトバインダー比率を最適化した超微粒子超硬合金を採用。超硬 PCB ベベル カッターは、次の材料構造を使用します。

    • 1.高硬度と優れた耐摩耗性、金メッキ層の長時間の切断中にエッジが急速に不動態化するのは容易ではありません。
    • 2.バランスの取れた靭性で、ゴールドフィンガーコーナーを加工する際の歯の欠けやエッジの破損に耐性があります。
    • 3.優れた熱安定性、高速切断下でのアニールが容易ではなく、基板の焼けや金表面の損傷を軽減します。
    • 4.緻密な材質により、刃先を超鋭利な状態に研削することができ、金層と銅層の引っ張り力を低減します。

    パフォーマンステストの結果

    • 1.ゴールドフィンガー外観テスト: 機械加工されたゴールドフィンガー傾斜面は滑らかで、金層の剥離、銅の絞り、ノッチまたはガラス繊維の白化がなく、IPC規格および顧客の外観受け入れ要件に準拠しています。
    • 2.寿命試験:ゴールドフィンガー用特殊歯形超硬カッターは、同一の使用条件下で通常のベベルカッターに比べて寿命が長く、工具交換頻度が低減されます。
    • 3.高速安定性:ゴールドフィンガー面取り機の定常回転速度に対応し、連続加工でもびびり跡が目立たず、安定した面取り角度が得られます。
    • 4.プラグプル検証:機械加工されたゴールドフィンガー傾斜面により、プラグプルテスト中にコネクタ端子に傷を付けず、安定した接触性能が得られます。

    主な利点

    • 1.ゴールドフィンガーメッキ保護: ソフトな切断性能を備えた特別な最先端デザインにより、金メッキ層のチッピングと銅箔の引き抜きを軽減します。
    • 2.安定した傾斜面精度: 均一なベベル角度と良好な寸法一貫性、高い完成品歩留まり。
    • 3.耐摩耗性と耐久性:超硬合金基板、PCBゴールドフィンガーの大量連続加工に適しています。
    • 4.二次的な手動研磨を必要とせずに滑らかに仕上げられたエッジのための細かい刃先。
    • 5.再研磨のために工場に戻すことができます。修理された古いナイフは機械上で再利用できるため、消耗品コストを削減できます。
    • 6.主流のゴールドフィンガー面取り機と互換性があります。

    仕様表(ゴールドフィンガー共通)

    序数 直径(D) 歯数(P) Shank Diameter(d) 長さ(L1) 全長(L)
    01 2 4 6 15 50/67
    02 3 6 6 15 50/67
    03 4 8 6 15 50/67
    04 6 12 6 15 50/67
    05 6.35 18 6.35 18 50/67
    06 3.175 6 3.175 4.5 50
    07 2 4 3.175 14 54
    08 3.175 10 3.175 12 54
    09 2 4 3.175 14 67
    10 3.175 6 3.175 16 67
    11 1.5 4 6 14 50
    12 2 4 6 14 50
    13 6 18 6 16 50
    14 2 4 6 14 67
    15 3 6 6 14 67
    16 4 8 6 16 67
    17 6 18 6 30 80
    18 6 12 6.35 25 50
    19 6.35 18 6.35 25 50

    適用範囲

    PCB工場:ゴールドフィンガーのベベル面取り(コアアプリケーション)。

    ゴールドフィンガーを備えた各種PCB: メモリーバーボード、産業用制御ボード、コネクタインターフェースボード、ディスプレイドライバーボードなど。

    再加工されたゴールドフィンガーボードの二次ベベル仕上げ。

    品質検査管理基準

    • 1.原材料:超硬基板の硬度と粒度のサンプリング検査。
    • 2.寸法公差:外径、長さ、歯数、刃先角度の公差±0.01mm。
    • 3.刃先の完全な目視検査: 欠け、ノッチ、または研削傷はありません。
    • 4.動的バランス補正、高速回転時の振れなし。
    • 5.加工試し切り検証:ゴールドフィンガー試し切り、金剥がれや絞り不良がないことを確認。
    • 6.完成品の完全な検査と出荷前に再検査。

    サンプルテストプロセス

    • 1.顧客は超硬ゴールドフィンガーベベルカッターの仕様を確認します。
    • 2.機械の試し切りを行い、ゴールドフィンガーベベル表面を検査し、金の剥がれ/銅の絞りをチェックします。
    • 3.加工性能が要件を満たしていることを確認します。
    • 4.サンプル承認後の大量供給;小ロットのトライアルも可能です。

    アフターサポート

    • 1.工場の品質欠陥については交換します(空焚きおよび人為的な衝撃による損傷を除く)。
    • 2.工具摩耗後の再研磨サービスが利用可能です。
    • 3.加工パラメータのガイダンスを提供し、金の剥離や絞りなどの加工異常の解決を支援します。
    • 4.非標準仕様の迅速なカスタマイズ。

    適用されない労働条件

    • 1.厚い固体金属、ステンレス鋼のワークピースの切断には適していません。超硬刃は超硬合金の加工時に欠けやすいです。
    • 2.刃先に衝撃損傷を与える、多量の硬質金属不純物や粗大な硬質粒子が混入したワーク。
    • 3. 1 パスの切り込み深さが過度に大きいと、エッジ欠けや基板の変形が発生します。
    • 4.効果的な集塵システムのない機器。蓄積されたガラス繊維の粉塵は、刃先の摩耗を促進し、ゴールドフィンガーの表面を傷つけます。
    • 5.主軸の振れや治具の緩みが大きい状態での加工。振動により超硬刃欠けが発生しやすくなります。
    • 6.放熱を行わずに長時間の重負荷のドライカットを行うと、工具の熱焼きなましが発生し、切れ味が低下します。

    よくある選択に関する誤解

    • 1.❌ 誤解: 歯数が多ければ常に加工品質が向上します。 訂正: 歯数が多すぎると、薄い金めっき層の切削負荷が増加します。基板の厚さとゴールドフィンガーの幅に合わせて適切な歯数を選択してください。歯が多すぎると金層の剥離が発生する可能性があります。
    • 2.❌ 誤解: 異なるベベル角度に対して同じカッターを共有できる 訂正: 工具の歯形と逃げ角は固定ベベル角度用に設計されています。機械のパラメータを調整するだけで異なる角度を実現しないでください。表面不良や金の剥離の原因となります。
    • 3.❌ 誤解: 新しいツールは最大送り速度で動作する必要があります。 訂正: 新しい鋭利なカッターは、ならし加工に適度な送り込みを採用する必要があります。初期使用時の激しいパラメータにより、薄い金メッキコーティングが簡単に破れます。

    機械操作の禁止事項

    • 1. 過度のスピンドルの振れ、コレットの汚れまたは摩耗が生じた状態で切削を開始しないでください。振動により超硬刃欠けの原因となります。
    • 2.工具の衝突や、クランプされていないワークでの主軸の始動を禁止します。
    • 3.集塵システムを有効にする必要があります。粉塵は刃先を摩耗させ、金メッキの表面を傷つけます。
    • 4.高速回転時の緊急停止や急激な送り方向変更は禁止します。
    • 5.推奨のシングルパス切削深さを超えないようにしてください。
    • 6.工具の落下や強い衝撃を防ぎます。超硬は脆く、わずかな衝撃で目に見えない微小な亀裂が生じます。

    障害分析

    異常現象 根本的な原因
    ゴールドフィンガー金層剥離・銅チッピング 刃先の不動態化、過剰な送り速度、歯形の不一致、不適切な回転速度、不十分な集塵。
    銅箔絞りとベベル面のバリ 不十分な刃先の鋭さ、工具の摩耗、不十分な刃先仕上げ研削。
    超硬チップチップ 工具の衝突、基板内部の硬い不純物、大きなスピンドル振れ、過剰なシングルパス切削深さ。
    不安定なベベル角度 同心度が悪い、コレットが滑る、ワークのクランプが緩む、衝撃によりシャンクが曲がる。
    工具の耐用年数が予想を大幅に下回る 不適切な切削パラメータ、不十分な塵埃除去効果、シャンクの変形により切削が不安定になります。

    メンテナンス

    • 1.保管: 最先端の保護が施された特別なツールボックスに個別に保管してください。積み重ねたり、裸で置いたりしないでください。衝突による衝撃を避けてください。
    • 2.作業前: 刃先の欠けや亀裂を目視確認します。コレットのゴミを掃除します。スピンドルの振れを検査します。
    • 3.加工中:集塵・エアブローシステムを継続的に作動させてください。ベベル面の品質を定期的に検査し、刃先の摩耗やシャンクの変形を監視します。
    • 4.加工後:低圧エアガンで切りくずやゴミを吹き飛ばし、硬いもので超硬刃を傷つけないでください。エッジにマイクロチップがないか検査します。
    • 5.取り扱い:シャンク部分のみを持ち、鋭利な刃先には触れないでください。落下を防止し、シャンクの曲がりや工具のスクラップを防ぎます。

    よくある質問

    Q1: ゴールドフィンガー加工時に金層が剥がれる原因は何ですか?

    A1: 不動態化された刃先、過度の送り速度、工具歯形の不一致、または不適切な回転速度が原因である可能性があります。ゴールドフィンガー用に特殊なベベルカッターを採用し、切断パラメータを最適化します。

    Q2: ゴールドフィンガー傾斜面に銅の絞りやバリが発生する原因は何ですか?

    A2:切れ味不足、または刃先の磨耗。超硬刃先の研削が不十分ですと銅箔が引っ張られてしまいます。刃先がきれいに仕上げられたバージョンを選択する必要があります。

    Q3: このカッターは繰り返し再研磨できますか?

    A3: はい。超硬合金材料により、複数回の再研磨が可能です。修理後は新品同様の切削性能が得られるため、コストを節約できます。超硬 PCB ベベル カッターは再研磨して繰り返し使用できます。

    お問い合わせを送信
    連絡先情報
    PCD PCB 切削工具、超硬 PCB V カット工具、および PCB V 溝入れ工具に関するお問い合わせは、Dongguan Weicheng Electronic Co., Ltd. までお送りください。電子メールを残して、基板材料、装置、および工具の仕様をお知らせください。工場直接の見積もり、無料サンプル オプション、およびカスタム工具の推奨事項を 24 時間以内に返信します。ご注文を開始するには、お問い合わせください。
    X
    当社は Cookie を使用して、より良いブラウジング体験を提供し、サイトのトラフィックを分析し、コンテンツをパーソナライズします。このサイトを使用すると、Cookie の使用に同意したことになります。 プライバシーポリシー
    拒否する受け入れる