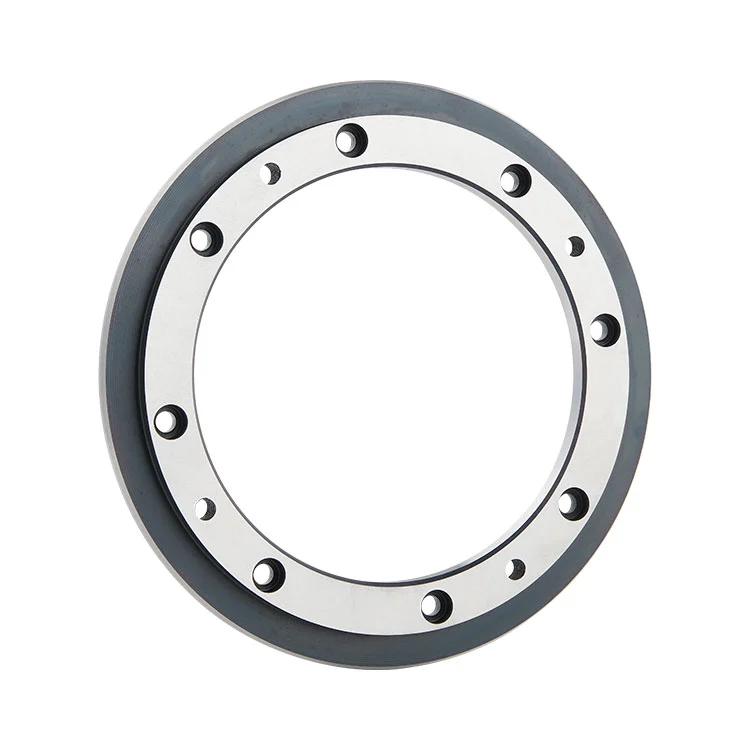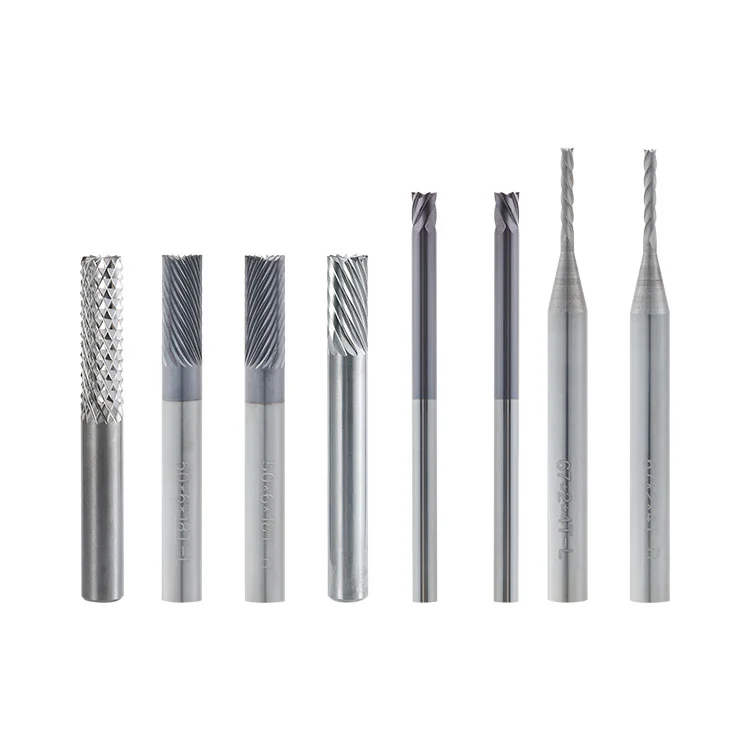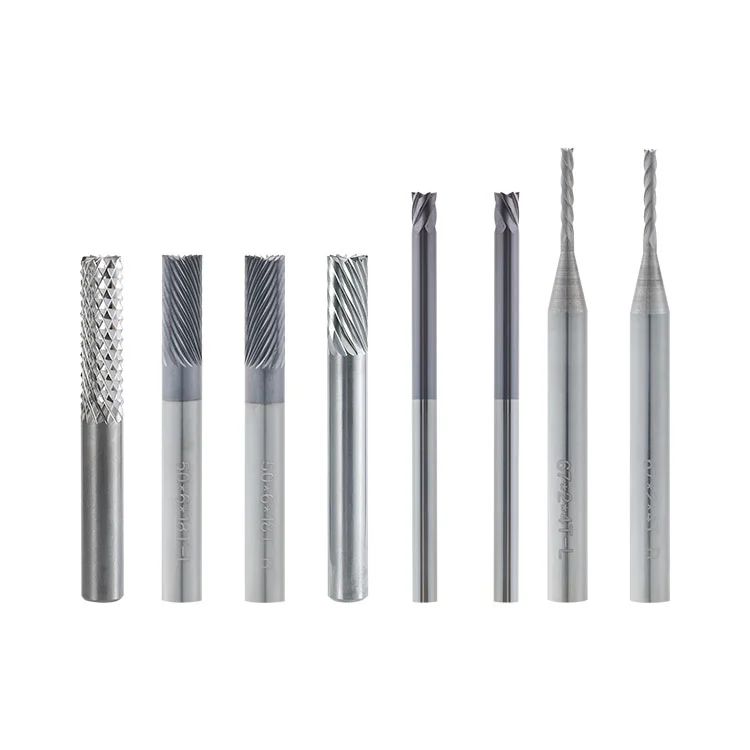
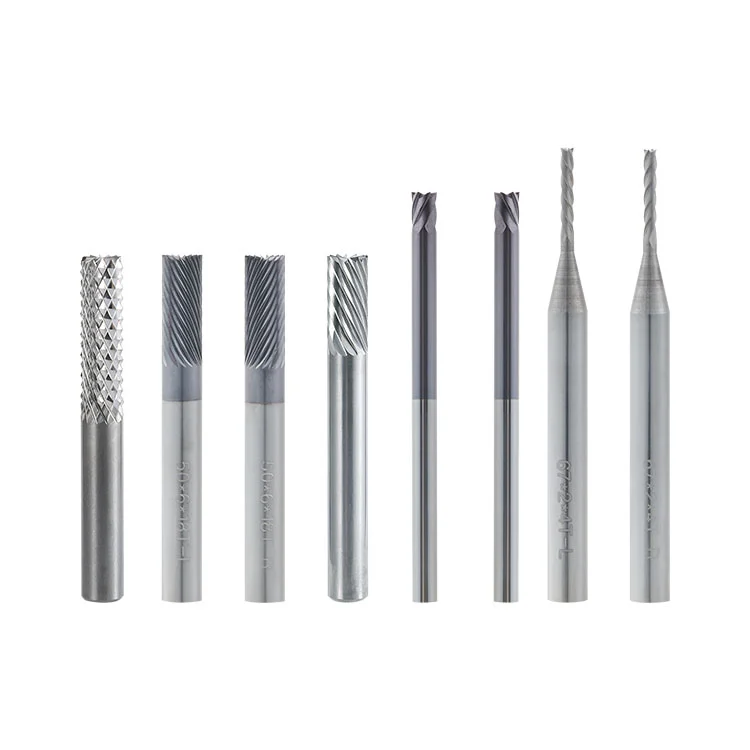
Winway はプロフェッショナル サプライヤーとして、自動 PCB 面取り機用に設計された超硬ソリッド ツールである超硬 PCB エッジ面取りカッターを提供しています。 PCB金メッキゴールドフィンガー端部の面取りや面取りに使用します。ストレートシャンク構造を採用し、刃先には不動態化処理と鏡面研磨を施し、滑らかな傾斜面を実現しています。これにより、コネクタの挿抜要件を満たしながら、金メッキ層の傷や剥がれを軽減できます。 PCBゴールドフィンガー面取りの連続量産に適したカッターです。
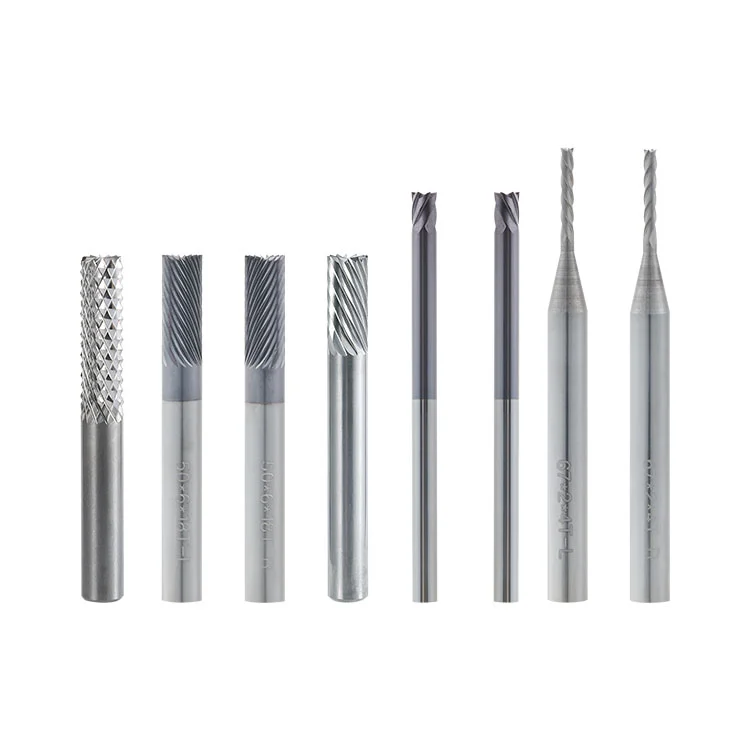
超硬 PCB エッジ面取りカッターは、PCB 面取り機用の特殊な切削工具です。超微粒子超硬合金 (タングステン鋼) から一体的に製造されており、スピンドル取り付け用のストレートシャンクが特徴です。動作中、外側の円形刃先は高速で回転し、PCB 基板は一定の速度で機械を通過します。このツールは、その後のコネクタ挿入のために、金メッキされたゴールドフィンガーの端にガイド傾斜面を加工します。
カッターは面取り機のスピンドルに固定されており、高速で回転します。 PCB基板はクローラー搬送機構により一定速度で搬送され、ゴールドフィンガー先端が回転する刃先に常に接触します。ベベル角度は、カッター自体によって形成されるのではなく、機械装置によって事前に設定および調整されます。
刃先がボードのエッジをフライス加工して、1 回のパスで均一な傾斜面を作成します。不動態化と研磨により、エッジに沿った鋭利な部分が弱くなり、切断中の金メッキ層に対する引き裂きや摩擦が軽減され、金が剥がれるリスクが軽減されます。
● 超硬ソリッド構造:超微粒子超硬合金を一体成形しており、高硬度で耐摩耗性に優れています。
● 不動態化された刃先:刃先は不動態化および研磨されており、鋭利な部分がなくなり、金メッキ表面の傷が軽減されます。
● ストレートシャンクデザイン:互換性のある自動 PCB 面取り機でのスピンドル クランプをサポートします。
● 安定した切断:組み立てラインでの基板送りによる連続切断により、一貫した傾斜面を生成できます。
● コーティング損傷の軽減:研磨された刃先は、ゴールドフィンガー面取り時の摩擦による金の剥がれや傷を軽減します。
以下の仕様は、さまざまなカッター直径、歯数、シャンク直径および長さをカバーしています。面取り機のスピンドルとツールホルダーの要件に応じて、超硬 PCB エッジ面取りカッターを選択します。
| 序数 | 直径(D) | 歯数(P) | シャンク径(d) | 長さ(L1) | 全長(L) |
| 01 | 2 | 4 | 6 | 15 | 50/67 |
| 02 | 3 | 6 | 6 | 15 | 50/67 |
| 03 | 4 | 8 | 6 | 15 | 50/67 |
| 04 | 6 | 12 | 6 | 17 | 50/67 |
| 05 | 6.35 | 18 | 6.35 | 18 | 50/67 |
| 06 | 3.175 | 6 | 3.175 | 4.5 | 50 |
| 07 | 2 | 4 | 3.175 | 14 | 54 |
| 08 | 3.175 | 10 | 3.175 | 12 | 54 |
| 09 | 2 | 4 | 3.175 | 14 | 67 |
| 10 | 3.175 | 6 | 3.175 | 16 | 67 |
| 11 | 1.5 | 4 | 6 | 14 | 50 |
| 12 | 2 | 4 | 6 | 14 | 50 |
| 13 | 6 | 18 | 6 | 16 | 50 |
| 14 | 2 | 4 | 6 | 14 | 67 |
| 15 | 3 | 6 | 6 | 14 | 67 |
| 16 | 4 | 8 | 6 | 14 | 67 |
| 17 | 6 | 18 | 6 | 16 | 67 |
| 18 | 6 | 12 | 6 | 30 | 80 |
| 19 | 6.35 | 12 | 6.35 | 25 | 50 |
● FR-4 リジッドボード:PCB組立ライン生産における金メッキされたゴールドフィンガーのベベル面取り。
● メモリースティック:コネクタ挿入をサポートするゴールドフィンガー傾斜面形成。
● コミュニケーションボード:通信基板のゴールドフィンガー面取り加工。
● 産業用制御ボード:産業用制御基板コネクタの傾斜面加工。
● テストボード:PCBテストボードのゴールドフィンガーベベル加工。
● 継続生産:自動基板面取り機による大量のゴールドフィンガー面取り加工。
薄いFPC基板の面取り評価も可能です。基板の送り速度を遅くし、事前にサンプルテストを行ってください。
● ハイフィラー特殊ボード:ガラス繊維の含有量が多い基板や無機充填材が多い基板は、工具の摩耗を促進し、金の剥離やエッジの欠けのリスクを高める可能性があります。
● 銅のはみ出し:基板エッジに銅の塊や銅の突起が残っているワークは、送り中に刃先に衝突する可能性があります。
● 金属プレート:アルミ基板やその他の金属板の広範囲の切断には適しません。
● 粉塵制御が不十分:効果的な集塵が行われていない生産ラインでは、ガラス繊維の粉塵が蓄積し、切断の摩擦が増加する可能性があります。
● 過大な切削負荷:工具の定格使用条件を超える基板送り速度と切削圧力は避けてください。
● コーティングの密着性が低い場合:金メッキ層の密着力が弱いプリント基板では、カッターの状態に関係なく剥離不良が発生する場合があります。
誤解:工具角度はベベル角度を直接決定します。
修正:超硬基板エッジ面取りカッターはストレートシャンク構造で固定成形角度がありません。面取り角度はカッター自体ではなく、面取り機の設備によって調整されます。
誤解:通常の PCB シャンク フライス カッターは、特殊なゴールド フィンガー ベベル カッターを直接置き換えることができます。
修正:通常のフライスは、刃先が鋭利で未処理の場合があります。適切な不動態化と研磨を行わないと、金メッキ層に傷がつき、金が剥がれるリスクが高まります。
誤解:刃先を長くすることで常に加工性能が向上します。
修正:刃先が長すぎると工具剛性が低下し、切削振動が発生したり、ゴールドフィンガーコーティングに工具痕や傷が残ることがあります。
誤解:カッター径が大きいほど、常に加工効率が向上します。
修正:直径は主軸の設置スペースと機械の構成に適合する必要があります。大径工具は互換性を確認せずに選定しないでください。
1. 初品検査:量産前に試し切りを実施し、ベベル角度やゴールドフィンガーのコーティング状態を確認します。
2. 振れ制御:過度のラジアル振れのあるカッターは使用しないでください。表面の波打ちやゴールドフィンガーの傷が発生する可能性があります。
3. クリーンインストール: Do not install the cutter when the shank or collet is contaminated with oil or dust, or shows signs of wear.
4. ツールの状態:刃が欠けたり、切り込みや亀裂のあるカッターは使用しないでください。
5. 安定した給餌:衝撃荷重により刃欠けが発生する可能性がありますので、基板送り速度の急変は避けてください。
6. 安全なシャットダウン:加工中に基板を無理に引きずって機械を停止させますと、金メッキ面に横キズが発生する恐れがありますのでご注意ください。
考えられる原因:刃先の欠け、不動態化または研磨が不十分、工具の過度の振れ、集塵不良、刃先と基板表面の間にガラス繊維の粉塵が挟まっている、基板の送り速度が速すぎる、または PCB 金めっき層の接着が不十分である。
考えられる原因:主軸やコレットの摩耗、工具剛性の不足、基板送り速度と主軸速度の不一致、基板の搬送や位置決めの不安定。
考えられる原因:機械のベベル角度設定が正しくない、基板の搬送または位置決めのオフセット、工具の摩耗、またはスピンドルの異常な振れ。
考えられる原因:ボード内のガラス繊維の含有量が多い、集塵が不十分、切断温度が高すぎる、または切断パラメータが不適切です。
考えられる原因:基板上の銅塊や異物がツールに当たる、または過度の送り衝撃。
1. インストール前:顕微鏡で刃先に欠けや亀裂がないか確認してください。工具シャンクとコレットを清掃し、工具の振れを測定します。
2. 処理中:集塵システムを稼働させて切削粉を除去し、刃先の摩耗を軽減します。
3. 処理後:柔らかいブラシで工具についたホコリを取り除きます。刃先に硬い物が触れないようにして、カッターを乾燥した環境に保管してください。
4. 鈍化後:カッターをプロの研磨に送ります。研削後、再取り付けする前に振れを再確認してください。研削では刃先のみが修復され、成形角度は作成されません。
5. ストレージ:カッターは別々に保管し、衝突による損傷を防ぐために刃先を保護してください。
A1: 薄型FPCゴールドフィンガーも加工可能です。切削時の衝撃を抑えるため、基板の送り速度を下げてください。厚い補強板を使用したFPC基板は、事前にサンプル評価を行ってください。
A2: 必ずしもそうではありません。金の剥離は、刃先の状態、切断パラメータ、粉塵の摩擦、PCB の金めっきプロセス、およびコーティングの付着力によって影響を受ける可能性があります。初品検査時にこれらの要素を個別に確認します。
A3: いいえ。超硬 PCB エッジ面取りカッターは、面取り機用のストレートシャンク ツールです。刃先角度は機械設備によって調整されるため、同じ互換カッターで異なる角度の加工が可能です。
A4: はい。超硬合金でプロの再研磨に対応します。研削により刃先が修復されるため、カッターの加工に角度を付ける必要がありません。
住所
中国広東省東莞市万江区港口大道50号永力達天生工業団地17号館
Eメール