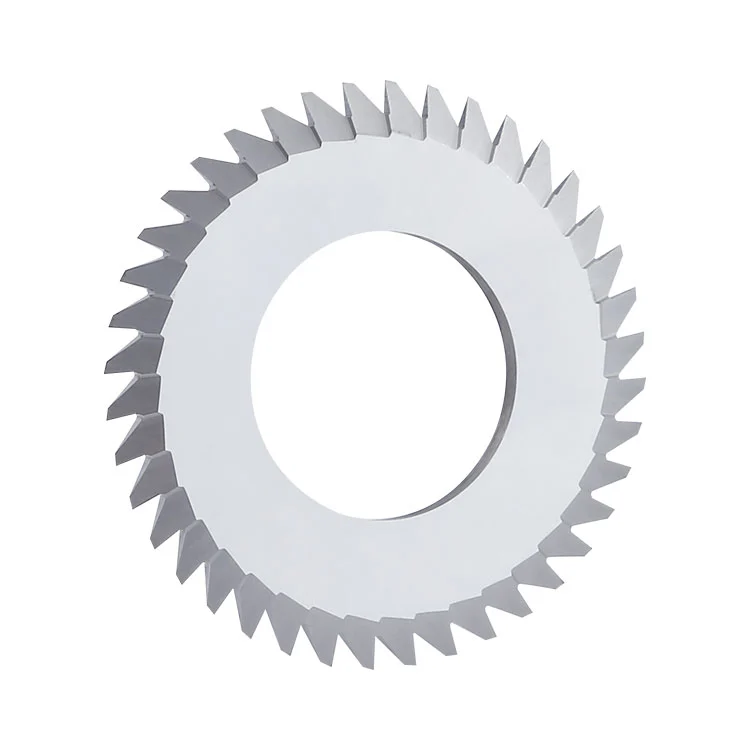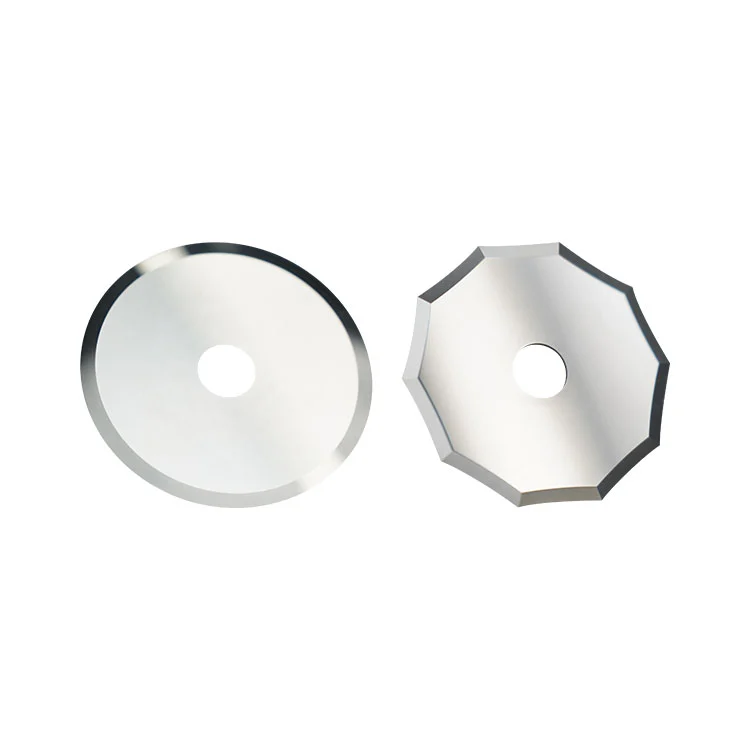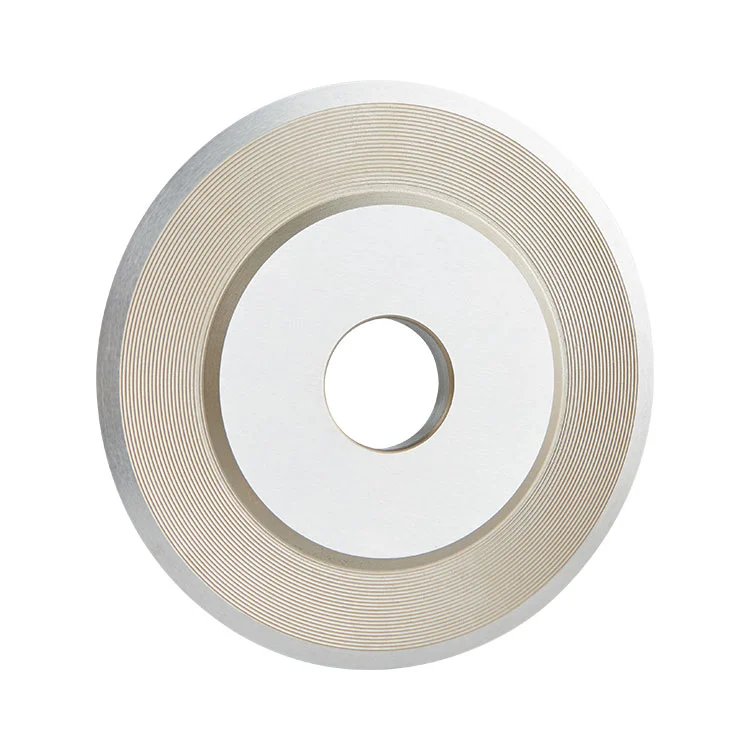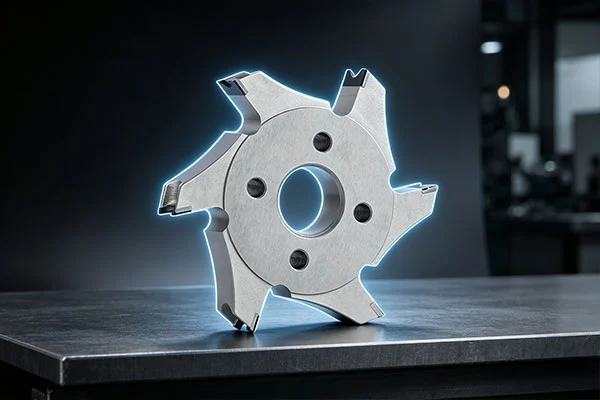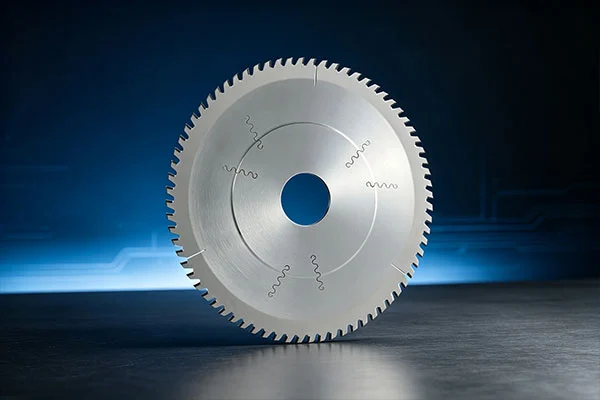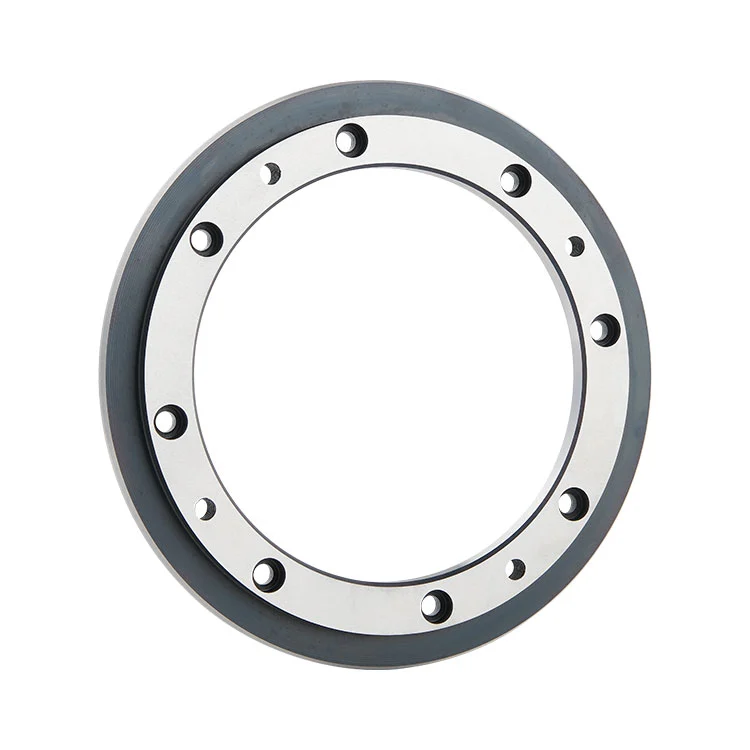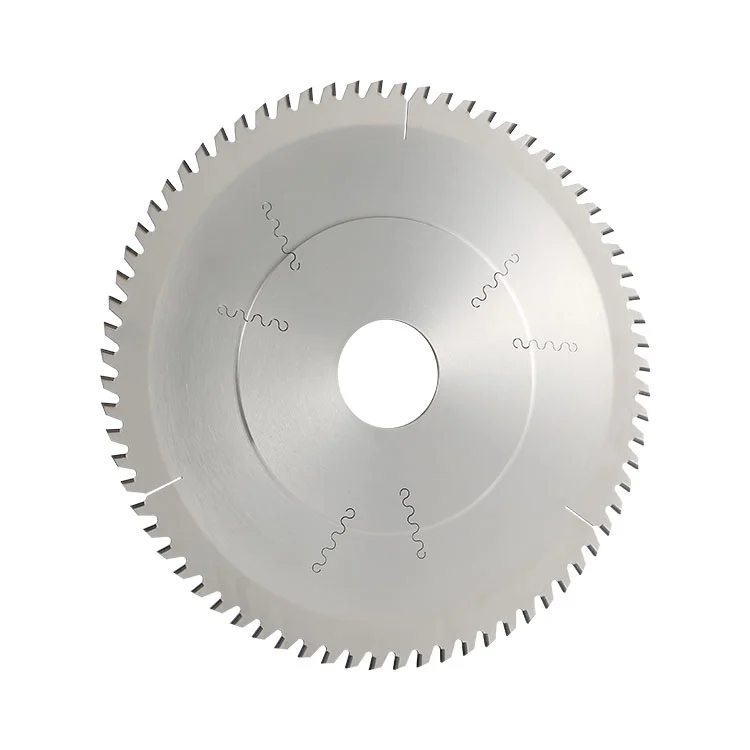
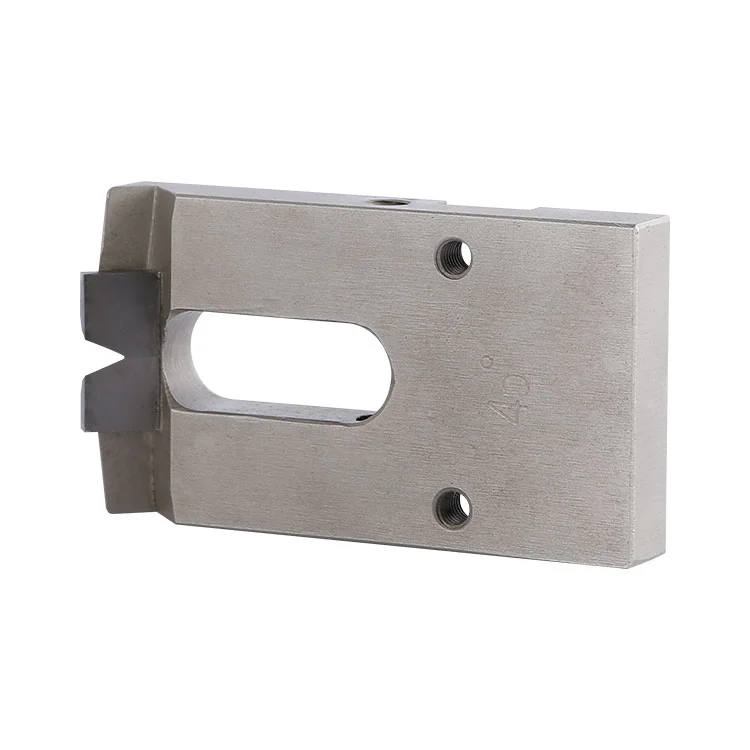
中国のメーカーとして、Winway は空気圧面取り機に適合する特殊なブレードである超硬 PCB 空気圧ベベル カッターを提供しています。刃基材と硬質合金タングステン鋼の刃先を溶接した複合構造を採用しています。装置の空気圧送りによって駆動され、主に PCB ゴールドフィンガーベベル加工に使用されます。刃先は高硬度で耐摩耗性が高く、均一な刃先角度と滑らかな面取り面を実現します。 PCB ゴールドフィンガーの大量面取り生産の要件を満たし、さまざまな PCB 空気圧式面取り装置と互換性があります。
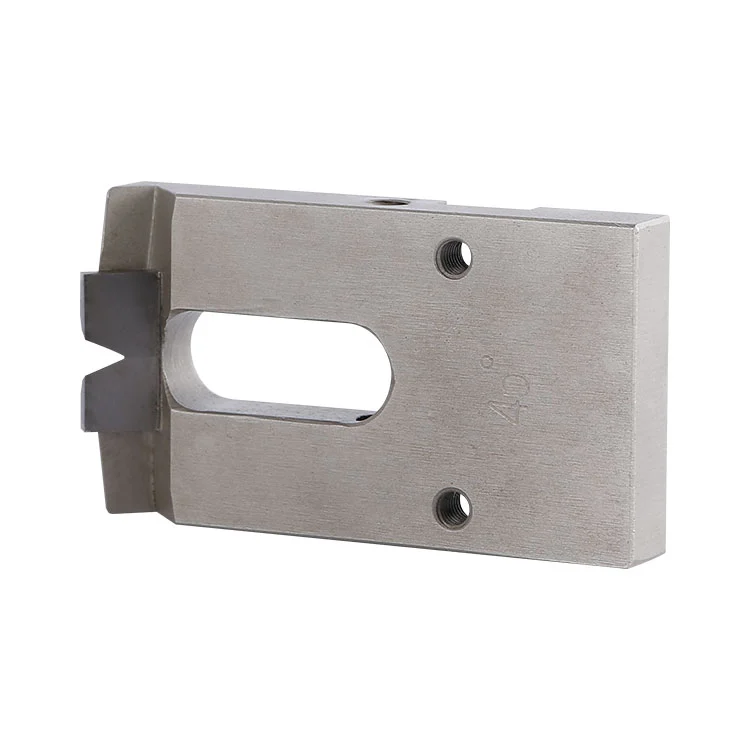
超硬PCBエアベベルカッター:超微粒子超硬合金(タングステン鋼)の刃先を合金鋼基材に溶接して作られたシートベベル切断刃です。 Matched with a pneumatic gold finger beveling machine, it completes bevel chamfering on the PCB gold finger area through pneumatic feeding.
ブレードは空気式面取り機のツールホルダーに固定されています。シリンダーは安定した圧力を提供し、ブレードを高速で移動する PCB ゴールドフィンガー領域に均一な速度で押し込みます。タングステン鋼の刃先があらかじめ設定された角度でゴールドフィンガーエッジを切断し、1回のパスでベベル面取りを完了し、鋭いエッジやバリを取り除きます。空気圧を微調整して切断深さを制御し、過剰な切断によるゴールドフィンガーへの銅箔の損傷を回避できます。
標準以外のカスタマイズも可能です。
| パラメータコード | 名前 | 説明 |
| L | 刃の全長 | 機器モデルに応じてカスタマイズ |
| L1 | 切断面長さ | 加工ゴールドフィンガーの有効幅に合わせてカスタマイズ |
| b | 刃幅 | Matching the installation space of tool holder |
| a | 刃厚 | ツールホルダーの取り付け溝と一致 |
取り付け穴:ストリップ調整穴により、前後位置の微調整をサポートします。
最先端:タングステン鋼溶接エッジ、顧客の要求に応じてカスタマイズ可能なベベル角度 (共通 30°/45°)。
● PCB ゴールドフィンガー面取り:プリント基板基板ゴールドフィンガー(FR-4基板、BT基板、高Tg基板)のベベル面取り加工。
● コネクタコンタクトピン加工:コネクタコンタクトピンに傾斜加工を施し、ゴールドフィンガーの鋭利なエッジを取り除き、差し込み時の傷を防ぎます。
● PCB試作処理:PCB試作基板のゴールドフィンガー面取り加工。
● 量産:PCB量産基板のゴールドフィンガー面取り加工。
● 空気圧機器:あらゆるエア式面取り機に対応した面取り作業。
● 材料制限:厚い金属板や硬い金属部品は加工できません。 PCBゴールドフィンガーの薄い銅箔面取りのみ。
● 処理制限:重切削の荒フライス加工には適していません。精密な微細面取りのみに適しています。
● 粉塵の状態:集塵機能のないガラス繊維の粉塵が大量に発生する環境には適しておらず、刃先の摩耗が促進されます。
● 設備条件:空気圧が不安定で振動の激しい古い機器には使用できません。
● 異物:硬い不純物や異物が付着した基板の切断は、エッジ欠けの原因となりますので禁止します。
誤解:角度が大きいほど、パフォーマンスが向上します。
修正:角度はコネクタの仕様に応じて選択してください。角度が大きすぎると、ゴールドフィンガーの実効銅厚が減少しやすくなり、電気伝導に影響を及ぼします。
誤解:刃が厚いので寿命が長くなります。
修正:ブレードの厚さはツールホルダーの溝の幅と一致する必要があります。厚さが不一致であると、振動やベベル面の波打ちが発生します。
誤解:すべての空気式面取り機のブレードは汎用です。
修正:面取り機のブランドが異なると、取り付け穴、全長、刃先の位置が異なります。ブレードを直接交換することはできません。取付寸法の確認が必要です。
誤解:幅広のタングステン鋼エッジは、より長い耐用年数を意味します。
修正:刃先が広すぎると切削抵抗が増加し、基板のずれやゴールドフィンガーの傷が発生しやすくなります。
1. 取り付け前に、ツールホルダーがしっかりとロックされており、刃に緩みがないことを確認してください。ロックせずに電源を入れることは禁止されています。
2. 空気圧は装置の定格上限を超えないようにしてください。過度の圧力はエッジの欠けやゴールドフィンガーの損傷を引き起こす可能性があります。
3. 基板を重ねて加工することは禁止されています。シングルボードフィードのみ。
4. 刃先が硬い物体に当たったり、工具が衝突したりした場合は、使用を中止し、ブレードを取り外して点検してください。
5. 集塵装置を使用しないでの長時間の処理は禁止します。粉塵が蓄積すると刃先や盤面に傷がつきます。
6. ブレードの逆取り付けはゴールドフィンガーに直接傷がつきますので禁止です。
考えられる原因:刃のゆるみ、空気圧の不安定、ツールホルダーの磨耗、刃先の鈍さ。
考えられる原因:刃先の欠け、過剰な送り速度、過度の高圧、または刃先不動態化のない刃先。
考えられる原因: Fluctuating board feeding speed, offset blade installation or unstable cylinder pressure.
考えられる原因:ボード内の異物、瞬間的な過圧力、ボードの衝突、または偏心したブレードのクランプ。
● 運転を停止するたびに、刃先やツールホルダーからガラス繊維の粉や銅のスクラップを取り除きます。
●刃先を定期的に点検し、欠けや磨耗が見つかった場合は適時に交換または再研磨してください。
●刃は保護箱に保管してください。衝突による損傷を防ぐため、刃先は硬い物体に直接接触しないようにしてください。
●長期保管の場合は刃先に防錆油を薄く塗布し、乾燥した環境で保管して下さい。
● ブレードを取り外したり再取り付けしたりするときは、平らにフィットするようにツールホルダーの取り付け面をきれいにしてください。
A1: はい。タングステン鋼の刃先を再研磨してベベル角度を復元し、交換コストを削減できます。基板が変形しない限り再研磨が可能です。
A2: はい。一般的な 30° と 45° の角度が利用可能ですが、その他の特殊な角度もカスタマイズできます。
A3: まず刃先が欠けていないか確認してください。その後、空気圧と送り速度を下げ、端面不動態化処理を行います。
A4: ブレードが平行に取り付けられているかどうかを確認し、ツールホルダーの摩耗と送りガイドのオフセットを検査し、ブレードの位置を再校正します。
住所
中国広東省東莞市万江区港口大道50号永力達天生工業団地17号館
Eメール