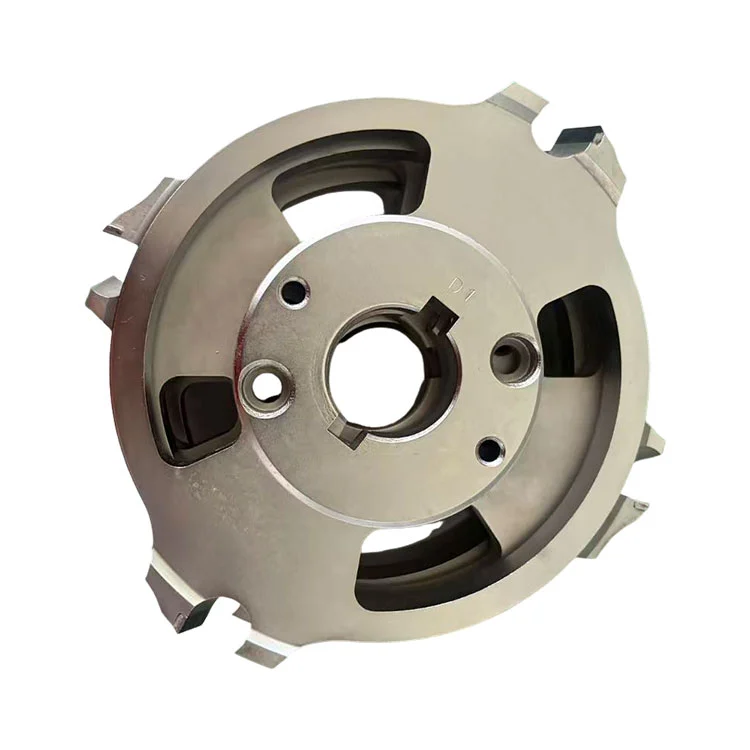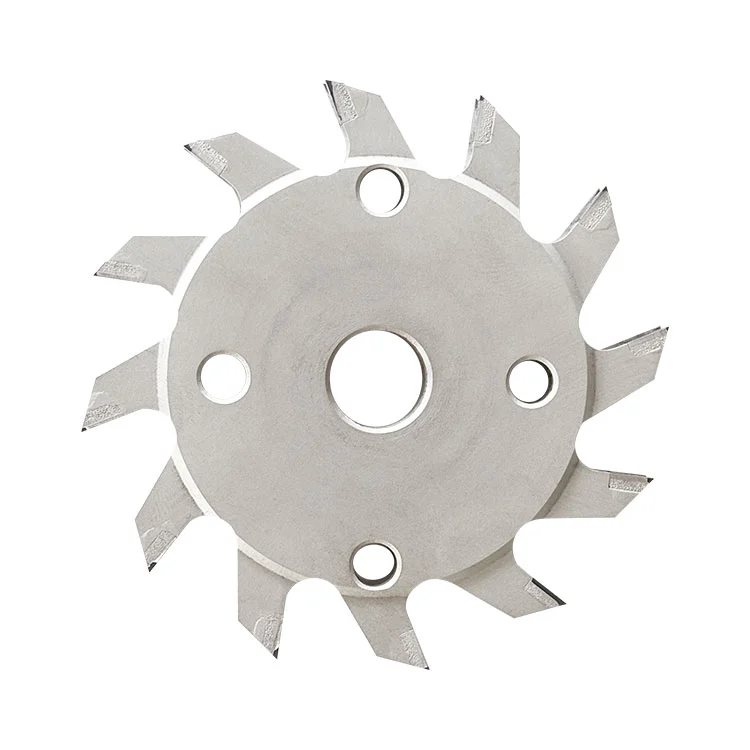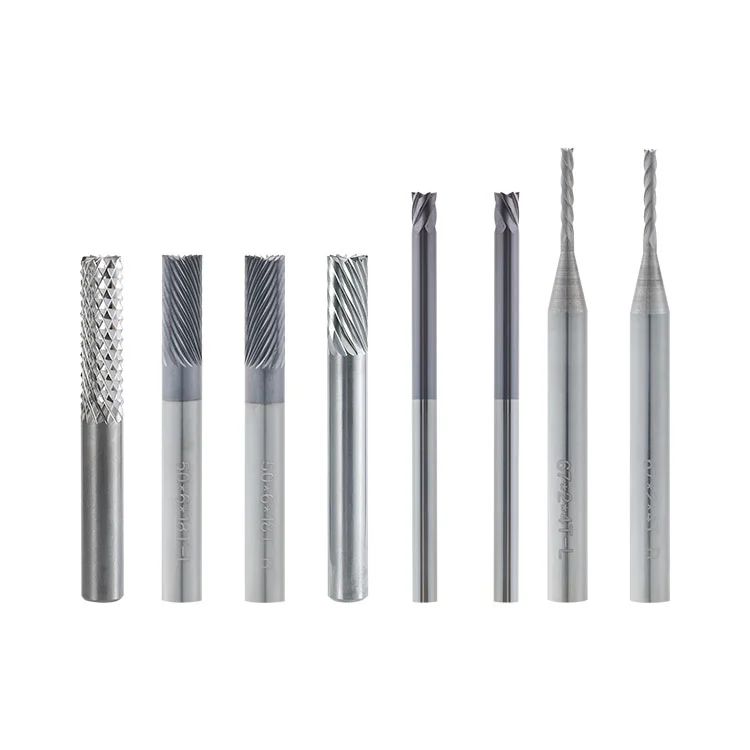
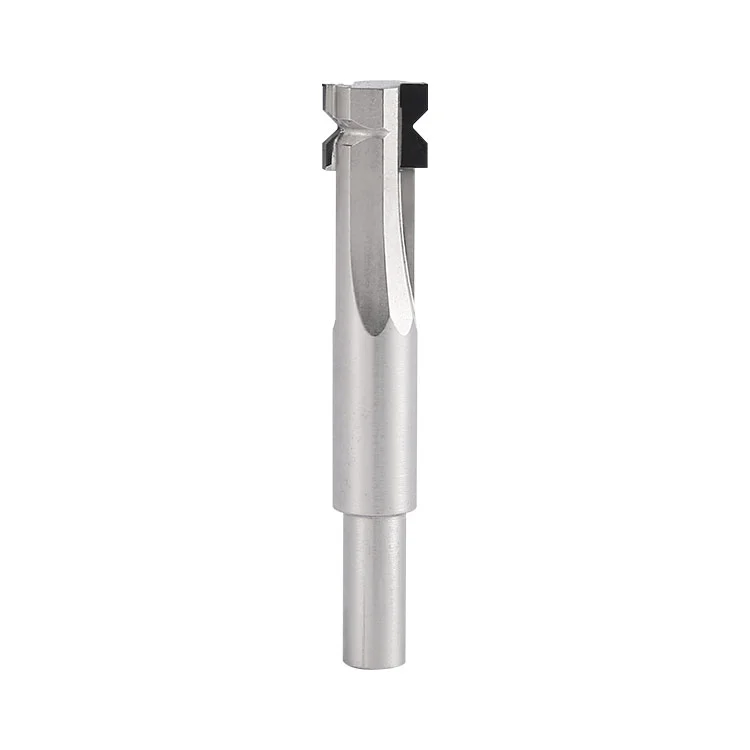
PCB 製造用の PCD シャンク コーナーラジアス カッターを調達するメーカー向けに、Winway は一貫したエッジの丸みと長期的な加工パフォーマンスを実現するように設計されたソリューションを提供します。ルーティング、パネルのサイジング、および輪郭形成によって残された鋭い角は、後続のプロセス中に基材、銅箔、およびドライフィルムに傷を付ける可能性があり、同時にオペレーターに取り扱い上の危険をもたらす可能性があります。このカッターは、真空制御された高温溶接によって合金鋼基板に接合された PCD ダイヤモンド チップを使用し、その後精密研削して滑らかで丸みを帯びた PCB エッジを生成します。そのダイヤモンド刃先は、従来のタングステン鋼代替品よりも高い硬度、優れた耐摩耗性、低発熱を実現します。耐摩耗性のチップと硬質で丈夫な合金鋼シャンクの組み合わせにより、大量生産における急速な工具の摩耗、刃先の欠け、頻繁な工具の交換が軽減されます。 Winway は、さまざまな PCB コーナー丸め要件に合わせた卸売購入とカスタマイズ注文をサポートしています。
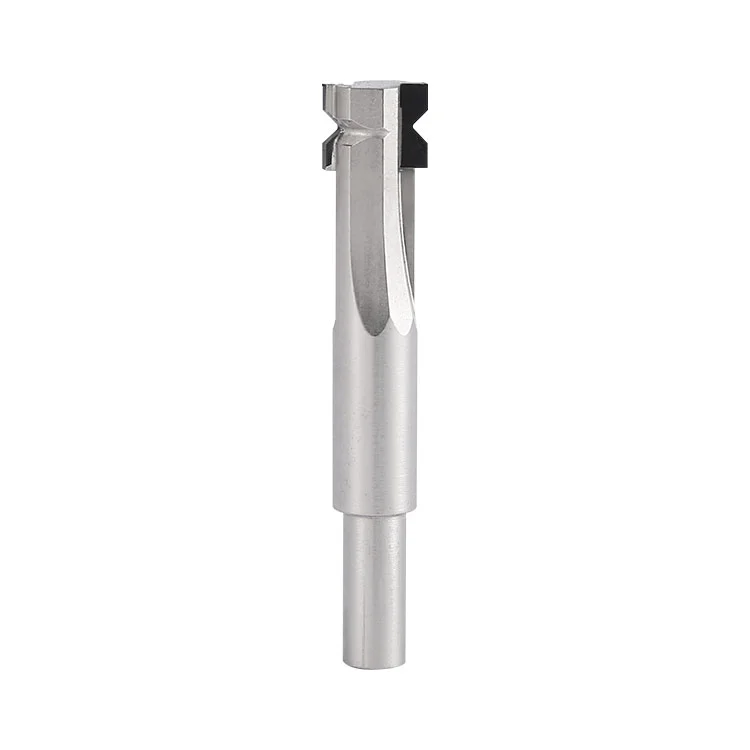
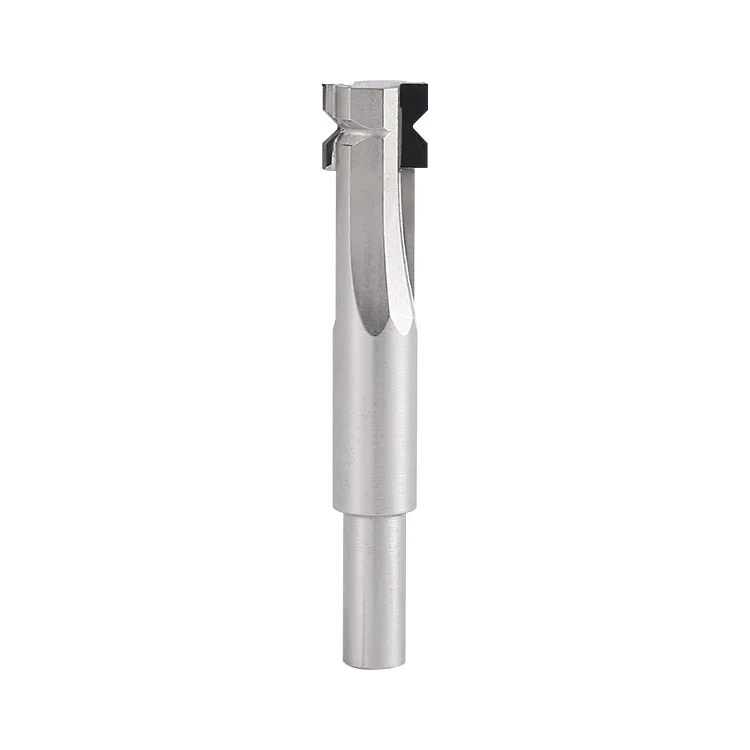
PCDシャンクコーナーラジアスカッター:熱処理された高張力合金鋼をシャンク母材としたプリント基板専用成形工具です。フロントチップシートは、制御可能な高温溶接によって多結晶ダイヤモンド (PCD) チップと接合され、精密に研磨されています。直角の PCB エッジを標準的な R 円弧に機械加工するために使用され、鋭い角、バリ、エッジ欠けのない滑らかなエッジの成形要件を満たします。
1.超耐摩耗性PCDダイヤモンド刃先:ダイヤモンドは非常に高い硬度、ガラス繊維や粉塵による摩耗に対する優れた耐性を備えています。一般的なタングステン鋼カッターに比べて寿命がはるかに長く、安定した量産に適しています。
2.鏡面研磨された刃先:カッター歯の高光沢研磨により切断抵抗が大幅に軽減され、ガラス繊維の引っ張り、基板の白化、エッジの欠け、毛羽立ちを効果的に防止します。
3.高度な溶接技術:PCDチップと合金鋼基材を溶接により一体化。ダイヤモンドの黒鉛化を抑制し、溶接の熱応力を解放するために、加熱、定温、冷却の曲線が厳密に制御されます。溶接シームは気孔や冷はんだ接合部がなく完全であり、高い接合強度と切断熱衝撃に対する耐性を備えています。高速加工でもはんだ落ちや歯抜けが起こりにくい。
4.熱処理された合金鋼シャンク基板:焼入れおよび焼き戻し熱処理後、優れた剛性、耐変形性、破壊靱性を備えています。軽量で高速回転時の動的バランスに優れ、均一な角の丸みと安定した寸法精度を実現します。
5.標準 2 歯切削構造:バランスの取れた切削負荷、スムーズな切りくず排出、低振動により、滑らかで均一な丸みを帯びた円弧を形成します。
6.複数の R 仕様を完全にカバー:主流のPCB Rコーナー仕様R0.2/R0.3/R0.5をサポートし、さまざまな完成基板外観規格に適合します。
| アイテム | パラメータの仕様 |
| 製品名 | PCDシャンクコーナーラジアスカッター |
| 切断径 | 9.5mm |
| 全長 | 55mm |
| シャンク径 | 6mm |
| 歯数 | 2本の歯 |
| オプションの半径 | R0.2 / R0.3 / R0.5mm |
| 最先端の素材 | PCD多結晶ダイヤモンド |
| シャンク基材材質 | 熱処理された高強度合金鋼 |
| 加工要件 | 選択された半径 | 該当するシナリオ | プロセスの提案 |
| 微細な小型基板、高い外観要件 | R0.2 | 精密薄板、微細回路基板 | 送りを抑え、安定した低速切削を実現 |
| 一般標準コーナーR加工 | R0.3 | ほとんどの量産 PCB ボード | 最高の歩留まりを実現する標準ユニバーサル オプション |
| 厚い板、大きな円弧の外観要件 | R0.5 | 厚板、大面取り仕上げ板 | エッジ欠けを防ぐ2パス切断 |
クランプ要件:高精度ERコレットを使用。シャンクを掃除してゴミや油を取り除きます。工具振れは0.003mm以内に抑え、振動や刃欠けを防止します。シャンクの変形を避けるため、合金鋼シャンクに過度のクランプ力を加えないでください。
ツール設定要件:切り込み深さを正確に設定します。工具先端の過負荷摩耗を防ぐため、過度の深さの切削や過度のシングルパス切削は禁止されています。
ボードの固定:ボードはしっかりと押し付けられ、反りや緩みがなく平らでなければなりません。コーナー欠けやコーナー半径の不均一の主な原因は振動です。
推奨カット:高ガラス繊維ボードや厚いボードの場合は、全深さのシングルパス切断ではなく、浅い複数の切断を採用します。
| 異常現象 | 根本的な原因 | 解決 |
| 基板エッジ欠け、ガラス繊維割れ | 過剰な送り速度、低い主軸速度、基板の振動、軽度の刃先損傷 | 送り速度を下げ、スピンドル速度を上げ、ボードを再クランプし、ツールを交換します |
| 不均一なコーナー半径 | スピンドルの振れが大きい、コレットの緩み、基板の反り | コレットを交換し、スピンドルを校正し、ボードを平らにします |
| チップの摩耗と平坦化が早い | 高充填基板、過負荷パラメータ、不十分な冷却 | パラメータの最適化、空冷の強化、マルチパス切断の採用 |
| ボードエッジの毛羽立ちと引き跡 | 刃先が鈍い、登りフライス、粉塵が蓄積 | 工具を交換し、ダウンミーリングに切り替え、ダストを掃除します |
| 先端の剥がれや歯の欠損 | 過熱、過負荷切断、高温での溶接不良 | 切削深さを減らし、冷却を強化し、パラメータを調整します |
| シャンクの変形 | 過大なクランプ力、長時間の高速過負荷 | コレットのロック力を軽減し、スピンドルのパラメータを確認してください |
1.クリーニング:シャットダウンするたびに、柔らかいブラシで刃先のほこりを取り除いてください。ダイヤモンドのエッジを硬いもので触れないでください。
2.保管:衝突を避けるために、各ツールをツールボックスに個別に保管してください。 PCD の刃先は一度ノックすると廃棄されます。合金鋼シャンクを錆から守ります。
3.検査:量産前に顕微鏡で刃先を検査します。歯に欠けや欠けがある場合は使用しないでください。
4.素材の制限:工具先端の衝撃損傷を避けるため、金属、異物、不純物ボードを切断しないでください。
5.長期保管:合金鋼シャンクの錆を防ぐため、長期保管の場合は拭き取り、防錆油を塗布し、乾燥した環境に保管してください。
A1: ダイヤモンドの刃先は鏡面研磨されており、非常に鋭いです。ガラス繊維を引っ張らずにシャーカットを行うため、タングステン鋼カッターに比べて刃欠け、白化、毛羽立ちを防止します。
A2: 高ガラス繊維および高フィラーボードは研磨性が高くなります。速い送り速度、深い切込み深さ、および不十分な冷却は、チップに継続的な高温摩擦を引き起こし、急速な摩耗につながります。これは、ツールの品質欠陥ではなく、パラメータと基板材料の不一致が原因で発生します。
A3: はい。 PCD 工具を返送して精密な再研磨と研磨を行うことで、切削性能を回復させ、何度も再利用できるため、コストパフォーマンスに優れています。残った PCD チップマージンは再研磨時に評価され、合金鋼基板は再利用できます。
A4: いいえ。半径によって円弧の形成寸法が決まります。図面の要件に従って厳密に正しい R 値を選択してください。
A5: 合金鋼シャンクは軽量で、高速での動的バランスが向上し、共振が少なくなります。優れた靭性と耐衝撃性を備えており、コストを抑えて破損を回避します。シャンクの損傷を防ぐため、コレットのロック力を管理してください。
A6: 当社の制御可能な高温溶接は、厳密にロックされた温度ウィンドウを使用したステップ加熱および冷却プロセスを採用しています。ダイヤモンドの黒鉛化を防止し、刃先本来の耐摩耗性を守りながら溶接強度を確保します。
住所
中国広東省東莞市万江区港口大道50号永力達天生工業団地17号館
Eメール