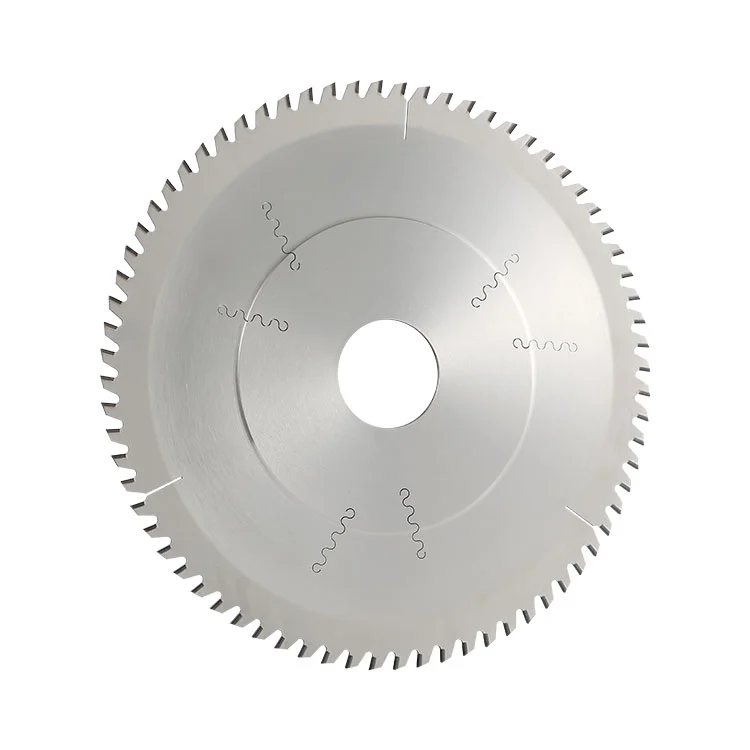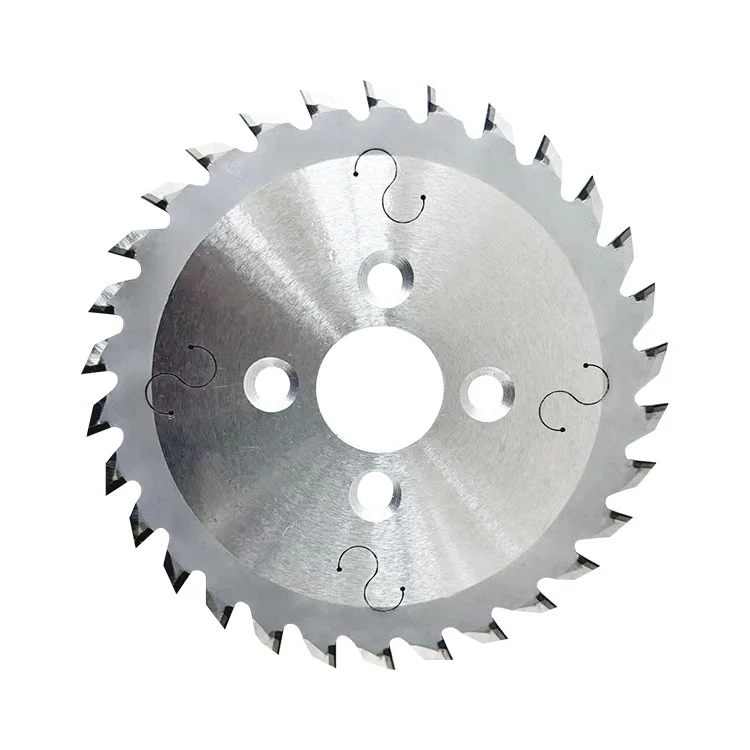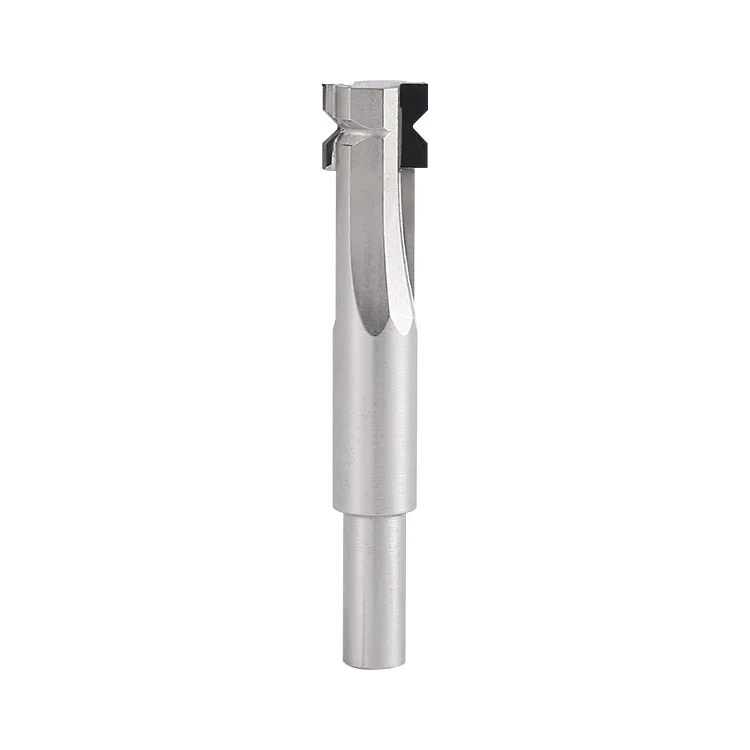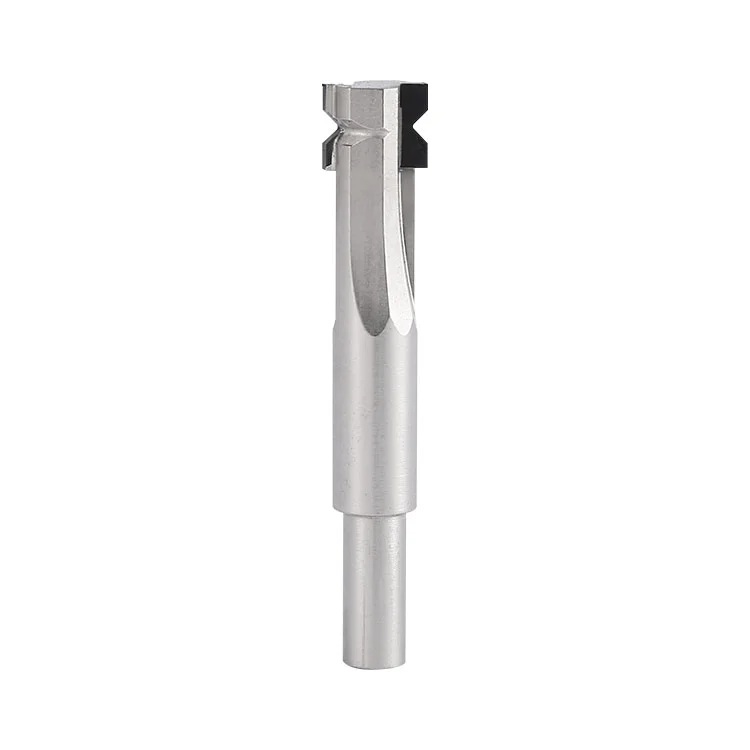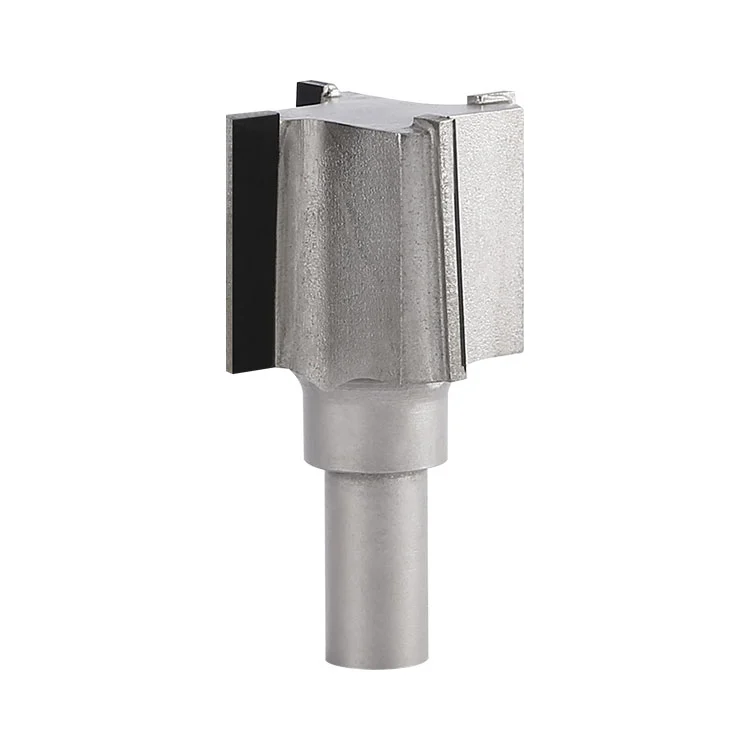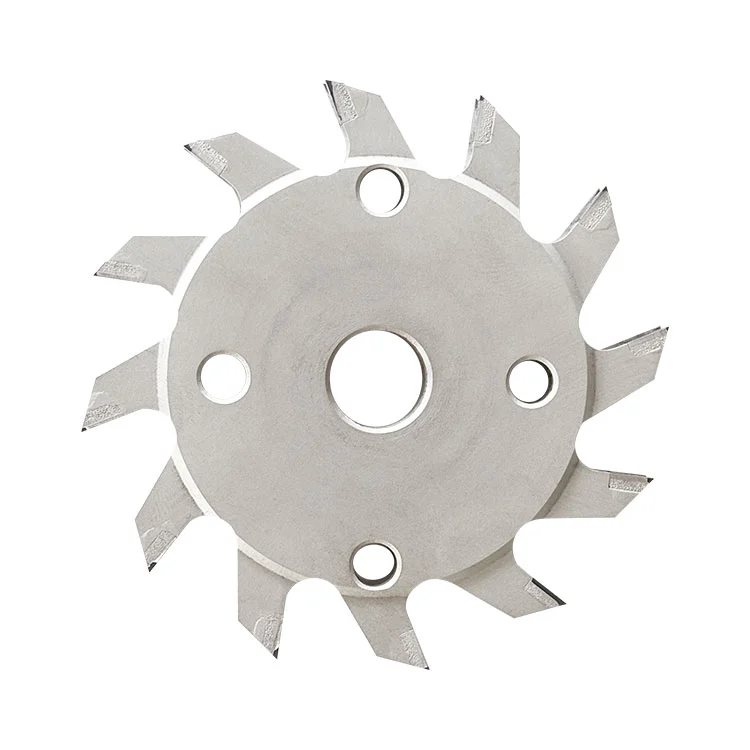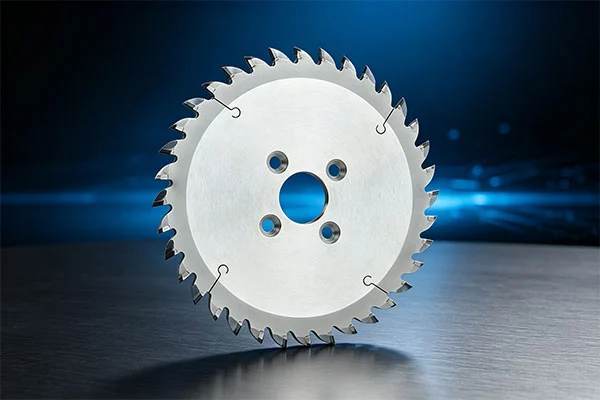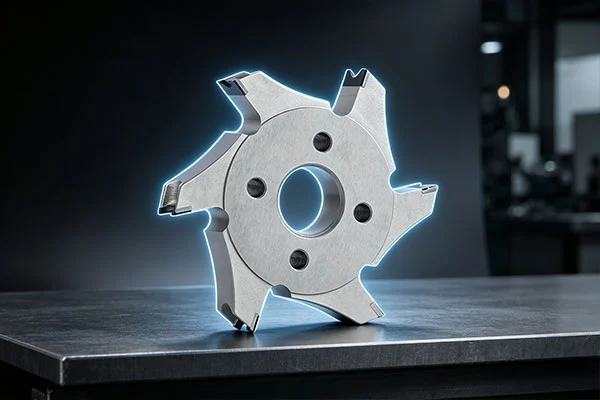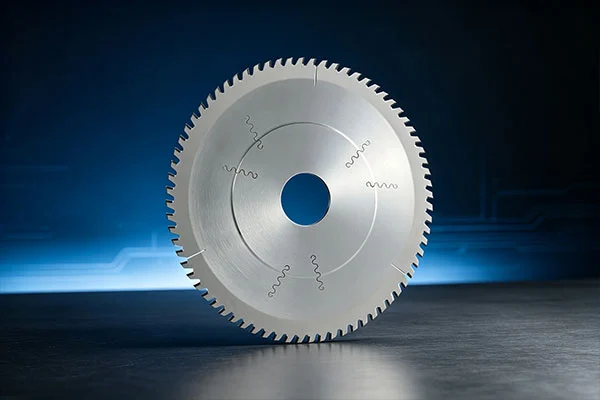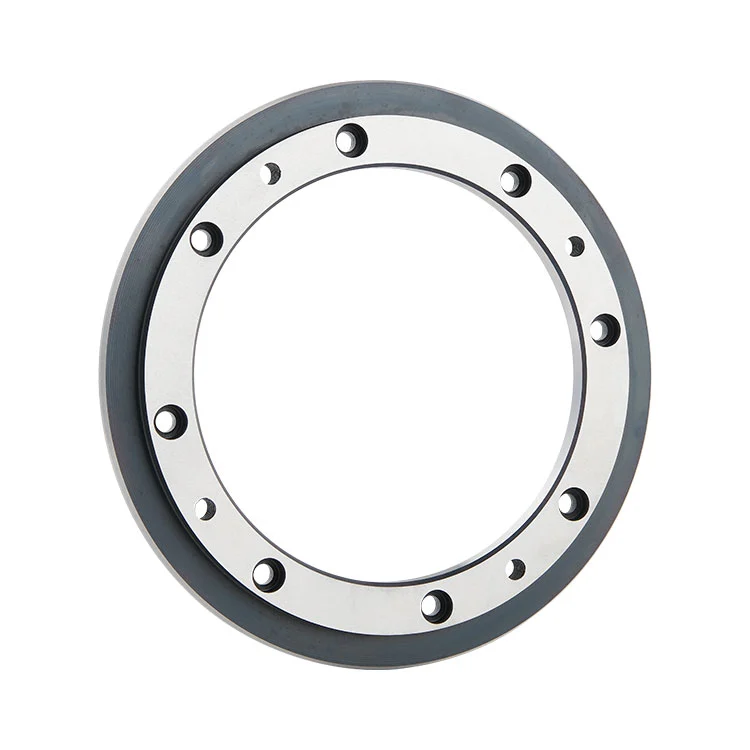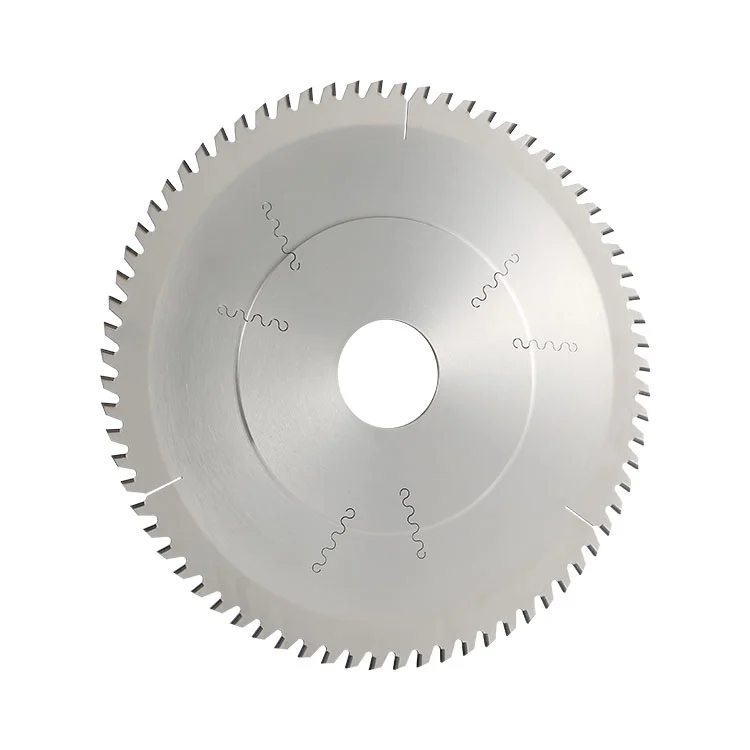
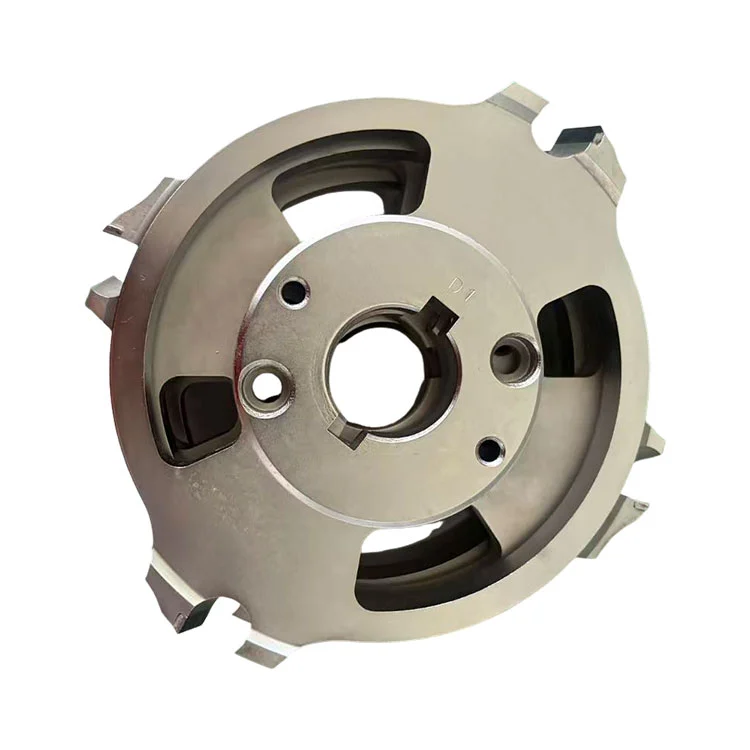
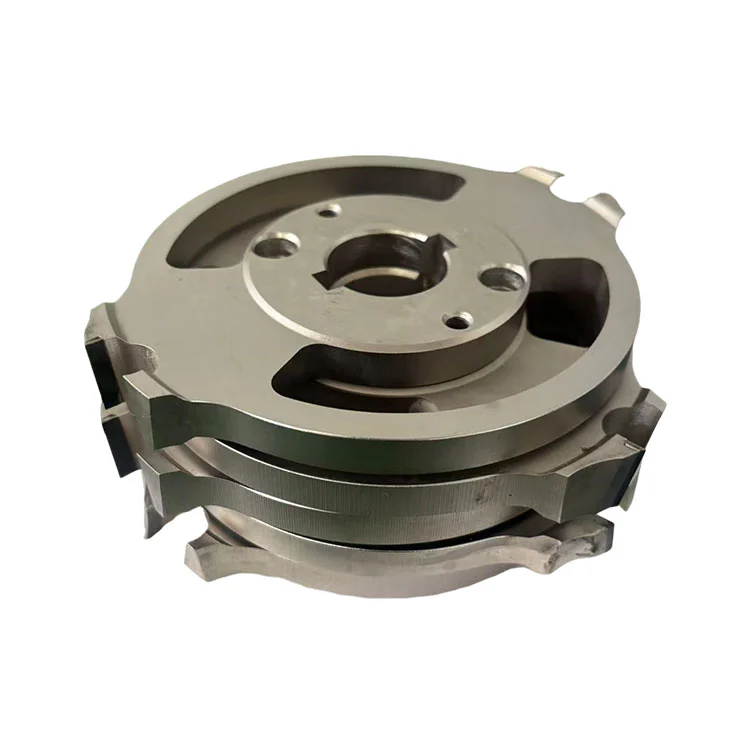
Winway は、PCD PCB コンビネーション コーナー半径カッターを卸売およびカスタマイズ注文に提供しています。 PCB コーナー丸め加工機用に設計されたこのカッター セットは、エッジ切断とコーナー R 形成を 1 回の送りで組み合わせます。従来の PCB エッジ処理には、切断とコーナー R 処理という 2 つの別々の手順が必要です。頻繁に工具を交換すると、工具の継ぎ目跡が発生しやすくなり、生産効率が低下します。このカッターは一式セット(4本組:160194T / 5本組:150302T)で使用します。一連のカッターの連携により、エッジカットと基板エッジコーナーR成形を一度の送りで仕上げることができます。カッターディスクの外径はφ150mmとφ160mmが一般的です。単一のカッター ディスクの歯数はオプションです: 10 歯または 16 歯。剛性の高い合金鋼基板を採用し、中空の軽量化スロットにより動的バランスを最適化します。 PCD のストレート歯は、グラスファイバーボードの加工時に摩耗が少なく、優れた耐摩耗性を備えており、滑らかなボードエッジを実現します。基板角丸加工機とマッチし、量産に適しています。
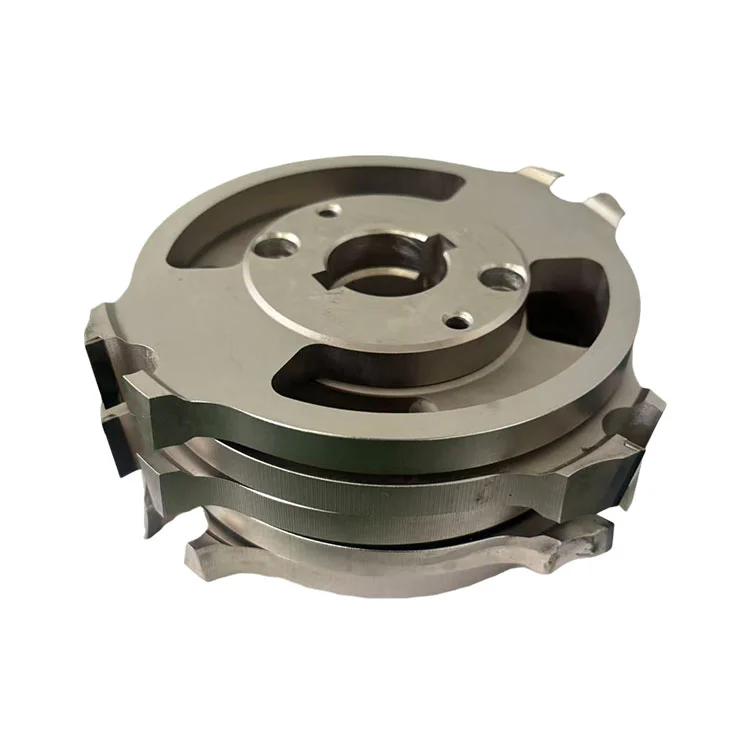
PCD PCB 複合コーナー半径カッター: PCB コーナー丸め機械に特別に使用される複合 PCD カッターの完全なセット。基材は合金鋼のカッタボディの外周にPCD直刃を溶接したものです。カッターは、機械に一緒に取り付けられた 4 個セットまたは 5 個セットの完全なセットとして使用する必要があります。 1 セットの各カッター ディスクのステップ プロファイルが相互に連携し、基板の切断とエッジのコーナー R 形成を 1 ステップで仕上げます。切断と丸めの 2 つのプロセスを組み合わせているため、コンビネーション コーナー R カッターという名前が付けられています。
重要な注意事項:
●PCD歯は直歯です。ボードのコーナー半径は、単一のブレードのエッジではなく、カッターのセット全体の結合されたステップ構造によって形成されます。
●4本/組、5本/組はセット全体のカッタ本体の枚数を指し、刃数ではありません。
●カッターディスクの歯仕様:10歯、16歯。外径φ150、φ160mm共通。
●完全な複合カッター本体設計: 2 種類のセット (4 個/グループ、5 個/グループ) をセットとして使用します。すべての PCD ブレードは真っ直ぐな刃先を持っています。コーナR形成とエッジカットは、カッターセット全体のステッププロファイルを一致させることで一体的に形成されます。
●合金鋼基材:高いディスク強度と耐変形性。中空の軽量化スロットにより慣性モーメントが低減され、高速回転時の振動が低減され、加工安定性が向上します。
●PCD多結晶ダイヤモンド直刃:耐摩耗性に優れたPCDの直刃です。高ガラス繊維 PCB を加工する場合、耐用年数はタングステン鋼カッターよりもはるかに長くなります。
● セット全体で正確に一致したステップ: セット内の各カッター ディスクのステップ プロファイルは正確にペアになっています。セット全体の調整されたフォーミングは安定しており、ボードのコーナー半径の一貫性も良好です。
● オプションの複数歯数: 単一カッターディスクの場合、10 歯または 16 歯。均等に配置された歯により切削負荷が分散され、歯溝によりガラス繊維粉の排出が容易になります。
● カスタマイズ可能な内穴とキー溝: お客様の切断および研削ライン装置のフランジに適合させることができます。
| アイテム | パラメータの説明 |
| 製品名 | PCD PCB コンビネーションコーナーラジアスカッター |
| 基板材料 | 合金鋼 |
| 最先端の素材 | PCD多結晶ダイヤモンド(直歯&直刃) |
| 共通仕様 | 外径 φ150mm 内径 30 歯数 2 歯(1 個あたり 2 歯、5 個で 10 歯)、5 個/組(一式として使用) 外径 φ160mm 内径 19 歯数 1 個あたり 4 枚、4 個で 16 枚/セット、4 個/グループ(一式として使用) |
| 1セットの総歯数 | 10歯/16歯 |
● FR4 通常のグラスファイバー PCB 回路基板
●高TG FR4ボード
●高ガラス繊維含有PCBボード
●CEM1、CEM3複合基板
●アルミベースボード
| 処理要件 | 推奨セットと歯数 | 備考 |
| 大量基板エッジカット&コーナーR加工 標準機 | グループあたり 4 個、10 歯 | 刃数が少なく、切りくず除去スペースが大きいため、厚板、高ガラス繊維板、アルミベース板などに適しています。 |
| 高水準の外観、ハイエンドPCB、よりスムーズな切断 | 1グループあたり5個、16歯 | 均一な切削負荷、優れた表面仕上げ、高い要求の生産に対応 |
1. セット全体を次の順序でクランプします。セット全体を順番に取り付け、カッターディスクの内穴とフランジのゴミを取り除き、位置決めキー溝を合わせてしっかりとロックします。クランプ後に端の振れを確認します。過度の振れはエッジ成形に影響を与えます。カッターディスクの順序をランダムに変更しないでください。
2. ツールの設定:セット全体の刈り高さを正確に設定してください。刃欠けを防ぐため、PCD の直線刃先を基板に衝突させないでください。
3. 切断パラメータ:コンビネーションコーナーラジアスカッタの回転速度を上げすぎないでください。まっすぐな歯のエッジに衝撃によるノッチが発生するのを避けるために、高ガラス繊維ボードの送り速度をやみくもに増加させないでください。
4.初品試し切り:完全設置後の最初の基板を試し切りします。コーナーRやエッジのバリを検査し、量産前に適格性を確認します。
5.集塵:強力な集塵をオンにする必要があります。ガラス繊維の粉塵が蓄積すると、PCD のストレート エッジや PCB 表面に傷がつきます。
| 現象 | 考えられる原因 | 迅速な解決策 |
| コーナー半径が不安定 | 取付け順序の誤り、フランジの緩み、端面振れが大きい、主軸クリアランスの異常 | シリアル番号に従ってカッターディスクを再取り付けし、フランジをロックし、端部の振れを修正します |
| 過度のエッジバリ | PCD の直刃が鈍い、送り速度が速い、吸塵力が不十分 | 機械を停止してエッジを検査し、送り速度を下げてダストパイプラインを清掃します |
| 欠けた PCD ストレートブレード | 基板の衝突、基板内の異物、偏心クランプ、過負荷切断パラメータ | 基板の衝突を回避し、基板の汚れを事前に検査し、摩耗したフランジを交換します |
| ホワイトニング&荒れた表面 | 切断パラメータの不一致、磨耗して鈍くなった直線刃 | 速度と送りパラメータを最適化し、再研磨のために工具を送り返します |
| 加工時の振動痕 | ダイナミックバランスの不良、過剰な送り、ボードが固定されていない | 送り速度を下げて基板を固定します |
●歯溝のガラス繊維粉は運転停止後にエアーガンで除去してください。 PCD の直線歯先を硬いものでこすらないでください。
●一式セットで保管してください。各カッターディスクは専用のフォームホルダーに配置され、刃先を隔離し、衝突による損傷を防ぎます。別々に保管するのではなく、セット全体をまとめて保管してください。
●直刃に欠けや切れ味が生じた場合は適時再研磨に出してください。再研磨のためにセット全体を評価します。摩耗した単一のディスクを長時間使用しないでください。セット全体の寸法に誤差が生じます。
●輸送時や設置時などの取り扱いには十分ご注意ください。 PCD のエッジは脆く、衝撃を受けると欠けやすくなります。
●合金鋼基材に防錆処理を施し長期保管可能です。
A1: PCD ブレード自体は円弧 R のない直線切刃です。セット全体 (4 個/グループまたは 5 個/グループ) のステッププロファイルが相互に連携します。エッジカットとコーナR加工を1パスで仕上げます。複数のカッターが連携してプロセスを完了するため、コンビネーションコーナーラジアスカッターと呼ばれます。
A2: コーナー丸め機のモデルによって異なります。 4 ピース グループは標準的なマシンに広く使用されています。 5 ピース グループは、拡張された切断および研削ライン、またはより高いコーナー品質が必要なシナリオに選択されます。カッターはグループ間で使用できません。完全なセットとして使用する必要があります。
A3: はい。 PCDダイヤモンドストレート歯は耐摩耗性に優れています。その耐用年数は、高繊維回路基板用の通常のタングステン鋼カッターよりもはるかに長いです。
A4: 工場再研磨に対応しています。通常4~5回の再研磨が可能です。研磨後、使用前にセット全体を再組み立てする必要があります。
A5: はい。コーナー形成効果は、カッターディスクのセット全体のステッププロファイルによって決まります。セット全体は顧客の図面に従ってカスタマイズできます。
A6: 主な原因には、ボードの衝突、プレート内の異物、カッターディスクの間違った取り付け順序、偏心したクランプ、および過負荷の切断パラメータが含まれます。加工前にプレートを検査し、番号順に厳密にカッターディスクを取り付けてください。
A7: 動的バランスを改善するために自重と慣性モーメントを軽減します。ガラス繊維粉塵を排出するための切粉除去スペースも確保しています。
住所
中国広東省東莞市万江区港口大道50号永力達天生工業団地17号館
Eメール