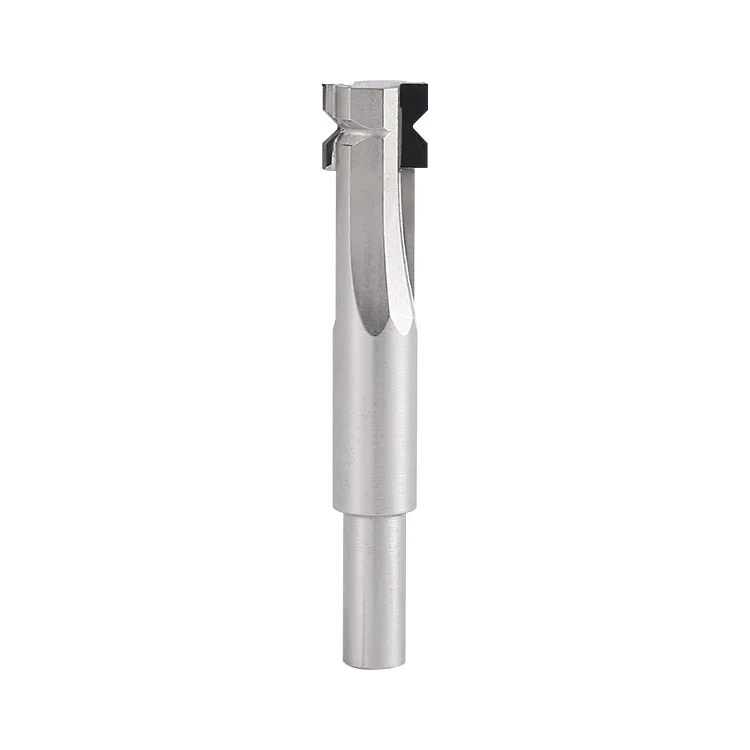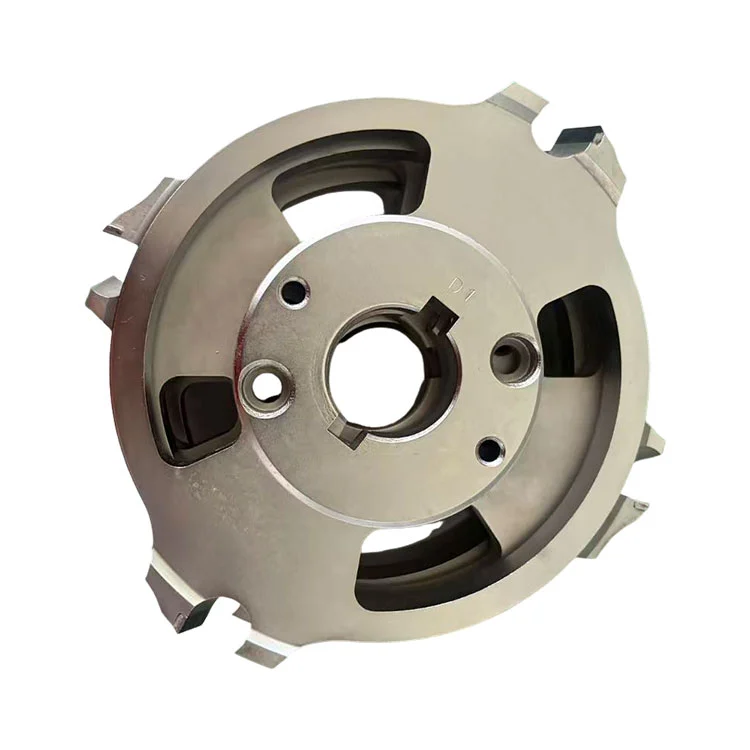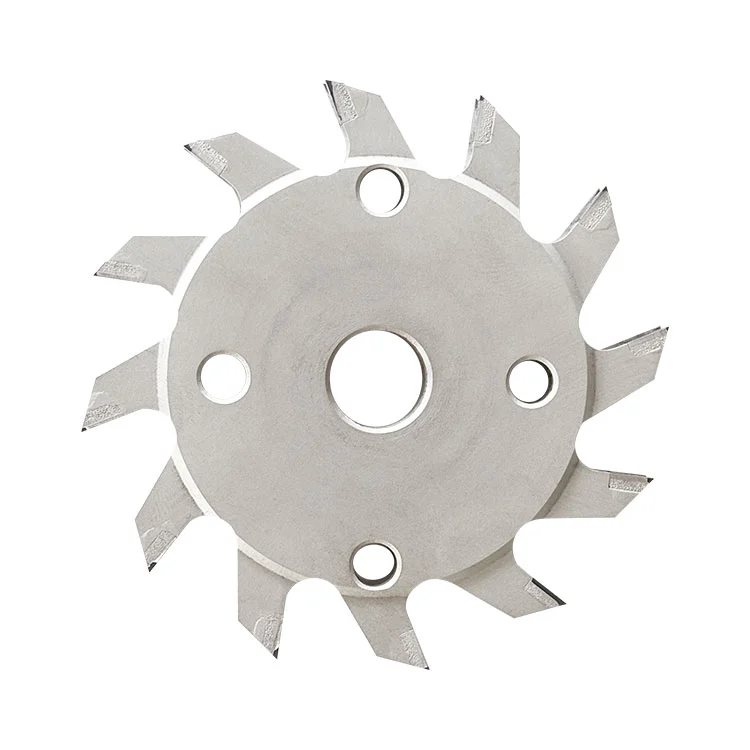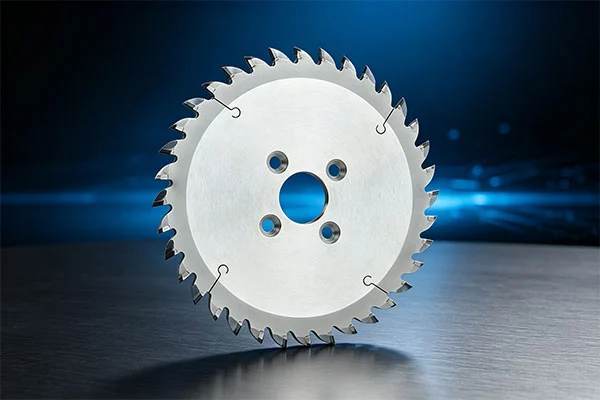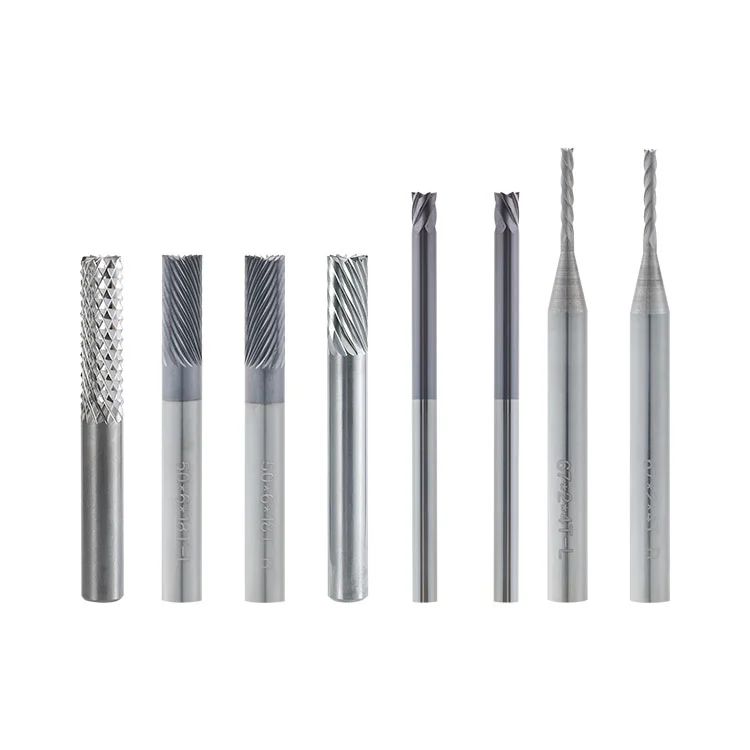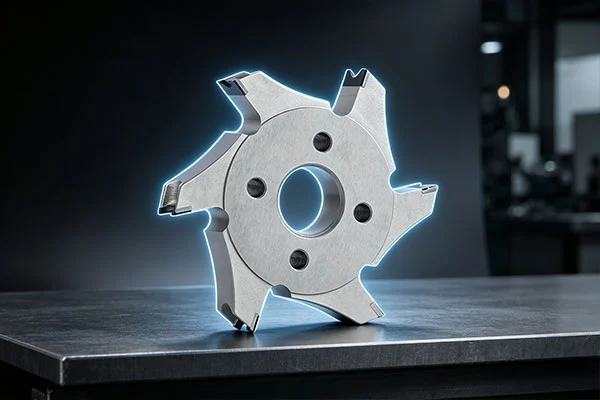
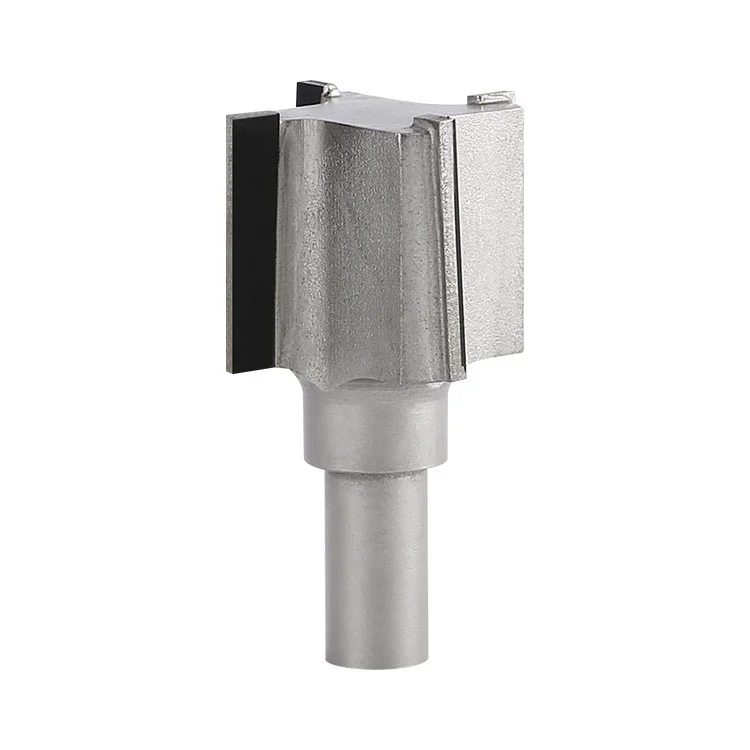
Winway は、PCD PCB ストレート コーナー半径カッターを卸売およびカスタマイズ注文に提供しています。工具本体のシャンクは合金鋼で、刃先には多結晶ダイヤモンドを溶接し精密研磨仕上げしています。ラジアス加工では、直線刃の切削と刃のラジアス加工を 1 パスで完了できるため、二次面取り工程が不要になります。グラスファイバー基板、多層回路基板、絶縁複合材料などの摩耗性の高い材料用に特別に設計されています。通常の超硬カッターの摩耗の早さ、表面の毛羽立ち、半径の不均一などの問題点を解決し、PCB、新エネルギー絶縁板、エンジニアリングプラスチックの精密加工に広く使用されています。
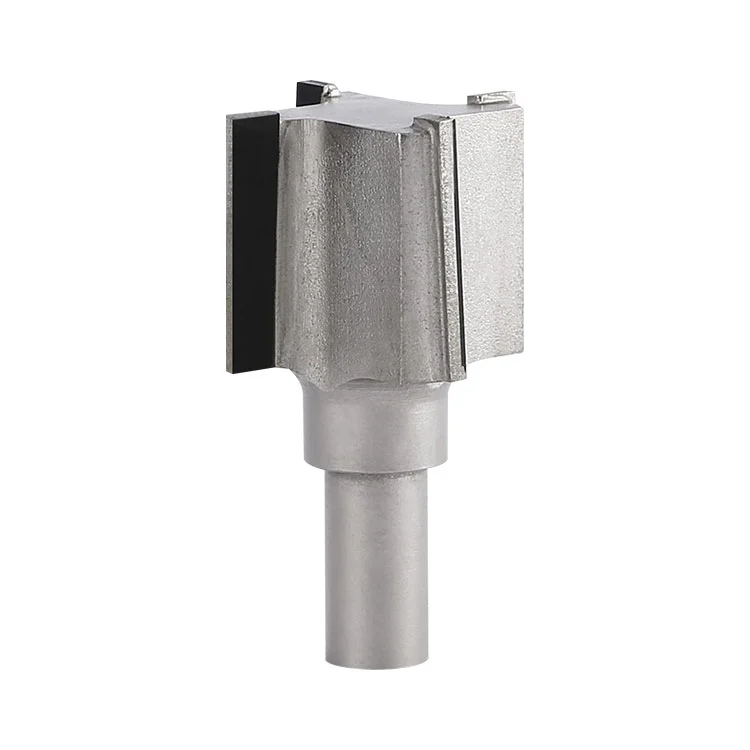
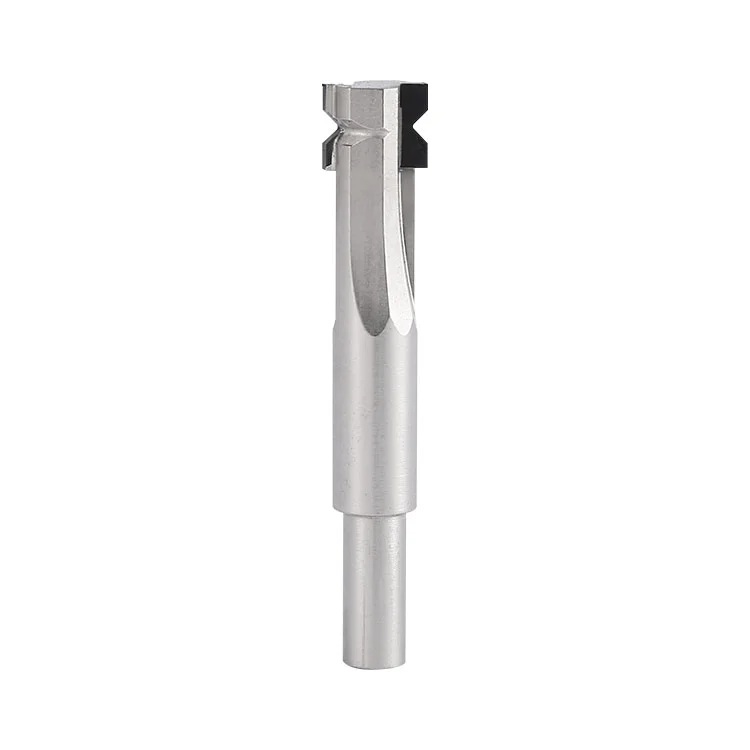
PCD PCB ストレート コーナー ラジアス カッター: シャンク基材として合金鋼を使用し、刃先として多結晶ダイヤモンド (PCD) を溶接した精密成形フライス工具です。刃先は研磨済みです。ラジアスフライス盤によるプレートの直刃フライス加工やコーナR加工などをワンステップで加工するのに使用されます。
1. ラジアスフライス盤のスピンドルが工具を高速で回転させ、PCD 複合材の切れ刃が板状ワークのエッジに接触します。
2. カッターはワークの輪郭に沿って送り、鋭角な材料を除去し、直刃フライス加工とコーナー R 角度成形を 1 回のパスで完了します。
3. チップフルートにより樹脂やガラス繊維の切りくずをスムーズに排出し、切りくずの摩擦によるプレート表面の傷や熱焼けのリスクを軽減します。
4. 超硬 PCD 刃先の利点を活かし、ガラス繊維入り材料の切断時に工具の摩耗が遅く、大量の加工において安定した R 角度寸法を保証します。
| アイテム | パラメータの仕様 |
| 製品名 | PCD PCB ストレートコーナーラジアスカッター |
| 切断外径 | 30mm |
| 全長 | 65mm |
| シャンク径 | 10mm |
| 歯数 | 4 |
| 刃先長さ | 25mm |
| 最先端の素材 | PCD多結晶ダイヤモンド |
| シャンク基材材質 | 合金鋼 |
1. PCD PCB ストレート コーナー ラジアス カッターは、PCB 業界における FR4 多層基板およびガラス繊維基板のプロファイル ミリングおよび基板コーナーの丸み付けに使用されます。
2. 各種ガラス繊維強化断熱板、合成複合板の加工。
3. エンジニアリングプラスチック、アクリル、ベークライト板の精密エッジミリングとR角成形。
4. 新エネルギー絶縁板、ツーリングプレート、治具プレートの精密加工。
1. 炭素鋼、鉄、その他の鉄金属ワークの機械加工; PCD 材は靱性が比較的低く、鉄系金属の切削時に刃欠けが発生しやすい材質です。
2. PCD 刃先に衝撃損傷を与える大量の硬質金属不純物や粗大な硬質粒子が混入したワークピース。
3. シングルパスの切削深さが許容切れ刃限界を超えすぎると、PCD ろう付け部の欠けや基板の変形が発生します。
4. 効果的な切りくず除去システムを備えていない装置。ガラス繊維の粉塵が蓄積すると、刃先の摩耗が促進され、ワーク表面に傷がつきます。
5. 主軸振れが大きい、または治具が緩んでいる状態での加工。振動によりPCDエッジ欠けが発生しやすくなります。
6. 放熱のない長時間の重負荷ドライカット。高温は PCD ろう付け層の剥離や合金鋼基板の熱変形を引き起こす可能性があります。
1. ❌ 誤解:PCDカッターはあらゆる種類の材料を加工できます修正:PCD は、ガラス繊維入り PCB、複合材料、およびプラスチック材料に適しています。鉄金属や大きな固い不純物はダイヤモンドの刃先にダメージを与えます。
2. ❌ 誤解:切り込み深さが大きくなり、生産効率が向上します修正:レイヤーバイレイヤーカットを採用します。シングルパスの深さが過度に大きいと、PCD ろう付け位置に欠けが発生したり、過大な応力下で基板が変形したりする可能性があります。
3. ❌ 誤解:PCD ツール使用時の主軸振れチェックが不要修正:PCD ブレードは脆いです。過度のスピンドル振れは頻繁な刃欠けを引き起こし、工具寿命を大幅に短縮します。
1. 過度のスピンドル振れ、コレットの汚れまたは摩耗が生じた状態で切削を開始しないでください。振動により PCD の刃先が欠けてしまいます。
2. 工具の衝突や、クランプされていないワークピースでのスピンドルの始動を禁止します。
3. 切りくず吹き飛ばし/集塵システムは稼働し続けなければなりません。ガラス繊維の粉塵が PCD エッジを摩耗させ、摩耗を促進します。
4. 高速回転状態での緊急停止や急激な送り方向変更は禁止してください。
5. 最大許容シングルパス切削深さを決して超えないでください。全深度の 1 回限りの切断は禁止されています。
6. カッターの落下や強い衝撃を防ぎます。 PCD の先端は脆く、わずかな衝撃で欠けやすくなります。合金鋼のシャンクは衝突後に曲がる可能性があります。
| 異常現象 | 根本的な原因 |
| プレートエッジの欠けとガラス繊維の毛羽立ち | 主軸振れが大きい、送り速度が速すぎる、刃先の磨耗、プレート内の不純物、切りくず吹きと集塵が不十分。 |
| 不安定なR角度寸法 | 同心度が悪い、コレットが滑る、ワークのクランプが緩む、衝撃によりシャンクが曲がる。 |
| PCD刃先欠け・ノッチ | 工具の衝突、ワーク内部の硬い異物、激しい振動、過剰なシングルパス切込み深さ。 |
| PCDインサートの剥離・脱落 | 過度の切断温度、過負荷の加工、ろう付け継ぎ目の損傷、放熱のない長時間のドライ切断、基板の熱変形。 |
| 板面が焼けて黒くなった | 主軸送りパラメータの不一致、切りくず排出不良、熱い切りくずがワークピース表面を焦がします。 |
| 工具の耐用年数が予想を大幅に下回る | ガラス繊維の多いワーク、無理な切削条件、除塵効果の低下、シャンクの変形により切削が不安定。 |
1. ストレージ:最先端の保護が施された特別なツールボックスに個別に保管してください。積み重ねたり、裸で置いたりしないでください。衝突による衝撃を避けてください。
2. 操作前:刃先の欠けや亀裂を目視確認します。コレットのゴミを掃除します。スピンドルの振れを検査します。
3. 加工中:集塵・送風システムを継続的に作動させてください。定期的にR角度寸法を検査し、刃先の磨耗やシャンクの変形を監視してください。
4. 加工後:低圧エアガンで切りくずやほこりを吹き飛ばし、硬い物体で PCD エッジを傷つけないでください。 PCD エッジにマイクロチッピングがないか検査します。
5. 取り扱い:シャンク部分のみを持ち、PCD 切削チップには触れないでください。落下を防止し、シャンクの曲がりや工具のスクラップを防ぎます。
A1: PCDダイヤモンド刃先は超硬に比べて耐摩耗性が非常に優れています。ガラス繊維プレート加工では寿命が10倍以上長くなり、毛羽立ちも少なくなります。その欠点は、靭性が比較的低いことです。鉄金属の機械加工には使用しないでください。
A2: 送り速度が過剰、主軸の振れが大きい、ワークのクランプが不十分、または工具長がはみ出しています。送り速度を下げて、治具とスピンドルの状態を検査することをお勧めします。
A3: はい。エッジの摩耗後に最先端の精度を回復するための専門的な再研磨サービスのために工場に送り返してください。
A4: 鋼、鉄、その他の鉄金属板には適していません。ガラス繊維基板、PCB、複合材料、エンジニアリングプラスチックのワークピースに適用されます。
住所
中国広東省東莞市万江区港口大道50号永力達天生工業団地17号館
Eメール